Pièces inox 304 ou 316L : exigences matière et contrôles
Définissez vos pièces CNC en 304 ou 316L : documents matière, traçabilité, limites du PMI et réception dimensionnelle. Avec deux listes de contrôle.
Rédigé par Jingchuan
Pour une pièce usinée en inox, la mention « 304 ou 316L » sur le plan laisse une décision d'achat ouverte. Précisez la matière approuvée, les documents qui doivent l'accompagner et les mesures nécessaires à la réception. Un rapport matière, une identification positive de matière et un rapport dimensionnel répondent à des questions différentes.
Ce guide traite du passage du choix matière à une demande de prix comparable pour des composants industriels courants. Utilisez-le avec la page d'usinage CNC de l'acier inoxydable pour préparer votre dossier de plans.
1. Fixer la nuance avant de comparer les offres
Le 304 est un inox austénitique au chrome-nickel. Le 316L contient aussi du molybdène ; sa faible teneur en carbone aide à limiter la sensibilisation liée au soudage. Aucune de ces désignations ne garantit l'aptitude à tout environnement corrosif. Les gammes Core et Supra du fabricant expliquent ces familles de nuances.
Communiquez au concepteur l'exposition réelle : milieu de contact, concentration, température, produits de nettoyage, alternance humide/sec et interstices. Le choix doit aussi satisfaire les exigences mécaniques et de fabrication. « Inox », « qualité marine » ou un aspect poli ne constituent pas une spécification d'achat complète.
| Décision | À préciser dans la demande | À résoudre avant commande |
|---|---|---|
| Nuance approuvée | Désignation exacte et norme matière applicable, avec édition convenue | Alternatives éventuellement admises ; aucune substitution tacite |
| Produit de départ | Barre, plaque ou autre forme approuvée ; état de livraison | Concordance du produit proposé avec le plan et les exigences matière |
| Conditions de service | Milieux, températures de service et de nettoyage, concentrations pertinentes | Aptitude de la nuance et de l'état de surface à l'application |
| Fabrication ultérieure | Soudage ou opérations après usinage | Prise en compte de toute la gamme de fabrication par la spécification |
| Justificatifs matière | Type de rapport et résultats requis, avec numéro de coulée ou de lot | Maintien du lien entre ébauches, lot fini et documents |
Une désignation EN et une nuance américaine figurant sur une même fiche sont des références utiles, mais ne prouvent pas à elles seules une équivalence contractuelle pour toute forme de produit. Indiquez la spécification faisant foi et faites approuver les écarts avant l'achat matière.
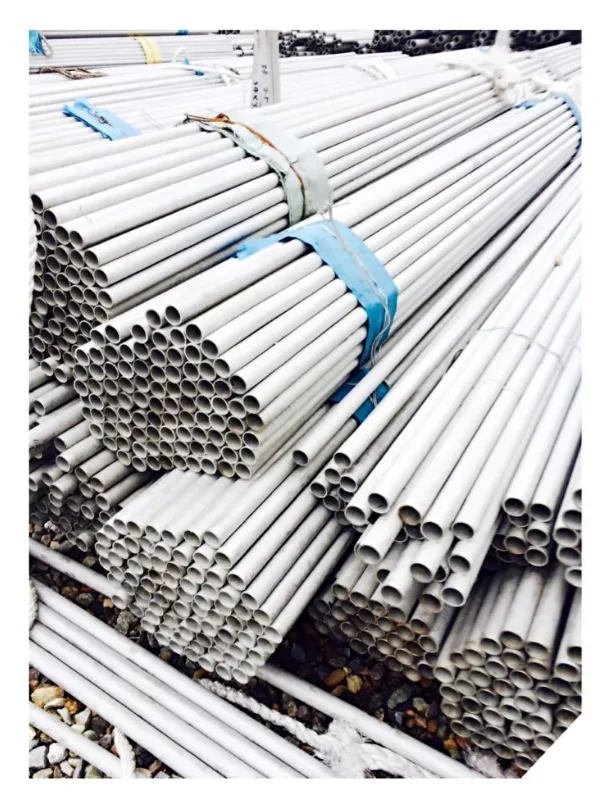
Exemple de forme de produit : la source décrit ces tubes comme de l'inox 304. Une photo ne permet ni de vérifier leur composition ni de les qualifier comme matière de départ pour votre plan. Libowei111, 304 STAINLESS STEEL PIPE, Wikimedia Commons, CC BY-SA 4.0. Conversion en WebP ; l'image adaptée conserve cette licence. Illustration externe, sans lien avec le stock de Jingchuan.
2. Maintenir le lien entre les documents matière et les pièces
Un dossier utile permet au réceptionnaire de relier la spécification commandée à la matière effectivement utilisée. Demandez quel rapport sera fourni, quels résultats il contient et comment son numéro de coulée sera associé au lot de fabrication. Une déclaration du fournisseur et un rapport d'essais de l'aciérie ne sont pas interchangeables sans examen de leur contenu.
Convenez de l'identification pendant la découpe, le stockage, l'usinage et l'emballage. Si le marquage individuel risque d'endommager une face esthétique ou fonctionnelle, prévoyez un emplacement approuvé ou un suivi par contenant de lot. Si une livraison contient plusieurs coulées, leur séparation doit rester visible dans les documents d'emballage et de contrôle. Il s'agit de dispositions à convenir, non d'affirmations sur le système existant d'un fournisseur particulier.
Définissez les documents avant de passer commande. Un rapport demandé après coup ne recrée pas un lien de traçabilité qui n'a jamais été conservé. La check-list générale de demande de prix CNC couvre les fichiers, révisions et quantités complémentaires.
3. Définir ce que le contrôle PMI doit établir
L'identification positive de matière, ou PMI, n'est pas un test unique à portée illimitée. La fluorescence X portable, XRF, peut contrôler des éléments d'alliage, mais ne mesure pas le carbone. Un résultat XRF identifiant la famille 316 ne vérifie donc pas indépendamment l'exigence de faible carbone du 316L. Voir la comparaison des méthodes PMI de Thermo Fisher.
Si une vérification indépendante du carbone est exigée, convenez d'une méthode analytique adaptée avec le prestataire d'essais. Précisez les éléments et limites à vérifier, l'échantillonnage, le format du rapport et les emplacements autorisés. Demandez si la préparation ou l'essai laisse une marque avant d'autoriser une intervention sur une face finie d'étanchéité ou d'aspect.
N'exigez pas « 100 % PMI » sans préciser s'il s'agit de chaque pièce finie, chaque ébauche ou chaque coulée entrante. De même, une analyse chimique ne démontre pas les dimensions, l'état de surface ou les propriétés mécaniques. Définissez chaque résultat de réception séparément.
4. Séparer réception matière, dimensions et surface
Établissez une petite matrice de réception à partir du plan réel. Les exemples ci-dessous sont des questions à convenir, non un plan de contrôle universel ni une promesse d'essais inclus.
| Question de réception | Justificatif à convenir | Détail qui évite l'ambiguïté |
|---|---|---|
| La matière correspond-elle à la nuance approuvée ? | Rapport matière et éventuelle analyse indépendante | Spécification applicable, lien à la coulée et éléments requis |
| Les pièces respectent-elles le plan ? | Résultats dimensionnels liés à la révision et aux repères de caractéristiques | Mise en référence, méthode, échantillonnage et étape de contrôle final |
| Les filetages satisfont-ils l'exigence ? | Compte rendu de contrôle convenu | Système, taille, pas, classe de tolérance et calibre/contrôle adapté |
| La texture de surface est-elle acceptable ? | Résultats sur les surfaces explicitement désignées, si requis | Paramètre de rugosité, unités, limites et conditions de mesure |
| Le traitement demandé est-il terminé ? | Document de traitement et essai de réception convenu | Norme/édition du procédé, essai applicable et identification du lot |
| La livraison est-elle traçable ? | Identification des emballages reliée aux documents convenus | Séparation des coulées et lots de fabrication |
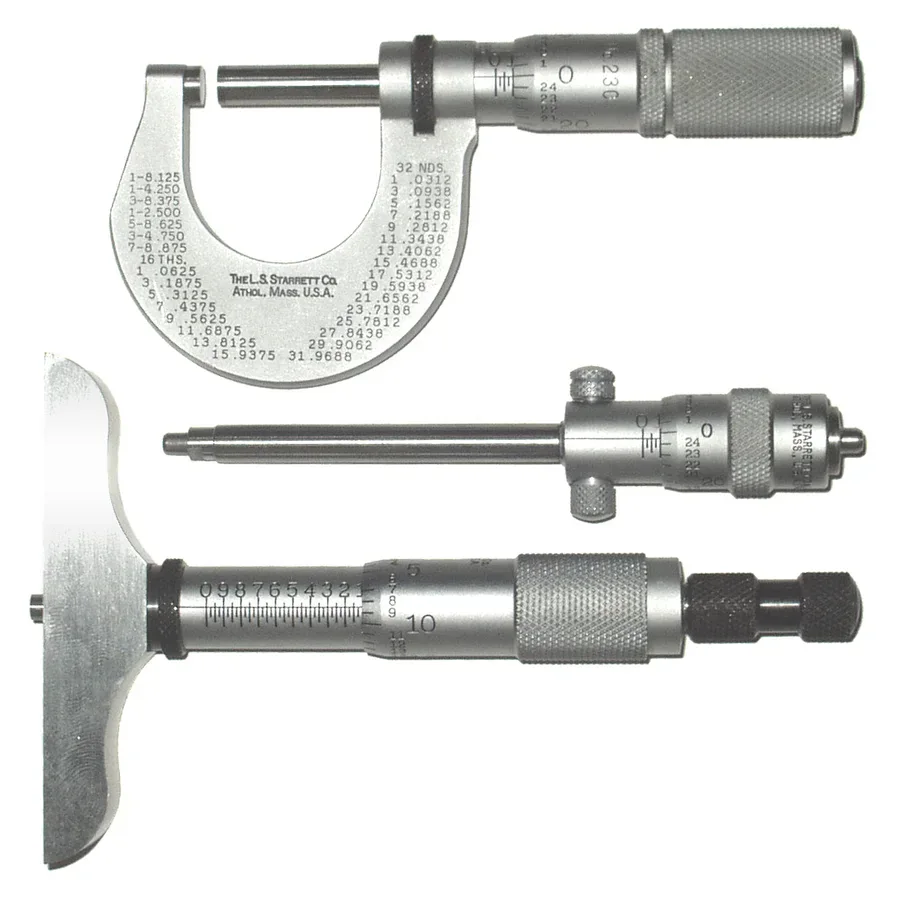
Chaque caractéristique exige une méthode de mesure adaptée ; une photo d'outils ne prouve pas la précision d'un contrôle donné. Splarka, Micrometers, Wikimedia Commons, œuvre placée dans le domaine public par l'auteur. La version présentée inclut les retouches de fond et d'alignement de Nagualdesign ; conversion en WebP ici. Illustration externe, et non inventaire des équipements Jingchuan.
Si une passivation est spécifiée, convenez de sa portée et de sa vérification séparément de la réception dimensionnelle. ASTM A967/A967M traite des procédés de passivation chimique et d'essais de réception alternatifs. Ne supposez ni que tous les essais cités sont nécessaires, ni qu'un document de traitement prouve le respect de toutes les cotes du plan. Indiquez les surfaces nécessitant un contrôle final de dimensions ou de texture après la séquence de finition définie.
5. Définir une condition claire de lancement
Pour une entretoise tournée courante, par exemple, remplacez « 316L, certificat requis » par une désignation et une norme complètes, l'état approuvé du produit de départ, le contenu requis du rapport matière, une règle d'identification coulée-lot et le périmètre du contrôle dimensionnel. Ajoutez explicitement les exigences PMI et de traitement. C'est une structure à compléter pour votre conception, non un choix matière prêt à appliquer ni un cas client.
Avant lancement, vérifiez l'accord entre plan, commande et offre du fournisseur. Enregistrez toute alternative matière, suppression d'essai ou modification d'échantillonnage comme un écart soumis à approbation. Un prix inférieur peut refléter un périmètre documentaire ou de contrôle différent plutôt qu'un usinage plus efficace.
Préparez vos questions avec la présentation de la qualité et des contrôles, puis envoyez une demande sur plan avec révision, quantités, nuance approuvée et documents requis. Demandez confirmation de la matière proposée et du périmètre de contrôle dans l'offre.
Contexte des images et crédits
Couverture : Glenn McKechnie, MoriSeikiLathe, Wikimedia Commons, CC BY-SA 3.0. Tour CNC avec zone de travail et pupitre visibles. Recadrage et conversion en WebP ; l'adaptation conserve CC BY-SA 3.0. La photographie illustre un équipement d'usinage sans identifier une machine Jingchuan, une nuance de pièce particulière ou un projet client.