Tournage CNC
Tours à outils tournants et centres de tournage-fraisage pour des pièces finies en une seule machine
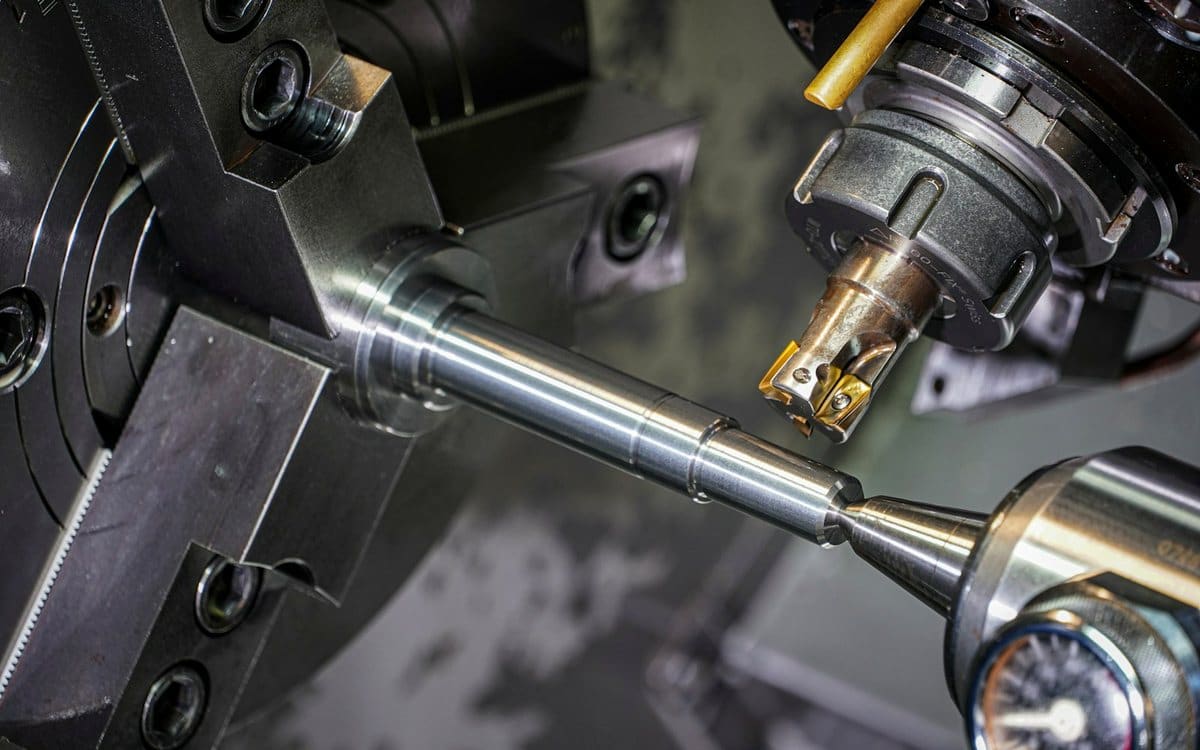
Des tours CNC à outils entraînés, axe Y et contre-broche produisent arbres, bagues, raccords et brides entièrement en un seul cycle — tournage, fraisage, perçage et filetage sans reprise.
Un cycle, pièce finie
Des filetages qui étanchent
Ravitaillement barre, usinage sans opérateur
Pourquoi ça fonctionne
Un cycle, pièce finie
La contre-broche usine la face arrière sans seconde prise, supprimant le faux-rond et les dommages de manutention liés à une reprise.
Des filetages qui étanchent
Filetages métriques, UNC/UNF, BSP, NPT et trapézoïdaux contrôlés au tampon et à la bague entrée/n'entre pas, et testés en pression jusqu'à 350 bar sur demande.
Ravitaillement barre, usinage sans opérateur
Ravitailleurs automatiques et récupérateurs de pièces permettent des postes sans opérateur, ce qui maintient un coût unitaire compétitif au-delà de 500 pièces.
Spécifications du procédé
| Diamètre max de tournage | 400 mm (15.7 in) |
|---|---|
| Longueur max de tournage | 1200 mm (47 in) |
| Capacité de passage de barre | 4 – 80 mm |
| Tolérance de diamètre | ±0.008 mm |
| Concentricité | 0.01 mm TIR |
| État de surface standard | Ra 1.6 µm / 63 µin |
Des tolérances plus serrées que celles indiquées sont réalisables après étude — merci d'identifier les cotes critiques sur votre plan.
Applications types
- Arbres de transmission et broches
- Raccords hydrauliques et adaptateurs
- Bagues et portées de roulement
- Raccords sanitaires tri-clamp
- Corps et sièges de vanne
- Goujons filetés et accouplements
Matières compatibles
Des pièces tournées terminées sur machine
Une pièce terminée à la sortie du tour ne peut plus être endommagée, mélangée ou mal repositionnée lors d’une seconde opération. Notre atelier suit ce principe : outils motorisés, axe Y et transfert à la contre-broche permettent dressage, tournage, fraisage de plats, perçage transversal, taraudage et tronçonnage en un cycle.
Les machines alimentées en barres traitent des diamètres de 4 à 80 mm. Le travail en mandrin s’étend à 400 mm pour les brides, couvercles et grands adaptateurs.
Concentricité, circularité et finition
Le battement total est tenu à 0,01 mm TIR pour les pièces transférées entre broches, et à 0,005 mm lorsqu’une prise unique avec lunette à suivre est possible. Sur barre rectifiée, la circularité est généralement comprise dans 0,005 mm.
La finition standard est Ra 1,6 µm. Ra 0,8 µm est courant sur inox et laiton avec une plaquette de finition et une avance contrôlée ; Ra 0,2 µm ou moins est obtenu en ajoutant tournage dur ou rectification cylindrique.
Filetages et portées d’étanchéité
Nous réalisons les filetages métriques, UNC/UNF, BSP, NPT et trapézoïdaux, et roulons les filets lorsque la résistance à la fatigue est déterminante. Les gorges de joints toriques suivent ISO 3601 ou votre plan, avec les rayons et états de surface nécessaires à une étanchéité fonctionnelle.
Contrôle des caractéristiques tournées
Les diamètres sont suivis en fabrication par micromètres et calibres pneumatiques étalonnés. Les alésages critiques sont vérifiés avec des instruments raccordés aux étalons nationaux. Si le plan le demande, nous fournissons un rapport dimensionnel complet avec les valeurs mesurées de chaque caractéristique, pas seulement une indication conforme/non conforme.
Questions fréquentes
Sous quel délai vais-je recevoir un devis ?
La plupart des devis sont renvoyés sous 24 heures ouvrées. Les pièces tournées ou fraisées simples sont souvent chiffrées le jour même ; les assemblages, les travaux multi-procédés et les demandes nécessitant une consultation matière peuvent prendre jusqu'à deux jours ouvrés. Si c'est plus long, nous vous annonçons une date plutôt que de vous laisser attendre.
Quels fichiers vous faut-il pour chiffrer ?
Un modèle 3D au format STEP, Parasolid (X_T) ou IGES suffit pour démarrer. Si la pièce comporte des tolérances plus serrées qu'ISO 2768-m, des spécifications GPS, des états de surface ou des filetages, joignez un plan 2D coté en PDF ou DWG. Préciser la quantité, la matière et la finition évite un aller-retour et permet souvent d'obtenir le prix le jour même.
Y a-t-il une quantité minimale de commande ?
Non. Nous usinons aussi bien un prototype unitaire qu'un lot de 20 000 pièces. Un montant minimum de commande s'applique aux très petits travaux pour couvrir la mise en train et la programmation ; il est indiqué clairement dans le devis, sans frais apparaissant plus tard.
Qu'est-ce qui détermine réellement le prix d'une pièce usinée ?
Quatre éléments, à peu près dans cet ordre : le nombre de prises de pièce, le temps de cycle, le coût matière et la tolérance la plus serrée du plan. Une tolérance de ±0,01 mm là où ±0,1 mm suffirait peut ajouter 30 % au prix, et une forme qui impose une quatrième prise, davantage encore. Nos devis signalent ces facteurs pour que vous décidiez si l'exigence vaut son coût.
Besoin de ce procédé pour votre pièce ?
Envoyez votre plan : nous confirmons faisabilité, coût et délai.
- Revu par un ingénieur méthodes
- NDA possible avant échange de fichiers