Usinage 5 axes
5 axes continus pour contours complexes, contre-dépouilles profondes et précision en une seule prise
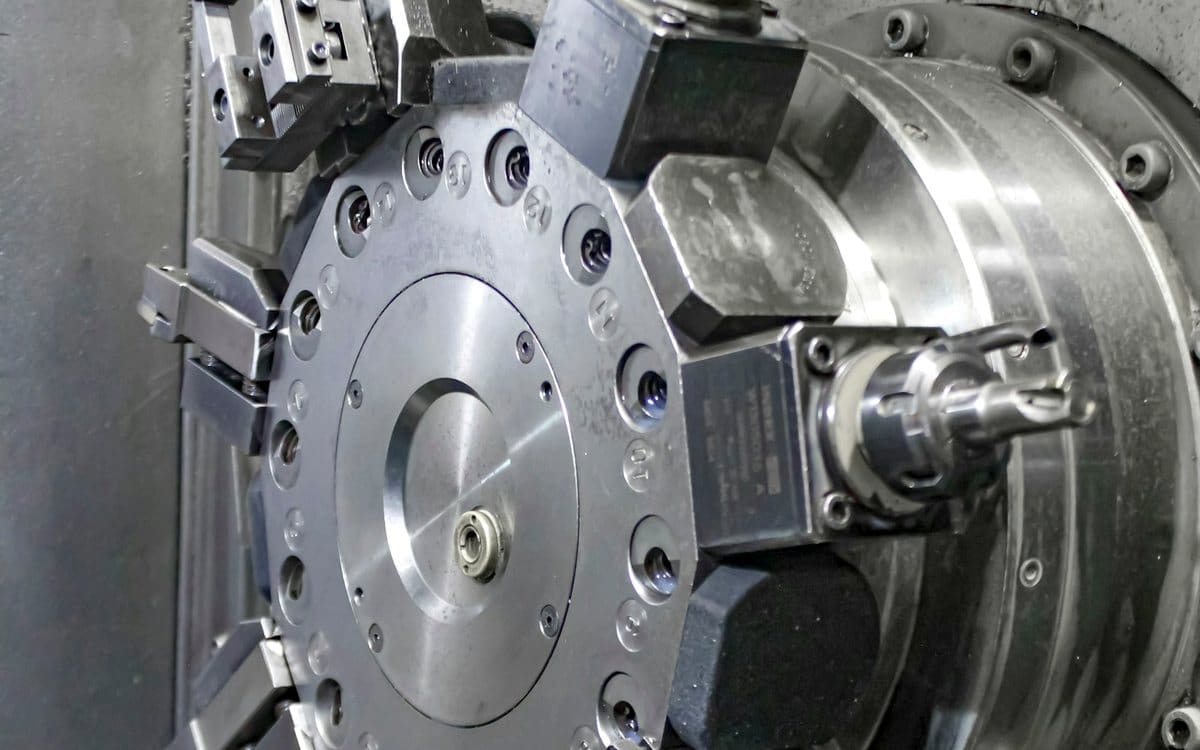
Des machines à berceau et tête pivotante maintiennent l'outil normal à la surface sur toute la trajectoire, produisant aubes, roues, instruments médicaux et ferrures aéronautiques inaccessibles en trois axes.
Contrôle anticollision logiciel
Outils plus courts, meilleur état de surface
Intégrité des références
Pourquoi ça fonctionne
Contrôle anticollision logiciel
Chaque programme 5 axes est simulé sur le modèle cinématique complet de la machine, montage et porte-outil compris : les collisions sont détectées avant l'usinage.
Outils plus courts, meilleur état de surface
L'inclinaison de la tête permet des fraises courtes et rigides là où trois axes imposeraient un grand porte-à-faux : moins de flexion, moins de broutage, forme plus juste.
Intégrité des références
Une seule prise, un seul système de références. Le programme MMT mesure depuis les mêmes références que la FAO : le rapport reflète la fabrication réelle.
Spécifications du procédé
| Volume de travail | 600 × 600 × 500 mm |
|---|---|
| Axes rotatifs | A ±120°, C 360° continu |
| Localisation vraie | 0.02 mm sur 5 faces |
| Tolérance linéaire | ±0.01 mm |
| Pression d'arrosage | jusqu’à 70 bar par la broche |
| État de surface de contour | Ra 0.4 µm réalisable |
Des tolérances plus serrées que celles indiquées sont réalisables après étude — merci d'identifier les cotes critiques sur votre plan.
Applications types
- Roues et aubes de turbine
- Ferrures structurales aéronautiques
- Instruments orthopédiques
- Surfaces complexes de moules et matrices
- Boîtiers optiques et laser
- Blocs multi-faces
Matières compatibles
Quand choisir cinq axes
L’usinage 5 axes devient avantageux lorsque la géométrie le nécessite. Nous le recommandons dans les cas suivants :
- Surfaces inaccessibles à un outil 3 axes sans empilement de montages
- Tolérance de position entre caractéristiques de faces différentes inférieure à ±0,03 mm
- Possibilité d’utiliser un outil plus court et rigide en inclinant la tête, pour améliorer finition et durée de vie
- Coût davantage déterminé par le nombre de prises que par le temps de cycle
Si trois axes suffisent, nous proposons trois axes. Cette analyse fait partie du retour de fabricabilité (DFM) accompagnant chaque devis.
Géométries usinées
Aubes de turbine et de compresseur, roues ouvertes et fermées, corps d’instruments orthopédiques, plaques osseuses, boîtiers optiques, supports et raccords structuraux aéronautiques, ainsi qu’outillages à plans de joint complexes.
Notre FAO simule la cinématique complète de chaque machine : table, berceau, montage et porte-outil. Les collisions sont ainsi détectées dans le logiciel avant l’usinage.
Précision dans le volume de travail
Les axes rotatifs sont étalonnés par ballbar et interféromètre laser selon un calendrier documenté. L’écart de position sur une pièce usinée sur cinq faces est tenu dans 0,02 mm. Le premier article est vérifié sur MMT avec le même système de références que celui utilisé en FAO.
Matières et stratégie de coupe
Titane Gr5, Inconel 718, 17-4PH, 7075-T6 et PEEK sont courants. Les paramètres de coupe sont définis par famille de matière, avec arrosage par la broche jusqu’à 70 bar. La durée de vie est suivie par arête pour que la dernière pièce d’un lot soit usinée dans les mêmes conditions que la première.
Questions fréquentes
Sous quel délai vais-je recevoir un devis ?
La plupart des devis sont renvoyés sous 24 heures ouvrées. Les pièces tournées ou fraisées simples sont souvent chiffrées le jour même ; les assemblages, les travaux multi-procédés et les demandes nécessitant une consultation matière peuvent prendre jusqu'à deux jours ouvrés. Si c'est plus long, nous vous annonçons une date plutôt que de vous laisser attendre.
Quels fichiers vous faut-il pour chiffrer ?
Un modèle 3D au format STEP, Parasolid (X_T) ou IGES suffit pour démarrer. Si la pièce comporte des tolérances plus serrées qu'ISO 2768-m, des spécifications GPS, des états de surface ou des filetages, joignez un plan 2D coté en PDF ou DWG. Préciser la quantité, la matière et la finition évite un aller-retour et permet souvent d'obtenir le prix le jour même.
Y a-t-il une quantité minimale de commande ?
Non. Nous usinons aussi bien un prototype unitaire qu'un lot de 20 000 pièces. Un montant minimum de commande s'applique aux très petits travaux pour couvrir la mise en train et la programmation ; il est indiqué clairement dans le devis, sans frais apparaissant plus tard.
Qu'est-ce qui détermine réellement le prix d'une pièce usinée ?
Quatre éléments, à peu près dans cet ordre : le nombre de prises de pièce, le temps de cycle, le coût matière et la tolérance la plus serrée du plan. Une tolérance de ±0,01 mm là où ±0,1 mm suffirait peut ajouter 30 % au prix, et une forme qui impose une quatrième prise, davantage encore. Nos devis signalent ces facteurs pour que vous décidiez si l'exigence vaut son coût.
Besoin de ce procédé pour votre pièce ?
Envoyez votre plan : nous confirmons faisabilité, coût et délai.
- Revu par un ingénieur méthodes
- NDA possible avant échange de fichiers