Anodisation et ajustements précis : cotes à convenir avant usinage
Convenez des alésages, arbres, filetages et masquages avant anodisation. Avec calcul de jeu, check-list des détails et questions de contrôle.
Rédigé par Jingchuan
Couverture : profilé en aluminium anodisé, photographié par Dancili Fresl. Source Wikimedia Commons, CC BY-SA 4.0. Photo recadrée, redimensionnée et convertie en WebP ; cette adaptation conserve la même licence. Les deux photos sont des exemples externes, pas des produits Jingchuan ou des projets clients vérifiés.
Définir l’ajustement fini avant de choisir une compensation
Un alésage peut être conforme après usinage puis refuser l’arbre associé après anodisation. La question utile à l’achat est donc : quelles cotes doivent être conformes après toute la finition, et comment seront-elles contrôlées ? Convenez de cette réponse avant de libérer les cotes d’usinage.
Pour l’usinage CNC de l’aluminium, repérez chaque interface critique sur le plan : alésage de positionnement, arbre, rainure de guidage, filetage ou surface de référence. Indiquez cote et tolérance finales, état au contrôle et traitement éventuel de la pièce associée. Une note générale « prévoir l’anodisation » laisse trop d’interprétation à l’atelier et à l’anodiseur.
Le guide d’anodisation dure de Danco Medical distingue l’épaisseur totale de couche de la croissance extérieure. Ne prenez pas une épaisseur nominale comme correction d’usinage de chaque surface. Faites convenir une compensation pour l’alliage, la préparation et la séquence réels. Gardez l’alliage et l’état complètement spécifiés.
Suivre les deux pièces de l’assemblage
Le modèle suivant sert à la planification géométrique, pas à prédire un procédé de traitement. B0 est le diamètre d’alésage usiné et S0 le diamètre d’arbre usiné. gb est le déplacement radial net de chaque surface d’alésage vers son axe après toute la finition convenue ; gs est celui de chaque surface d’arbre vers l’extérieur. Ce sont des déplacements effectifs de surface, pas les épaisseurs totales d’oxyde. Faites définir leurs plages applicables lors de la revue du procédé ; ne supposez aucun rapport universel entre épaisseur et croissance.
On suppose des formes circulaires, concentriques et un déplacement uniforme des deux côtés. Pour le jeu diamétral C0 = B0 − S0, les valeurs finies sont :
| Grandeur | Équation de planification | Signification |
|---|---|---|
| Alésage fini | B1 = B0 − 2gb | Les deux parois avancent dans l’ouverture. |
| Arbre fini | S1 = S0 + 2gs | Les deux surfaces avancent vers l’extérieur. |
| Jeu fini | C1 = C0 − 2gb − 2gs | Traiter les deux pièces consomme du jeu sur les deux composants. |
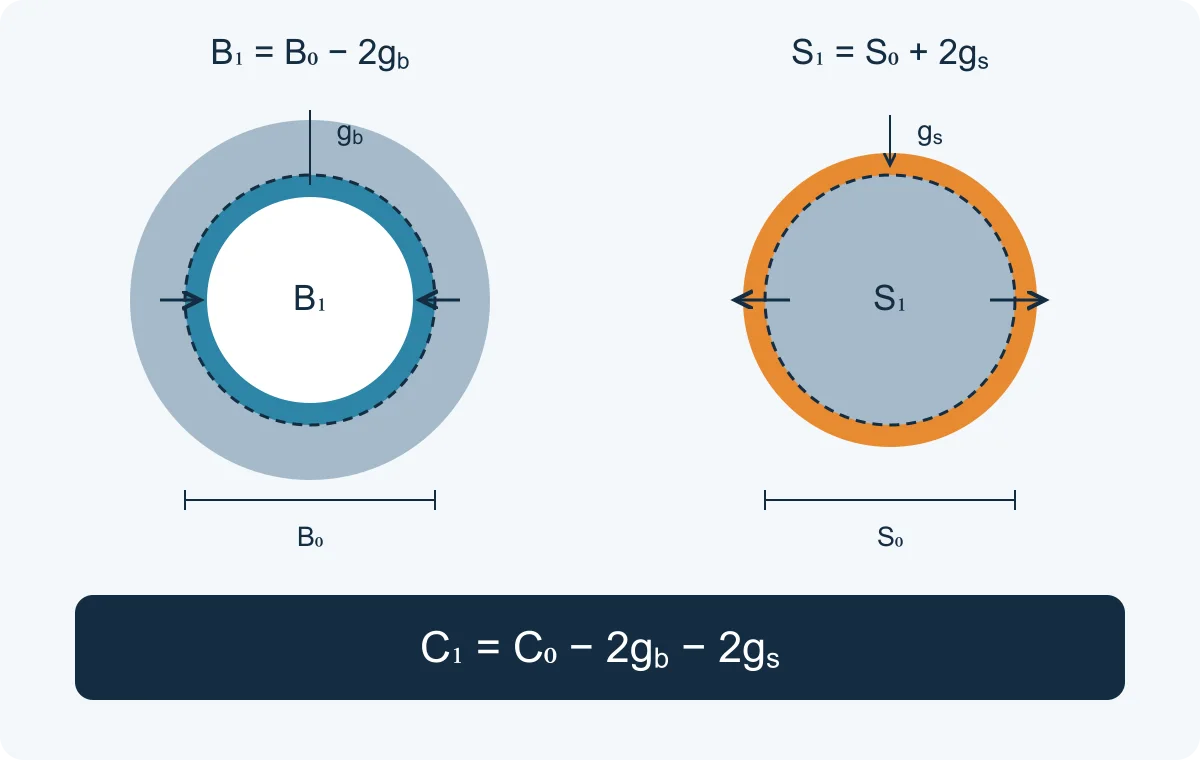
Schéma original, non à l’échelle. Les cercles pointillés représentent les surfaces initiales ; les bandes colorées indiquent le déplacement net, pas toute la couche d’oxyde. Les indices 0 et 1 signifient avant et après finition. Les pièces sont séparées ; cotes du plan, défauts géométriques et méthode de contrôle restent à examiner.
Nombres purement illustratifs : avec C0 = 0.060 mm, gb = 0.008 mm et gs = 0.010 mm, on obtient C1 = 0.024 mm. Ces entrées sont inventées pour le calcul, sans constituer une compensation recommandée ou un résultat mesuré. Ne compter que l’alésage donnerait à tort un jeu de 0.044 mm.
Vérifiez aussi la plage, pas seulement la valeur nominale. Pour les plages supposées C0 = 0.050–0.070 mm, gb = 0.006–0.010 mm et gs = 0.008–0.012 mm, le calcul indépendant au pire des cas donne C1 = 0.006–0.042 mm. Cela ne démontre pas un ajustement acceptable. Comparez cette plage à l’exigence de conception et traitez séparément forme, alignement, texture de surface et incertitude de mesure. Les filetages nécessitent leur propre revue ; ce modèle de diamètres lisses ne sert pas à les dimensionner.
Convenir du traitement de chaque détail critique
Séparez les exigences finales de conception des compensations de fabrication. Faites convenir le parcours de production par l’usineur et l’anodiseur, puis rattachez-le à la même révision du plan. Le tableau est une check-list de demande de devis, sans garantir que toute option de masquage ou de reprise convienne.
| Détail | Décision avant usinage | Justificatif à la réception |
|---|---|---|
| Alésage de positionnement ou arbre | Revêtu, masqué ou terminé par une opération ultérieure expressément approuvée ? | Cote finale, exigence de forme applicable et relevé de contrôle. |
| Filetage | Désignation finale requise, couverture du traitement et méthode par calibre. | Contrôle convenu après la séquence de finition spécifiée. |
| Rainure de guidage ou faces d’appui | Quelles faces opposées changent, et quelle référence régit le résultat ? | Largeur ou écart final depuis la référence spécifiée. |
| Zone de contact ou de référence | Limite exacte protégée et zone de transition acceptable. | Position, couverture et éventuel essai fonctionnel requis. |
| Face d’aspect | Restrictions de contact d’accrochage et référence visuelle convenue. | Contrôle dans les conditions d’observation convenues. |
Dessiner la limite d’une zone non revêtue
« Masquer le trou » peut être ambigu si la face voisine, le chanfrein ou le lamage compte aussi. Marquez la zone protégée sur une vue du plan et définissez l’emplacement admissible de la transition. Faites confirmer la faisabilité et le positionnement du masque par l’anodiseur. Si une reprise d’usinage est proposée, obtenez avant production l’accord sur la surface exposée résultante et ses critères d’acceptation.
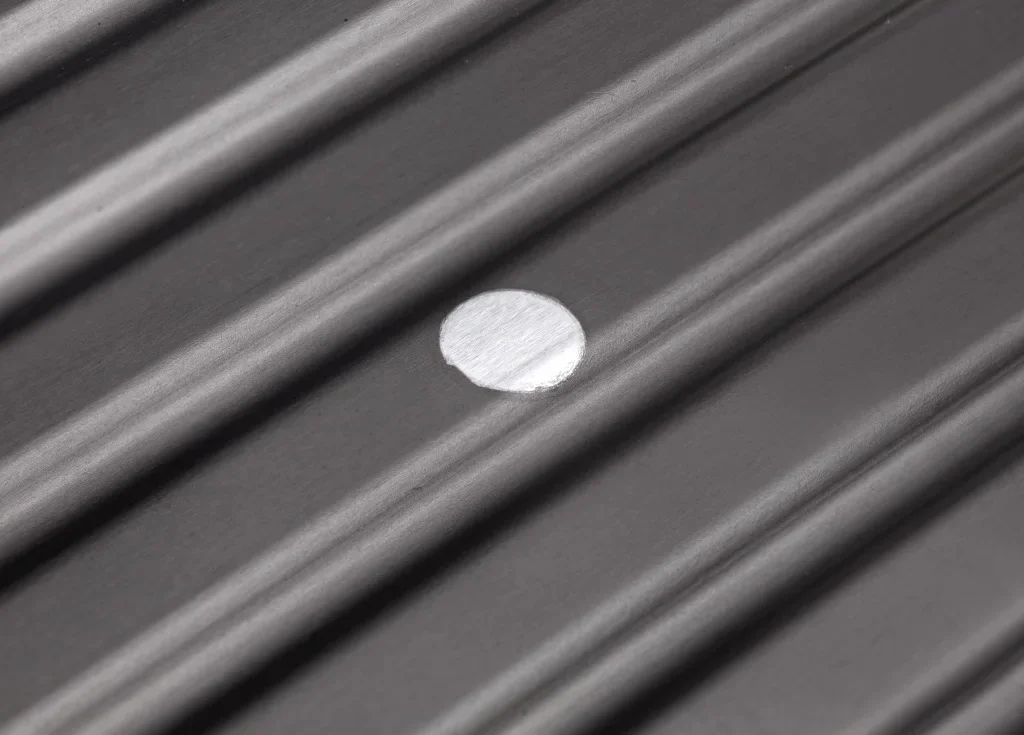
Exemple de zone de contact photographié par A Oerter. Source Wikimedia Commons, CC BY-SA 4.0. Photo convertie en WebP ; cette adaptation conserve la même licence. Elle montre une zone de contact, pas une tolérance de masquage mesurée, un alésage ou un procédé approuvé pour votre pièce.
Contrôler séparément les cotes et l’épaisseur de couche
Convenez de la personne chargée des cotes finales, de l’étape, de la méthode et des limites d’acceptation. Définissez également les points de mesure d’épaisseur et les relevés requis. ISO 2360:2017 décrit une méthode d’épaisseur par courants de Foucault applicable à de nombreuses couches d’oxyde anodique ; ce contrôle diffère de celui d’un alésage fini ou d’un ajustement assemblé.
Un résultat d’épaisseur ne doit pas suffire à solder une exigence dimensionnelle. Demandez si la méthode proposée peut atteindre le détail et discerner la tolérance spécifiée. Pour un ajustement critique, définissez le contrôle dimensionnel ou fonctionnel nécessaire, au lieu de vous fier à une photo ou à la confirmation que la finition est terminée.
Reporter l’accord dans le devis et les renouvellements
Texte adaptable, sans valeur de spécification approuvée : « Les cotes identifiées [références des détails] s’appliquent après [séquence complète de finition]. Le fournisseur confirme compensations, couverture, limites de masquage et méthode de contrôle avant usinage. Toute alternative ou reprise après finition nécessite un accord écrit. Livrer les relevés finaux convenus de dimensions et de finition selon la révision [révision] du plan. »
Utilisez la check-list de demande de devis CNC pour assurer la cohérence des plans et du périmètre. Conservez la séquence convenue pour les renouvellements et signalez les changements d’alliage, d’anodiseur ou de procédé à examiner. Envoyez votre plan et vos indications d’ajustements critiques pour un devis, avec la finition de la pièce associée et les exigences de contrôle encore ouvertes.
