Première pièce et contrôle de lot pour les commandes CNC
Définissez l’approbation de première pièce, le contrôle du lot, l’échantillonnage et le rapport avant la commande CNC. Avec une liste de contrôle achats.
Rédigé par Jingchuan
« Première pièce approuvée » et « lot accepté » répondent à deux questions d’achat différentes. Une pièce conforme en début de fabrication ne démontre pas l’état de toutes les pièces livrées. Avant de commander, convenez de ce qui sera mesuré, sur quelles pièces, à quel stade, et des preuves autorisant l’étape suivante.
Ce guide propose un accord de contrôle pratique pour des commandes CNC courantes. Il n’impose ni certification ni plan d’échantillonnage universel. Pour une commande d’usinage CNC en faible volume, le périmètre du contrôle doit figurer dans le devis et la commande, avec le plan et la quantité.
1. Distinguer trois décisions de contrôle
Définissez par écrit le terme « première pièce ». Il peut désigner une pièce identifiée du début de production, vérifiée selon des exigences du plan convenues, puis approuvée par l’acheteur avant la fabrication du reste de la quantité. Précisez le nombre de pièces, les caractéristiques, l’état de fabrication et la personne habilitée à approuver. Si la commande exige une norme ou une procédure client particulière, indiquez explicitement le document et sa révision.
| Étape | Question à résoudre | Accord à consigner |
|---|---|---|
| Examen de première pièce | La pièce présentée respecte-t-elle les exigences initiales convenues ? | Identifiants des pièces, caractéristiques, rapport et autorité d’approbation |
| Contrôles en cours de fabrication | Les caractéristiques sélectionnées sont-elles surveillées pendant la fabrication ? | Points de contrôle, fréquence et réaction à un échec |
| Acceptation finale du lot | Le lot livré respecte-t-il les exigences d’acceptation convenues ? | Identification du lot, quantité contrôlée, règle d’acceptation et documents de livraison |
Ne réduisez pas l’« approbation » à un courriel sans périmètre défini. Précisez si elle autorise la poursuite de l’usinage, une opération de finition ou l’expédition. L’approbation d’une première pièce ne doit pas supprimer implicitement les contrôles ultérieurs du lot ni autoriser un écart au plan.
2. Définir le lot et l’étendue du contrôle
Indiquez la référence de pièce, la révision du plan, la quantité commandée et l’identification du lot de contrôle. Demandez, si nécessaire, comment distinguer différentes séries de production, différents lots de matière ou des pièces retouchées. Une expédition peut contenir plusieurs lots ; le résultat doit rester traçable jusqu’aux pièces qu’il représente. Associez cet accord au dossier de plans et de CAO approuvé.
« Contrôle à 100 % » reste ambigu sans préciser les pièces et les caractéristiques concernées. Mesurer un alésage donné sur chaque pièce diffère de vérifier toutes les exigences du plan sur une seule pièce. Consignez les caractéristiques retenues et, pour chacune, le nombre ou l’identité des pièces contrôlées. Ne supposez pas que l’étendue du contrôle est identique dans tout le rapport.
Un échantillonnage exige une méthode de sélection et une règle d’acceptation convenues, pas seulement un pourcentage. Les recommandations de Minitab sur l’échantillonnage d’acceptation demandent une sélection aléatoire et représentative. Ne remplacez pas l’échantillon convenu par les premières pièces faciles à prendre. Faites préciser le plan et ses hypothèses : « contrôler 10 % » ne définit à lui seul ni le risque, ni le nombre d’acceptation, ni la réaction à un échec. Aucune taille d’échantillon unique n’est recommandée ici.
3. Convenir de la façon d’évaluer une caractéristique
Pour chaque exigence importante, identifiez la référence sur le plan, les unités, les limites et le stade du contrôle. Confirmez si la valeur s’applique avant ou après la finition prescrite. Demandez au fournisseur de proposer une méthode adaptée, avec mise en référence selon le plan si nécessaire, et de confirmer le statut d’étalonnage et l’aptitude des moyens de mesure à la tâche. Un nom de machine ne constitue pas un plan de mesure.
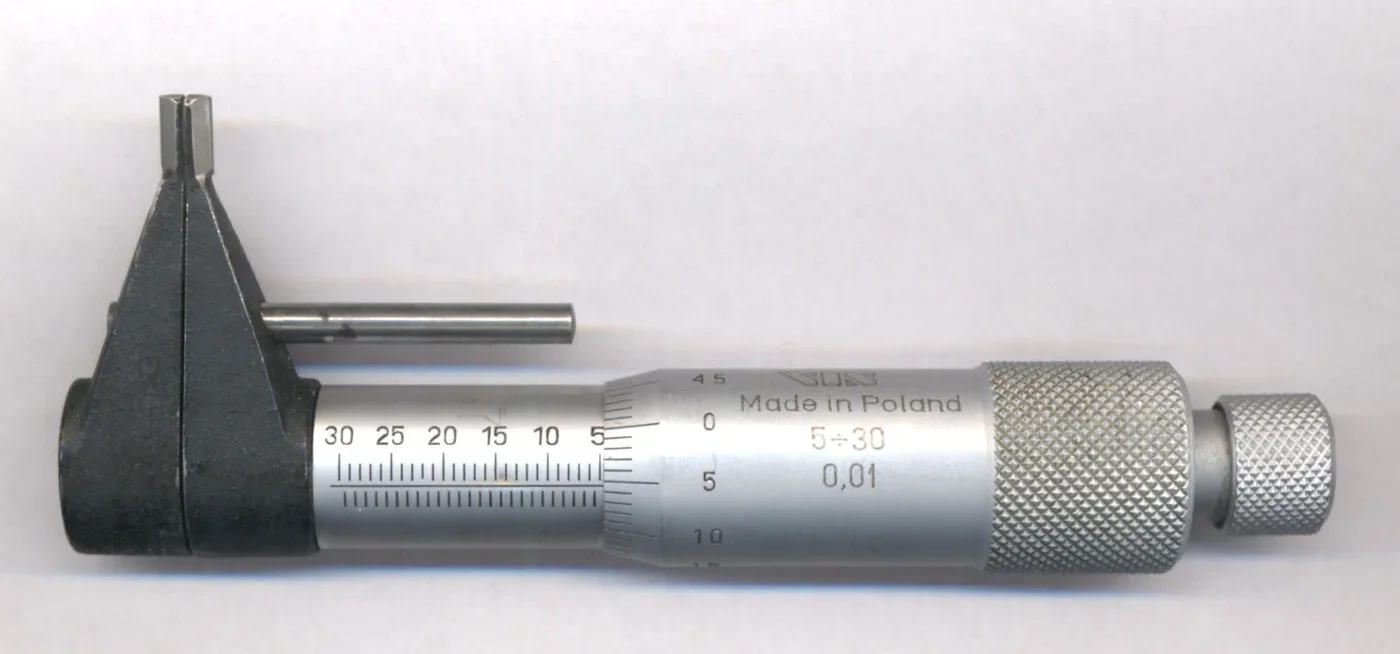
Ce micromètre illustre un outil de mesure intérieure ; la photo ne prouve ni son étalonnage actuel ni son aptitude à une tolérance particulière. Photo : Rrudzik, Wikimedia Commons, CC0 1.0. Redimensionnée et convertie en WebP. Équipement externe présenté à titre illustratif, n’appartenant pas à Jingchuan.
Convenez de la règle de décision de conformité avant qu’un résultat soit proche d’une limite de tolérance, notamment de la prise en compte de l’incertitude de mesure. La ressource Mitutoyo sur les règles de décision traite de l’incertitude dans ces décisions. Ne résolvez pas un désaccord en modifiant l’arrondi d’une valeur affichée après la mesure. Faites plutôt clarifier la méthode et la règle.
4. Définir un rapport exploitable
Un rapport utile relie l’exigence, la pièce contrôlée et le résultat. Demandez une proposition de présentation avant la commande si votre équipe de réception a besoin d’un format précis. Le tableau suivant est une aide à l’achat, pas une obligation de fournir les mêmes documents pour chaque commande.
| Champ du rapport | À convenir avant la production |
|---|---|
| Identification | Commande, référence de pièce, révision du plan, lot et identifiants des pièces contrôlées |
| Exigence | Repère de caractéristique, valeur nominale ou critère, tolérance et unités |
| Étendue | Pièces et caractéristiques contrôlées, ainsi que stade du contrôle |
| Résultat | Valeurs mesurées pour les contrôles dimensionnels convenus ; conclusions claires pour les contrôles par attributs convenus |
| Méthode | Méthode de mesure et référence des moyens nécessaires à l’interprétation |
| Traitement des résultats | Écarts, référence d’approbation, trace du nouveau contrôle et statut de libération |
Évitez un simple « CONFORME » lorsque des valeurs mesurées ont été demandées. À l’inverse, un contrôle visuel ou par calibre entre/n’entre pas peut nécessiter une conclusion plutôt qu’une valeur numérique inventée. Exigez la preuve adaptée à chaque exigence. Une case vide inexpliquée ne vaut pas conformité.
5. Prévoir la réaction à un contrôle non conforme
Nommez la personne habilitée à approuver le traitement proposé, les travaux à suspendre et le mode d’identification et d’isolement des pièces concernées. Convenez si un échec entraîne des contrôles supplémentaires, un tri, une retouche, un remplacement ou un retour pour examen. Ce sont des décisions propres à la commande, pas des solutions par défaut interchangeables.
Les pièces retouchées nécessitent un périmètre de nouveau contrôle convenu et des enregistrements reliés au lot d’origine. Un rapport révisé doit préserver l’historique au lieu de masquer le résultat antérieur. Définissez aussi les modifications ultérieures nécessitant une nouvelle approbation ; une première pièce déjà approuvée ne couvre pas automatiquement un plan ou un processus modifié.
6. Intégrer l’accord à la demande de devis
Vous pouvez commencer ainsi : « Veuillez chiffrer le contrôle selon le plan [numéro/révision], identifier les premières pièces et le rapport proposés, définir le lot de livraison et l’étendue du contrôle pour chaque caractéristique convenue, puis confirmer la règle d’acceptation, le point d’arrêt pour approbation et la réaction en cas d’échec. » Complétez les champs et clarifiez le périmètre proposé avant de commander.
Joignez le plan, le modèle, la quantité, la matière et les finitions prévus dans la liste de contrôle pour une demande de devis CNC. Annexez toute procédure client au lieu de mentionner un « rapport standard » indéfini. Demandez au devis d’identifier les contrôles et la documentation qui influencent le prix ou le calendrier, sans présumer d’un forfait fixe.
Vous préparez une commande ? Envoyez une demande de devis avec votre plan et vos exigences de contrôle. Précisez les caractéristiques importantes pour l’assemblage et les justificatifs attendus à la réception, afin de discuter ensemble du périmètre d’usinage et de contrôle.
Photo de couverture : machine à mesurer tridimensionnelle, par AB Technology (Newark) Ltd, via Wikimedia Commons, CC BY-SA 4.0. Redimensionnée et convertie en WebP ; la photo adaptée conserve cette licence. Équipement externe illustratif, sans affirmation sur les équipements ou les capacités de contrôle de Jingchuan.