Montages de contrôle : préparer une demande de devis
Définissez contacts, serrage, accès de mesure et réception avant le devis d’un montage de contrôle. Avec une liste pour votre demande.
Rédigé par Jingchuan
Une demande portant sur « un montage de contrôle » peut désigner une plaque usinée, un jeu d’éléments de positionnement ou un montage complet validé sur un système de mesure précis. Ce sont des achats différents. Pour une petite série, clarifiez la tâche de mesure et les limites de fourniture avant de faire chiffrer le matériel.
Ce guide concerne les montages destinés aux supports, boîtiers et autres composants industriels courants. L’exemple sert à préparer la demande ; ce n’est ni un projet client ni une conception de montage validée.
1. Définir ce que le montage doit permettre de mesurer
Transmettez le plan et le modèle approuvés de la pièce, les caractéristiques à contrôler et son état au moment de la mesure. Précisez si la pièce est non finie, revêtue ou assemblée. Indiquez la méthode : machine à mesurer tridimensionnelle, système optique ou contrôle manuel peuvent nécessiter des accès et des fixations différents.
Distinguez la fabrication selon un plan de montage approuvé de la conception, de l’assemblage, de la programmation de mesure et de la validation. Le devis doit préciser les activités incluses et le responsable de l’approbation du positionnement. Le fabricant de la plaque ne devrait pas devoir déduire toute la méthode de mesure du seul modèle de la pièce.
2. Montrer les contacts et le maintien de la pièce
Repérez sur un croquis les éléments de mise en position, les appuis et les zones de serrage autorisées. Reliez-les, si nécessaire, au système de références du plan. Marquez également les surfaces à ne pas toucher ou à laisser accessibles. Un point de serrage ne constitue pas automatiquement une référence de mesure.
Le guide de Carr Lane sur le positionnement et le serrage distingue la mise en position de la pièce de son maintien contre les éléments de positionnement. Traduisez cette distinction en exigences séparées :
| Fonction | Informations à fournir |
|---|---|
| Positionnement | Éléments de contact, orientation et références approuvées |
| Appui | Zones de contact, état de la pièce et réglages autorisés |
| Maintien | Points de serrage, ordre de manœuvre et marques de contact acceptables |
| Accès de mesure | Caractéristiques à atteindre et zones à laisser dégagées |
Le guide FixtureBuilder de Renishaw, pages 4–5, recommande de serrer au-dessus d’un appui et de consigner la hauteur des appuis réglables. Utilisez ces conseils pour examiner le projet ; convenez de l’implantation et du serrage adaptés à la pièce, sans imposer une force ou un couple universels.
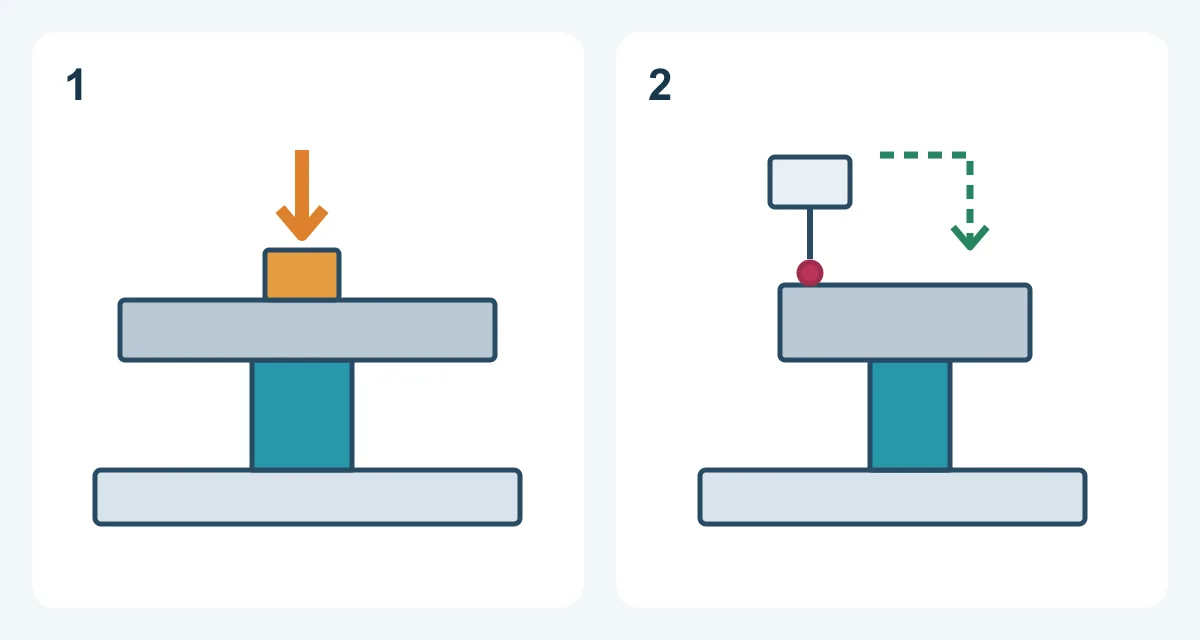
Schéma explicatif original : 1 représente un effort de serrage dirigé vers un appui ; 2 illustre la question distincte de l’accès de mesure. Ces vues partielles ne constituent pas un positionnement complet. Sans échelle ; aucune cote, force ou distance de sécurité validée n’est définie.
3. Réserver l’espace nécessaire à la mesure et au chargement
Fournissez l’interface de fixation de l’équipement et la configuration pertinente du palpeur, du stylet ou du système optique. Examinez l’accès à chaque caractéristique avec la pièce serrée, y compris l’approche et le retrait. Vérifiez aussi comment l’opérateur place et retire la pièce sans modifier un réglage.
Les conseils de Renishaw sur les montages pour systèmes optiques soulignent la visibilité et l’accessibilité des caractéristiques critiques. Marquez les zones à dégager dans le modèle d’assemblage et désignez qui les vérifie par rapport au programme prévu. Une vue dégagée en CAO n’est pas une trajectoire machine approuvée.
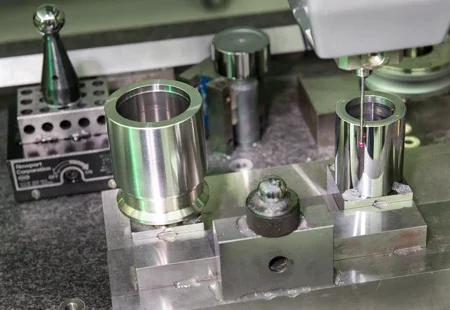
Exemple externe de mesure : piston et chemise dans une MMT du NIST. Photo : NIST, Piston gauge, selon les conditions de réutilisation du NIST. Partie inférieure recadrée et convertie en WebP le 6 novembre 2026. Ce n’est ni un équipement Jingchuan ni un cas client ; aucune approbation du NIST n’est suggérée.
4. Décrire précisément la fourniture du matériel
Définissez séparément chaque élément sur mesure et chaque composant du commerce. Un logement interchangeable ou un élément de positionnement de rechange nécessite son propre identifiant et sa révision. Si le matériau ou l’embout de contact reste à choisir, demandez une proposition à approuver avant fabrication. Une exigence vague de contact « sans marque » ne doit pas se transformer en choix implicite de matériau.
| Élément du dossier | Décision à consigner |
|---|---|
| Pièces et variantes | Modèles, plans et révisions approuvés ; quantité de chaque montage |
| Interface de base | Implantation des trous, filetages, positionnement et encombrement |
| Éléments sur mesure | Matériau, finition, cotes critiques et contacts remplaçables |
| Composants achetés | Références, quantités et fourniture par le client ou le fournisseur |
| Assemblage | Responsabilité du montage, du réglage, du repérage et du contrôle |
| Livrables | Rapports des composants, plan d’ensemble, nomenclature et instructions |
| Réception | Pièces d’essai, procédure de rechargement, mesures et limites convenues |
Précisez les dimensions applicables après finition et les interfaces avec les équipements existants. Demandez avec le devis une liste des exclusions, hypothèses non résolues et éléments fournis par le client.
5. Convenir d’un essai de réception adapté
Distinguez le contrôle des composants usinés de la validation du montage de mesure assemblé. Pour celle-ci, convenez d’un essai comprenant le retrait et la remise en place d’une pièce représentative, puis l’enregistrement des caractéristiques définies. Fixez auparavant la pièce, l’intervention des opérateurs, le nombre de répétitions, l’équipement, les conditions et les limites d’acceptation. Aucun objectif universel de répétabilité n’est supposé.
Des lectures répétées sans retirer la pièce ne testent pas sa remise en place. Un essai de rechargement ne démontre pas, à lui seul, l’incertitude ou la capabilité du système complet. Attribuez séparément la responsabilité de cette évaluation et de tout étalonnage nécessaire. Conservez la photo du montage, les identifiants des éléments, les réglages et la révision dans le dossier de réception.
6. Séparer le périmètre des hypothèses dans la demande
Utilisez la liste générale de demande de devis d’usinage pour les documents d’achat et le guide du contrôle première pièce et par lot pour la question distincte du contrôle des pièces produites. La présente demande décrit le matériel et les preuves nécessaires à ce travail.
Pour l’usinage CNC en petite série, envoyez une demande concernant le montage avec les fichiers, la quantité, le croquis des contacts, l’interface de fixation et une proposition de réception. Précisez si vous demandez une fabrication sur plan ou des travaux supplémentaires de conception et de validation afin de confirmer l’étendue de l’offre.
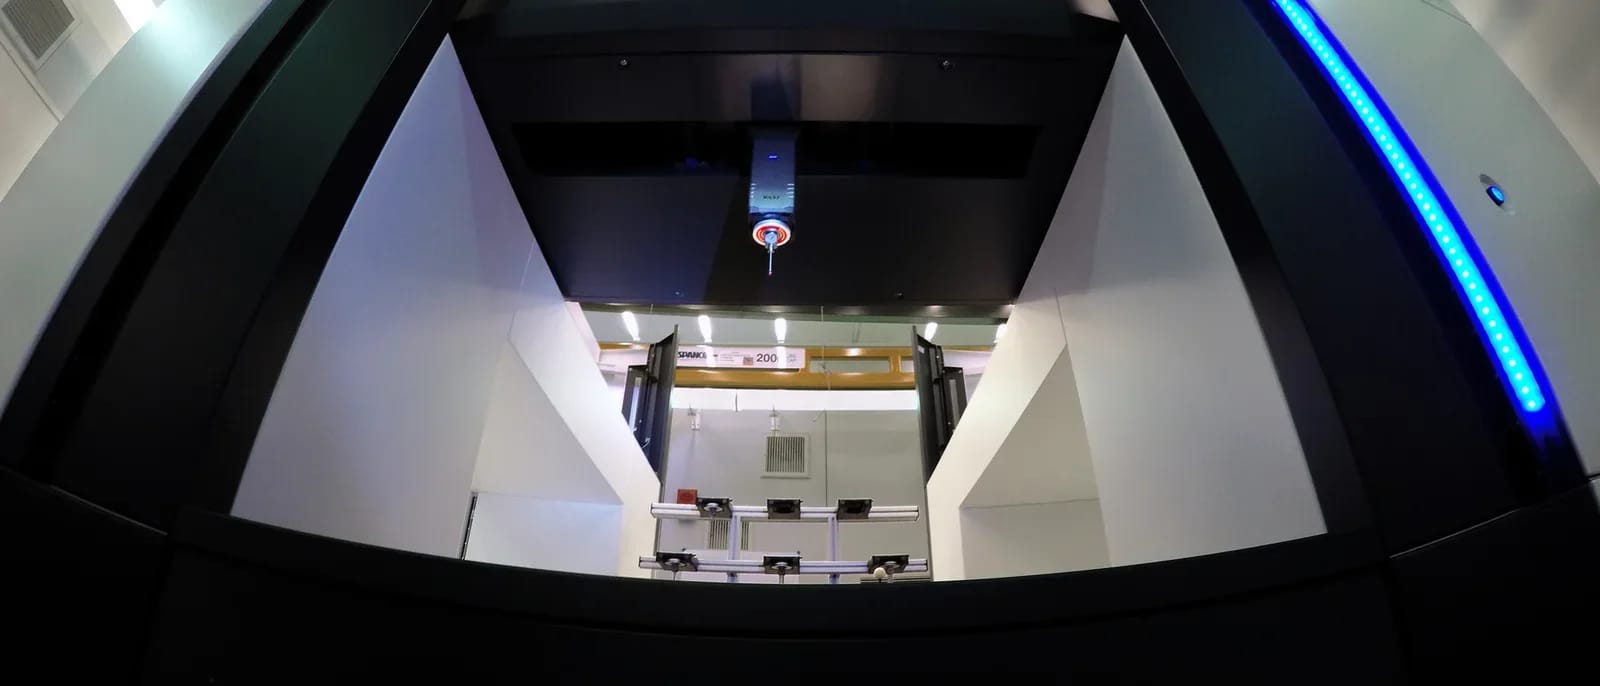
Photo de couverture : NIST, Xenos coordinate measuring machine, selon les conditions de réutilisation du NIST. Recadrée, redimensionnée et convertie en WebP le 6 novembre 2026. Équipement de laboratoire externe, non Jingchuan ; aucune approbation du NIST n’est suggérée.