Piezas inoxidables 304 o 316L: requisitos de material e inspección
Defina piezas CNC en 304 o 316L: documentos de material, trazabilidad, límites del PMI y aceptación dimensional. Incluye dos listas de control.
Escrito por Jingchuan
En una pieza inoxidable mecanizada, la nota «304 o 316L» deja sin resolver una decisión de compra. Especifique el material aprobado, los documentos que deben acompañarlo y las mediciones necesarias para la aceptación. Un informe de material, una identificación positiva de materiales y un informe dimensional responden a preguntas distintas.
Esta guía aborda el paso de la selección del material a una solicitud de oferta comparable para componentes industriales corrientes. Úsela junto con la página de mecanizado CNC de acero inoxidable al preparar sus planos.
1. Definir el grado antes de comparar ofertas
El 304 es un inoxidable austenítico de cromo-níquel. El 316L también contiene molibdeno; su bajo contenido en carbono ayuda a limitar la sensibilización asociada a la soldadura. Ninguna designación garantiza la idoneidad para todos los ambientes corrosivos. Las gamas Core y Supra del fabricante explican estas familias.
Facilite al diseñador la exposición real: medio de contacto, concentración, temperatura, productos de limpieza, ciclos húmedo/seco y resquicios. La elección también debe satisfacer las exigencias mecánicas y de fabricación. «Inoxidable», «grado marino» o un aspecto pulido no constituyen una especificación de compra completa.
| Decisión | Qué indicar en la solicitud | Qué resolver antes de comprar |
|---|---|---|
| Grado aprobado | Designación exacta y norma de material aplicable, con edición acordada | Si se permite alguna alternativa; sin sustituciones tácitas |
| Material de partida | Barra, placa u otra forma aprobada; estado de suministro | Si el producto propuesto cumple el plano y los requisitos de material |
| Exposición en servicio | Medios, temperaturas de trabajo y limpieza, concentraciones relevantes | Idoneidad del grado y del estado superficial para la aplicación |
| Fabricación posterior | Soldadura u operaciones tras el mecanizado | Si la especificación contempla toda la ruta de fabricación |
| Evidencia del material | Tipo de informe y resultados exigidos, con identificación de colada o lote | Cómo conservar el vínculo de las piezas en bruto y del lote acabado con los documentos |
Una designación EN y un grado estadounidense en la misma ficha son referencias útiles, pero no establecen por sí solos equivalencia contractual para todas las formas de producto. Registre la especificación que prevalece y solicite la aprobación de desviaciones antes de comprar material.
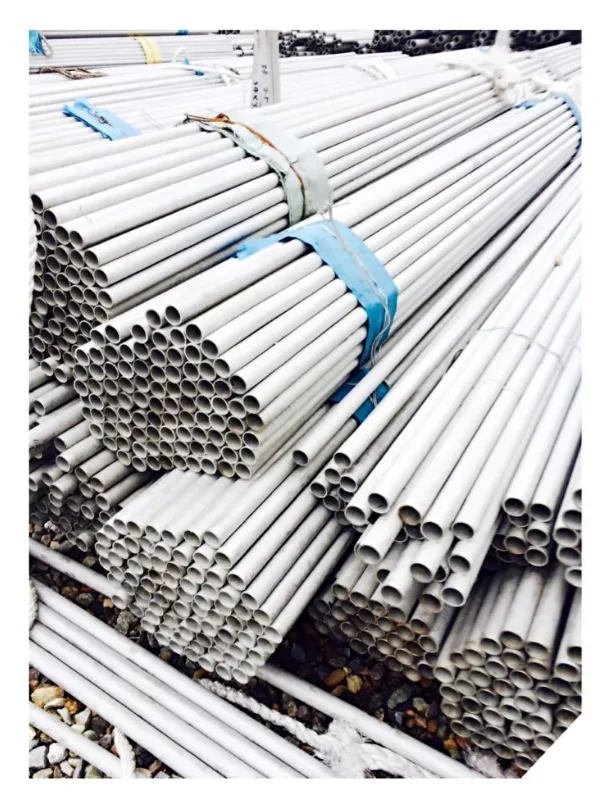
Ejemplo de forma de producto: la fuente identifica estos tubos como inoxidable 304. Una fotografía no verifica su composición ni los valida como material de partida para su plano. Libowei111, 304 STAINLESS STEEL PIPE, Wikimedia Commons, CC BY-SA 4.0. Convertida a WebP; la imagen adaptada conserva esa licencia. Ilustración externa, no existencias de Jingchuan.
2. Mantener vinculados los documentos y las piezas
Un paquete documental útil permite al receptor relacionar la especificación pedida con el material realmente utilizado. Pregunte qué informe se entregará, qué resultados contiene y cómo se relacionará su número de colada con el lote de fabricación. Una declaración del proveedor y un informe de ensayos de la acería no son intercambiables sin revisar su contenido.
Acuerde la identificación durante el corte, almacenamiento, mecanizado y embalaje. Si marcar cada pieza dañaría una cara estética o funcional, defina una ubicación aprobada o un registro por contenedor de lote. Cuando una entrega incluya varias coladas, su separación debe quedar visible en los documentos de embalaje e inspección. Son decisiones de alcance que deben acordarse, no afirmaciones sobre el sistema de un proveedor concreto.
Revise los requisitos documentales antes del pedido. Solicitar un informe después no puede reconstruir un vínculo de trazabilidad que nunca se mantuvo. La lista general para solicitar ofertas CNC cubre los archivos, revisiones y cantidades complementarios.
3. Precisar qué debe demostrar el control PMI
La identificación positiva de materiales, o PMI, no es una prueba única con alcance ilimitado. La fluorescencia de rayos X portátil, XRF, puede verificar elementos de aleación, pero no mide carbono. Un resultado XRF que identifica la familia 316 no verifica de forma independiente el requisito de bajo carbono del 316L. Consulte la comparación de métodos PMI de Thermo Fisher.
Si se exige verificar el carbono de forma independiente, acuerde con el proveedor de ensayos un método analítico adecuado. Especifique elementos y límites, alcance del muestreo, formato del informe y zonas de ensayo permitidas. Pregunte si la preparación o el ensayo deja marcas antes de autorizarlo en una superficie acabada de sellado o estética.
No pida «100 % PMI» sin definir si se refiere a cada pieza terminada, cada pieza en bruto o cada colada recibida. Tampoco confunda una comprobación química con evidencia de dimensiones, condición superficial o propiedades mecánicas. Solicite cada resultado de aceptación por separado.
4. Separar la aceptación de material, dimensiones y superficie
Prepare una pequeña matriz de aceptación basada en el plano real. Los ejemplos siguientes son preguntas que acordar, no un plan universal de inspección ni una promesa de ensayos incluidos.
| Pregunta de aceptación | Evidencia que acordar | Detalle que evita ambigüedades |
|---|---|---|
| ¿Es el material del grado aprobado? | Informe de material y análisis independiente, si se exige | Especificación aplicable, vínculo con la colada y elementos requeridos |
| ¿Cumplen las piezas el plano? | Resultados dimensionales vinculados a revisión e identificadores de características | Referencias de medición, método, muestreo y etapa de inspección final |
| ¿Cumplen las roscas lo especificado? | Registro de inspección de roscas acordado | Sistema, tamaño, paso, clase de tolerancia y calibre/comprobación aplicable |
| ¿Es aceptable la textura superficial? | Resultados de las superficies expresamente indicadas, cuando se requieran | Parámetro de rugosidad, unidades, límites y condiciones de medición |
| ¿Se ha completado el tratamiento exigido? | Registro de tratamiento y prueba de aceptación acordada | Norma/edición del proceso, ensayo aplicable e identificación del lote |
| ¿Es trazable la entrega? | Identificación de embalajes vinculada a los registros acordados | Separación de coladas y lotes de fabricación |
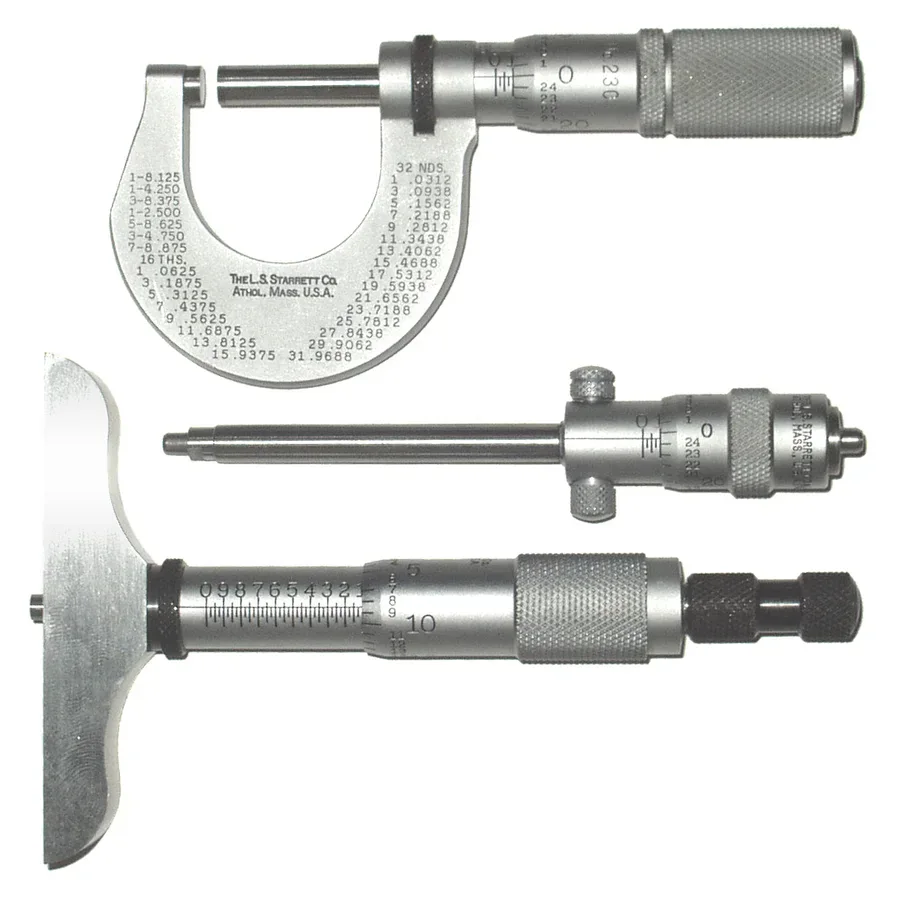
Cada característica necesita un método de medición adecuado; una fotografía de herramientas no demuestra la exactitud de una inspección concreta. Splarka, Micrometers, Wikimedia Commons, liberada al dominio público por su autor. La versión mostrada incluye ajustes de fondo y alineación de Nagualdesign; aquí se ha convertido a WebP. Ilustración externa, no lista de equipos de Jingchuan.
Si se especifica pasivado, acuerde su alcance y verificación por separado de la aceptación dimensional. ASTM A967/A967M trata los procesos de pasivado químico y ensayos de aceptación alternativos. No suponga que se exigen todos los ensayos enumerados ni que el registro de tratamiento prueba el cumplimiento de todas las cotas. Indique qué superficies requieren comprobaciones finales de dimensiones o textura después de la secuencia de acabado especificada.
5. Establecer una condición clara para autorizar la fabricación
Para un separador torneado corriente, por ejemplo, sustituya «316L, certificado obligatorio» por una designación y norma completas, el estado aprobado del material de partida, el contenido requerido del informe, una regla de vinculación colada-lote y el alcance de la inspección dimensional. Añada explícitamente las exigencias PMI y de tratamiento. Es una estructura que completar para su diseño, no una selección de material lista para usar ni un caso de cliente.
Antes de autorizar, compruebe la coherencia entre plano, pedido y oferta. Registre las alternativas de material, ensayos omitidos o cambios de muestreo como desviaciones que requieren aprobación. Un precio inferior puede reflejar un alcance documental o de inspección distinto, en lugar de un mecanizado más eficiente.
Prepare sus preguntas con la información sobre calidad e inspección y envíe una consulta basada en planos con revisión, cantidades, grado aprobado y registros requeridos. Pida confirmar en la oferta el material propuesto y el alcance de inspección.
Contexto y créditos de las imágenes
Portada: Glenn McKechnie, MoriSeikiLathe, Wikimedia Commons, CC BY-SA 3.0. Torno CNC con zona de trabajo y panel de control visibles. Recortada y convertida a WebP; la adaptación conserva CC BY-SA 3.0. La foto ilustra equipo de mecanizado; no identifica maquinaria de Jingchuan, un grado concreto de pieza ni un proyecto de cliente.