Torneado CNC
Tornos con herramienta motorizada y centros de torno-fresado para piezas completas en una sola máquina
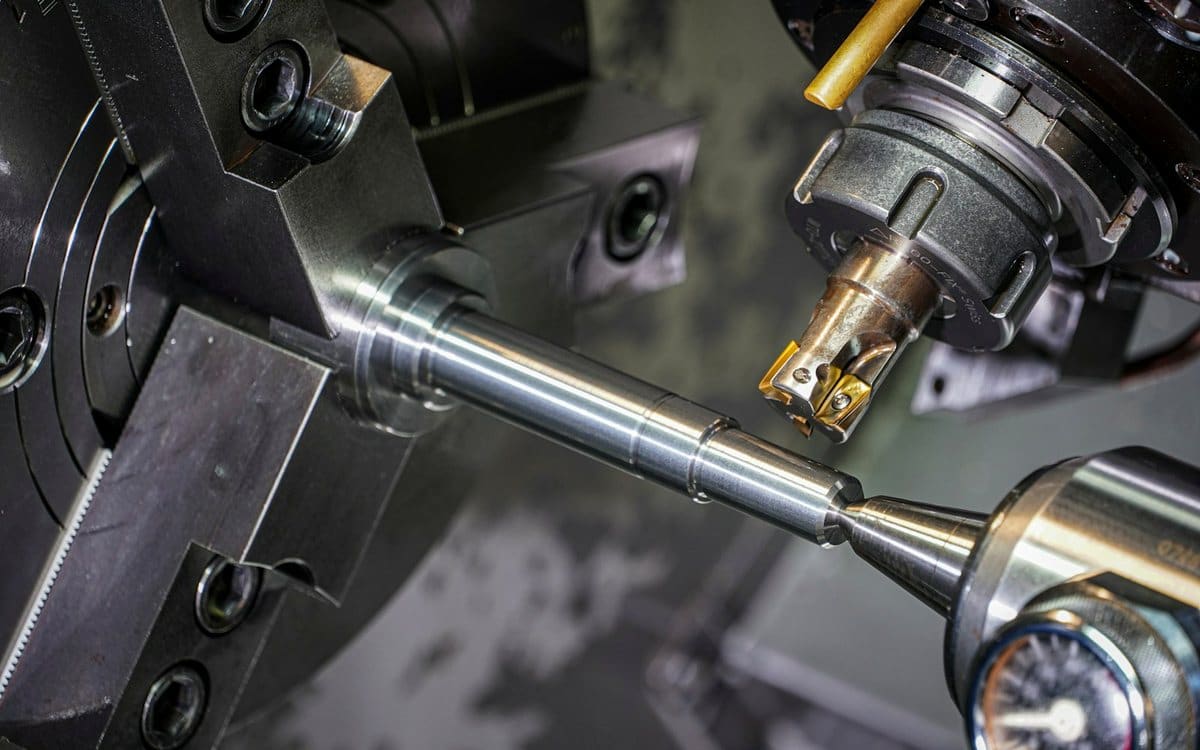
Tornos CNC con herramientas motorizadas, eje Y y contracabezal producen ejes, casquillos, racores y bridas completos en un solo ciclo: torneado, fresado, taladrado y roscado sin segunda operación.
Un ciclo, pieza terminada
Roscas que sellan
Alimentación de barra, producción sin operario
Por qué funciona
Un ciclo, pieza terminada
El contracabezal mecaniza la cara posterior sin una segunda sujeción, eliminando el descentrado y los daños de manipulación de un reprocesado.
Roscas que sellan
Roscas métricas, UNC/UNF, BSP, NPT y trapeciales verificadas con calibres pasa/no pasa y probadas a presión hasta 350 bar bajo petición.
Alimentación de barra, producción sin operario
Los alimentadores automáticos de barra y recogepiezas permiten turnos desatendidos, lo que mantiene competitivo el coste unitario por encima de 500 piezas.
Especificación del proceso
| Diámetro máx. de torneado | 400 mm (15.7 in) |
|---|---|
| Longitud máx. de torneado | 1200 mm (47 in) |
| Capacidad de barra | 4 – 80 mm |
| Tolerancia de diámetro | ±0.008 mm |
| Concentricidad | 0.01 mm TIR |
| Acabado superficial estándar | Ra 1.6 µm / 63 µin |
Se pueden alcanzar tolerancias más estrechas que las indicadas previa revisión — marque las cotas críticas en su plano.
Aplicaciones típicas
- Ejes de transmisión y husillos
- Racores hidráulicos y adaptadores
- Casquillos y asientos de rodamiento
- Racores sanitarios tri-clamp
- Cuerpos y asientos de válvula
- Espárragos roscados y acoplamientos
Materiales compatibles
Piezas torneadas terminadas en máquina
Una pieza que sale terminada del torno no puede dañarse, mezclarse o posicionarse mal en una segunda operación. Nuestra célula de torneado sigue ese principio: herramientas motorizadas, eje Y y transferencia al subhusillo permiten refrentar, tornear, fresar planos, taladrar transversalmente, roscar y tronzar en un ciclo.
Las máquinas alimentadas por barra procesan diámetros de 4 a 80 mm. El trabajo en plato llega a 400 mm para bridas, tapas y adaptadores grandes.
Concentricidad, redondez y acabado
La desviación total de giro se mantiene en 0,01 mm TIR en piezas transferidas entre husillos y en 0,005 mm cuando es posible una sola sujeción con luneta móvil. Con barra rectificada, la redondez suele quedar dentro de 0,005 mm.
El acabado estándar es Ra 1,6 µm. Ra 0,8 µm es habitual en inoxidable y latón con plaquita de acabado y avance controlado; Ra 0,2 µm o inferior se consigue añadiendo torneado duro o rectificado cilíndrico.
Roscas y características de sellado
Cortamos roscas métricas, UNC/UNF, BSP, NPT y trapezoidales, y laminamos roscas cuando la resistencia a fatiga es importante. Las ranuras de juntas tóricas siguen ISO 3601 o las dimensiones del plano, con los radios y acabados necesarios para que la junta selle correctamente.
Inspección de características torneadas
Los diámetros se controlan durante la fabricación con micrómetros y calibres neumáticos calibrados; los orificios críticos se verifican con instrumentos trazables a patrones nacionales. Cuando el plano lo exige, suministramos un informe dimensional completo con valores medidos de cada característica, no solo una marca de conforme o no conforme.
Preguntas frecuentes
¿En cuánto tiempo recibiré un presupuesto?
La mayoría de los presupuestos se devuelven en 24 horas laborables. Las piezas torneadas o fresadas sencillas suelen valorarse el mismo día; los conjuntos, los trabajos multiproceso y las consultas que requieren buscar material pueden tardar hasta dos días laborables. Si va a tardar más, le indicamos una fecha en lugar de dejarle esperando.
¿Qué archivos necesita para presupuestar?
Un modelo 3D en STEP, Parasolid (X_T) o IGES basta para empezar. Si la pieza tiene tolerancias más estrechas que ISO 2768-m, tolerancias geométricas, acabados superficiales o especificaciones de rosca, añada un plano 2D acotado en PDF o DWG. Indicar cantidad, material y acabado evita una ronda de preguntas y suele permitir dar el precio el mismo día.
¿Hay una cantidad mínima de pedido?
No. Mecanizamos tanto prototipos unitarios como lotes de 20.000 piezas. En trabajos muy pequeños se aplica un importe mínimo de pedido para cubrir la preparación y la programación, que indicamos claramente en el presupuesto: no aparecen cargos posteriores.
¿Qué determina realmente el precio de una pieza mecanizada?
Cuatro factores, más o menos en este orden: el número de sujeciones, el tiempo de ciclo, el coste del material y la tolerancia más estrecha del plano. Una tolerancia de ±0,01 mm donde ±0,1 mm funcionaría puede añadir un 30 % al precio, y un detalle que obligue a una cuarta sujeción, aún más. Nuestros presupuestos señalan estos factores para que decida si el requisito compensa.
Servicios relacionados
¿Necesita este proceso para su pieza?
Envíe su plano y confirmaremos viabilidad, coste y plazo.
- Revisado por un ingeniero de fabricación
- NDA disponible antes del intercambio de archivos