Anodizado y ajustes estrechos: dimensiones que acordar antes de mecanizar
Acuerde agujeros, ejes, roscas y enmascarado antes del anodizado. Incluye cálculo de holgura, lista de características y preguntas de inspección.
Escrito por Jingchuan
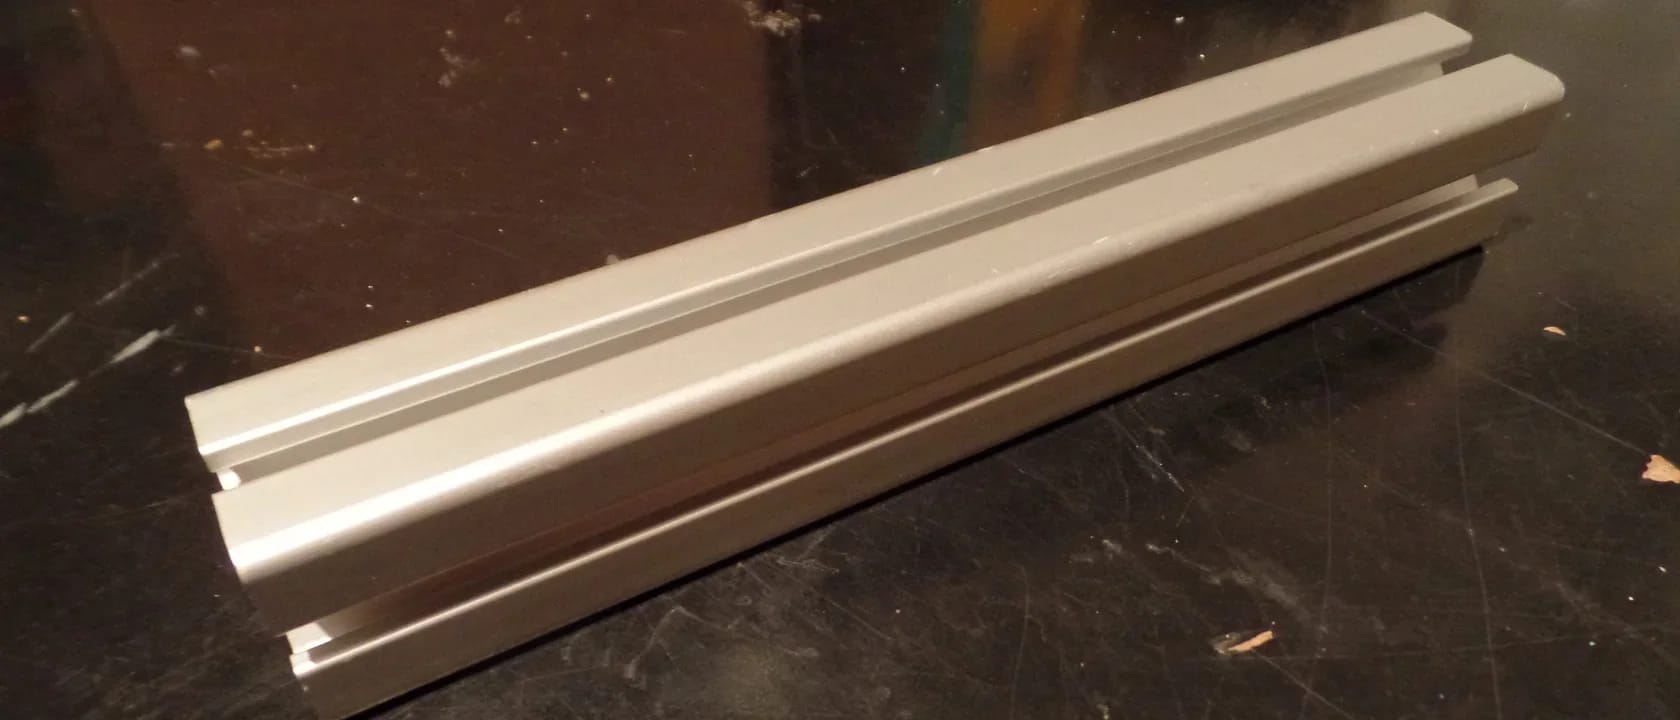
Portada: perfil de aluminio anodizado, fotografiado por Dancili Fresl. Fuente en Wikimedia Commons, CC BY-SA 4.0. Recortado, redimensionado y convertido a WebP; la adaptación conserva la misma licencia. Ambas fotos son ejemplos externos, no productos de Jingchuan ni proyectos de clientes verificados.
Defina el ajuste final antes de elegir una compensación
Un agujero puede superar la inspección tras el mecanizado y no admitir su eje después del anodizado. La pregunta útil al comprar es: ¿qué dimensiones deben cumplir tras toda la secuencia de acabado y cómo se comprobarán? Acuerde la respuesta antes de aprobar las dimensiones de mecanizado.
Para el mecanizado CNC de aluminio, identifique cada interfaz crítica en el plano: agujero de posicionamiento, eje, ranura deslizante, rosca o superficie de referencia. Indique dimensión y tolerancia finales, estado durante la inspección y si la pieza acoplada también se recubre. Una nota genérica como «compensar el anodizado» deja demasiado a la interpretación del taller y del anodizador.
La guía de anodizado duro de Danco Medical distingue el espesor total del recubrimiento del crecimiento hacia fuera. No use un espesor nominal como corrección de mecanizado para todas las superficies. Solicite una compensación acordada para la aleación, preparación y secuencia reales. Mantenga la aleación y el estado completamente especificados.
Tenga en cuenta ambas piezas del acoplamiento
El siguiente modelo sirve para planificar la geometría, no para predecir el proceso de recubrimiento. B0 es el diámetro mecanizado del agujero y S0 el del eje. gb es el desplazamiento radial neto de cada superficie del agujero hacia su eje tras todo el acabado acordado; gs es el de cada superficie del eje hacia fuera. Son desplazamientos efectivos de superficie, no espesores totales de óxido. Obtenga sus intervalos aplicables en la revisión del proceso; no presuponga una relación universal entre espesor y crecimiento.
Se suponen geometrías circulares, concéntricas y desplazamientos uniformes a ambos lados. Con holgura diametral C0 = B0 − S0, los valores finales son:
| Magnitud | Ecuación de planificación | Significado |
|---|---|---|
| Agujero terminado | B1 = B0 − 2gb | Ambas paredes avanzan hacia el interior de la abertura. |
| Eje terminado | S1 = S0 + 2gs | Ambas superficies del eje avanzan hacia fuera. |
| Holgura final | C1 = C0 − 2gb − 2gs | Recubrir ambas piezas consume holgura en los dos componentes. |
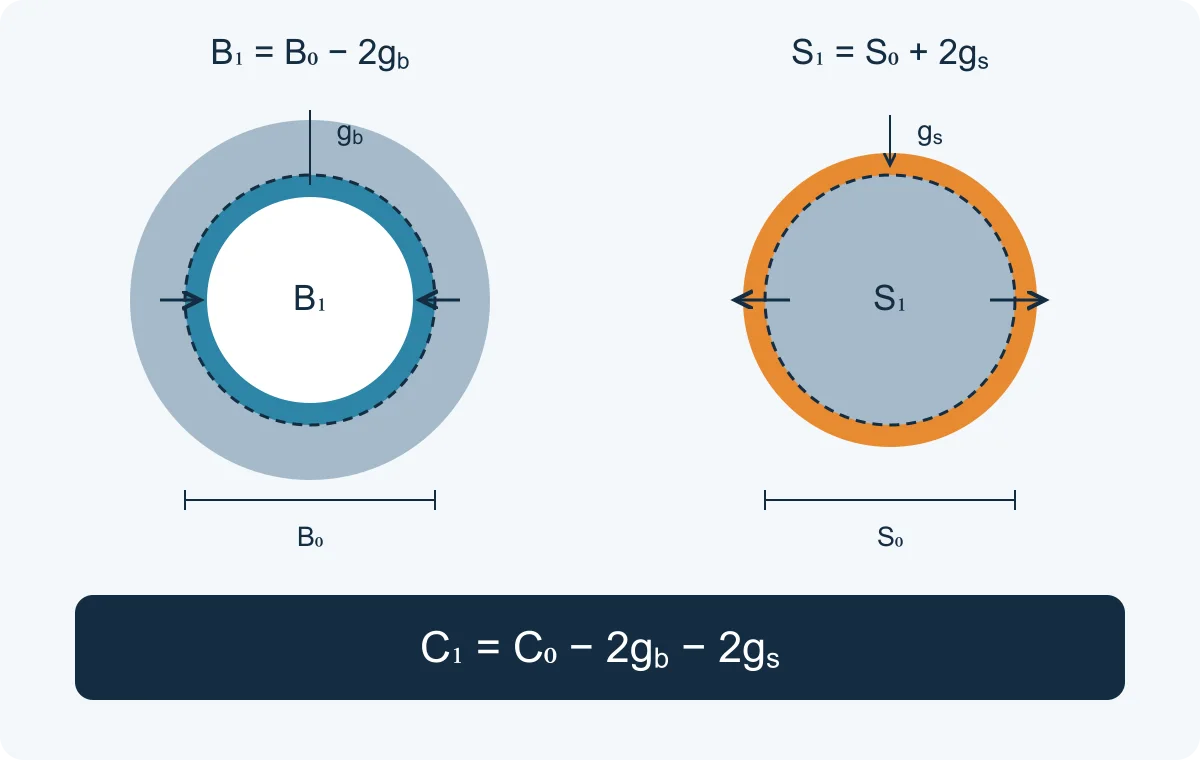
Esquema original, sin escala. Los círculos discontinuos marcan las superficies originales; las bandas de color representan desplazamiento neto, no toda la capa de óxido. Los subíndices 0 y 1 significan antes y después del acabado. Las piezas se muestran separadas; aún deben revisarse dimensiones del plano, errores geométricos y método de inspección.
Valores solo ilustrativos: si C0 = 0.060 mm, gb = 0.008 mm y gs = 0.010 mm, entonces C1 = 0.024 mm. Son entradas inventadas para el cálculo, no una compensación recomendada ni un resultado medido. Contar solo el agujero predeciría incorrectamente 0.044 mm de holgura.
Compruebe el intervalo además del valor nominal. Para intervalos supuestos C0 = 0.050–0.070 mm, gb = 0.006–0.010 mm y gs = 0.008–0.012 mm, el cálculo independiente de casos extremos da C1 = 0.006–0.042 mm. Esto no demuestra que el ajuste sea aceptable. Compare el intervalo con el requisito de diseño y considere por separado forma, alineación, textura superficial e incertidumbre de medida. Las roscas necesitan su propia revisión; este modelo de diámetros lisos no es una regla para dimensionarlas.
Acuerde el tratamiento de cada característica crítica
Separe los requisitos finales de diseño de las compensaciones de fabricación. Haga que el taller y el anodizador acuerden la ruta de producción y la registren con la misma revisión del plano. La tabla es una lista para solicitar ofertas, no una promesa de que cualquier opción de enmascarado o retrabajo sea adecuada.
| Característica | Decisión antes de mecanizar | Prueba para la aceptación |
|---|---|---|
| Agujero de posicionamiento o eje | ¿Recubierto, enmascarado o terminado mediante una operación posterior aprobada expresamente? | Dimensión final, requisito de forma aplicable y registro de inspección. |
| Rosca | Designación final requerida, cobertura y método de verificación con calibre. | Comprobación acordada después de la secuencia de acabado especificada. |
| Ranura deslizante o caras de acoplamiento | ¿Qué caras opuestas cambian y qué referencia controla el resultado? | Anchura o separación final respecto a la referencia indicada. |
| Zona de contacto o referencia | Límite protegido exacto y zona de transición aceptable. | Posición, cobertura y cualquier comprobación funcional requerida. |
| Cara estética | Restricciones de contacto del bastidor y referencia visual acordada. | Inspección en las condiciones de observación convenidas. |
Dibuje el límite de las zonas sin recubrimiento
«Enmascarar el agujero» puede ser ambiguo si también importan la cara adyacente, el chaflán o el cajeado. Marque la zona protegida en una vista del plano y defina dónde se admite la transición. Pida al anodizador que confirme la viabilidad y cómo posicionará la máscara. Si se propone mecanizado posterior, obtenga antes de producir la aprobación de la superficie expuesta resultante y de sus criterios de aceptación.
Ejemplo de zona de contacto fotografiado por A Oerter. Fuente en Wikimedia Commons, CC BY-SA 4.0. Convertido a WebP; la adaptación conserva la misma licencia. La foto muestra una zona de contacto, no una tolerancia de enmascarado medida, un agujero ni un proceso aprobado para su pieza.
Compruebe por separado dimensiones y espesor
Acuerde quién mide las dimensiones finales, en qué etapa, con qué método y frente a qué límites de aceptación. Defina también las posiciones de medida del espesor y sus registros. ISO 2360:2017 describe un método de espesor por corrientes inducidas aplicable a muchas capas de óxido anódico; es una medida distinta de comprobar un agujero terminado o un ajuste ensamblado.
Un resultado de espesor no debería cerrar por sí solo un requisito dimensional. Pregunte si el método propuesto alcanza la característica y permite resolver la tolerancia indicada. Para ajustes críticos, defina la comprobación dimensional o funcional requerida, en vez de confiar en una foto o en que se confirme la finalización del acabado.
Lleve el acuerdo a la solicitud y al pedido repetido
Texto adaptable, no especificación aprobada: «Las dimensiones identificadas [referencias de características] se aplican después de [secuencia completa de acabado]. El proveedor confirmará compensaciones, cobertura, límites de enmascarado y método de inspección antes de mecanizar. Las alternativas o el mecanizado posterior al acabado requieren aprobación escrita. Entregar los registros finales dimensionales y de acabado acordados según revisión [revisión] del plano».
Utilice la lista para solicitar un presupuesto CNC para mantener coherentes planos y alcance. Conserve la ruta acordada para pedidos repetidos y señale cambios de aleación, anodizador o proceso para su revisión. Envíe el plano y las notas de ajustes críticos para una oferta, incluyendo el acabado de la pieza acoplada y los requisitos de inspección pendientes.
