Primera pieza e inspección de lotes en pedidos CNC
Defina la aprobación de primera pieza, la inspección del lote, el muestreo y el informe antes del pedido CNC. Incluye una lista de comprobación para compras.
Escrito por Jingchuan
«Primera pieza aprobada» y «lote aceptado» responden a preguntas de compra distintas. Una pieza inicial conforme no demuestra el estado de todas las piezas enviadas. Antes de realizar el pedido, acuerde qué se medirá, en qué piezas, en qué fase y qué pruebas autorizarán el siguiente paso.
Esta guía propone un acuerdo práctico de inspección para pedidos CNC habituales. No establece un sistema de certificación ni un plan de muestreo universal. En un pedido de mecanizado CNC de bajo volumen, el alcance de la inspección debe figurar en la oferta y en el pedido, junto con el plano y la cantidad.
1. Separar tres decisiones de inspección
Defina por escrito «primera pieza». Puede referirse a una pieza identificada del inicio de producción, verificada según los requisitos acordados del plano y aprobada por el comprador antes de fabricar el resto. Especifique el número de piezas, las características exigidas, el estado de fabricación y quién puede aprobar. Si el pedido exige una norma o un procedimiento del cliente, identifique expresamente el documento y su revisión.
| Fase | Pregunta que debe responderse | Acuerdo que debe registrarse |
|---|---|---|
| Revisión de primera pieza | ¿Cumple la pieza presentada los requisitos iniciales acordados? | Identificación de piezas, características, informe y autoridad de aprobación |
| Controles durante la fabricación | ¿Se supervisan las características seleccionadas durante la fabricación? | Puntos de control, frecuencia y respuesta a un resultado no conforme |
| Aceptación final del lote | ¿Cumple el lote de entrega los requisitos de aceptación acordados? | Identidad del lote, cantidad inspeccionada, regla de aceptación y registros de entrega |
No deje la «aprobación» en un correo sin alcance definido. Indique si autoriza continuar el mecanizado, realizar un acabado o enviar las piezas. La aprobación de la primera pieza no debe eliminar implícitamente las inspecciones posteriores del lote ni autorizar una desviación del plano.
2. Definir el lote y la cobertura
Anote la referencia de pieza, revisión del plano, cantidad pedida e identificación del lote de inspección. Cuando corresponda, pregunte cómo se distinguirán series de producción separadas, lotes de material o piezas retrabajadas. Un envío puede contener varios lotes; el resultado debe conservar su trazabilidad hasta las piezas que representa. Vincule el acuerdo al paquete aprobado de planos y CAD.
«Inspección al 100 %» es ambiguo si no se indican tanto las piezas como las características. Medir un orificio concreto en cada pieza es distinto de comprobar todos los requisitos del plano en una sola pieza. Registre las características seleccionadas y, para cada una, el número o la identidad de las piezas inspeccionadas. No presuponga que todo el informe tiene la misma cobertura.
El muestreo necesita un método de selección y una regla de aceptación acordados, no solo un porcentaje. La guía de Minitab sobre muestreo de aceptación exige una selección aleatoria y representativa. No sustituya la muestra acordada por las primeras piezas fáciles de recoger. Pida que se identifiquen el plan y sus supuestos: «comprobar el 10 %» no define por sí solo el riesgo, el número de aceptación ni la respuesta ante un fallo. Aquí no se recomienda un tamaño de muestra único.
3. Acordar cómo se evaluará una característica
Para cada requisito importante, identifique la referencia del plano, las unidades, los límites y la fase de inspección. Confirme si el valor se aplica antes o después del acabado indicado. Pida al proveedor que proponga un método adecuado, incluida la alineación con las referencias del plano cuando proceda, y que confirme el estado de calibración y la idoneidad de los equipos para la tarea. El nombre de una máquina no constituye un plan de medición.
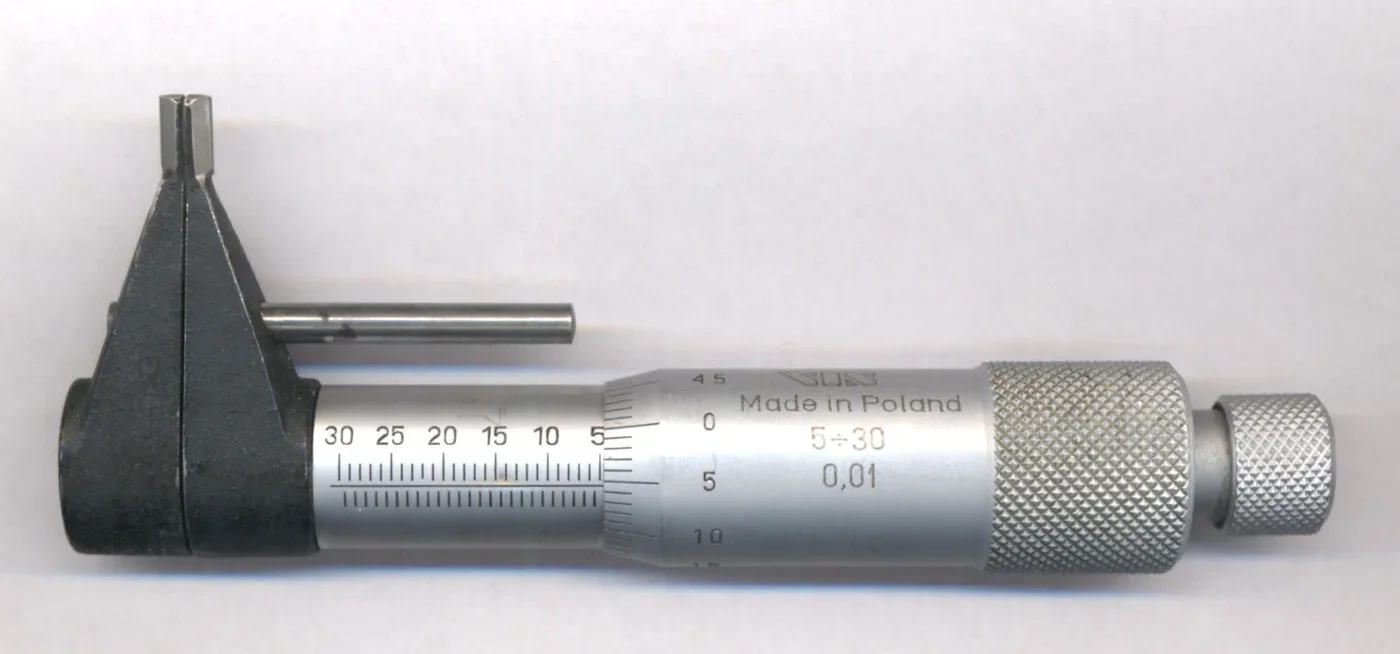
El micrómetro ilustra una herramienta para mediciones interiores; la fotografía no demuestra su calibración actual ni su idoneidad para una tolerancia concreta. Foto: Rrudzik, Wikimedia Commons, CC0 1.0. Redimensionada y convertida a WebP. Equipo externo ilustrativo, no perteneciente a Jingchuan.
Acuerde la regla de decisión de conformidad antes de obtener un resultado próximo a un límite de tolerancia, incluido cómo se considerará la incertidumbre de medición. El recurso de Mitutoyo sobre reglas de decisión trata la incertidumbre en estas decisiones. No resuelva un desacuerdo cambiando el redondeo del valor mostrado después de medir. Solicite que se aclaren el método y la regla.
4. Especificar un informe que pueda revisarse
Un informe útil relaciona el requisito, la pieza inspeccionada y el resultado. Solicite una propuesta de formato antes del pedido si su equipo de recepción necesita una presentación concreta. La tabla siguiente es una lista de comprobación para compras, no una obligación de exigir la misma documentación en todos los pedidos.
| Campo del informe | Qué acordar antes de producir |
|---|---|
| Identificación | Pedido, referencia de pieza, revisión del plano, lote e identificadores de piezas inspeccionadas |
| Requisito | Referencia de característica, valor nominal o criterio, tolerancia y unidades |
| Cobertura | Piezas y características comprobadas, y fase de inspección |
| Resultado | Valores reales para controles dimensionales acordados; resultados claros para controles por atributos acordados |
| Método | Método de medición y referencia del equipo necesarios para interpretar el resultado |
| Resolución | Excepciones, referencia de aprobación, registro de reinspección y estado de liberación |
Evite un simple «CONFORME» cuando se haya acordado recibir valores medidos. En cambio, una inspección visual o con calibre pasa/no pasa puede requerir un resultado en lugar de una lectura numérica inventada. Pida la evidencia adecuada a cada requisito. Un campo vacío sin explicación no debe interpretarse como aprobado.
5. Decidir qué ocurre tras una inspección no conforme
Nombre a la persona que puede aprobar la resolución propuesta, los trabajos que deben detenerse y cómo se identificarán y retendrán las piezas afectadas. Acuerde si un fallo desencadena controles adicionales, clasificación, retrabajo, sustitución o devolución para revisión. Son decisiones específicas del pedido, no opciones predeterminadas intercambiables.
Las piezas retrabajadas necesitan un alcance de reinspección acordado y registros vinculados al lote original. Un informe revisado debe preservar el historial de cambios, sin ocultar el resultado anterior. Defina también qué cambios posteriores requieren nueva aprobación; no presuponga que una primera pieza aprobada cubre un plano o un proceso modificado.
6. Incluir el acuerdo en la solicitud de oferta
Puede comenzar así: «Presupuesten la inspección según el plano [número/revisión], identifiquen las primeras piezas y el informe propuestos, definan el lote de entrega y la cobertura de cada característica acordada, y confirmen la regla de aceptación, el punto de espera para aprobación y la respuesta ante un fallo». Complete los campos y resuelva el alcance propuesto antes de emitir el pedido.
Incluya el plano, modelo, cantidad, material y acabados de la lista de comprobación para solicitudes de oferta CNC. Adjunte cualquier procedimiento de inspección del cliente en lugar de mencionar un «informe estándar» indefinido. Pida que la oferta identifique el trabajo de inspección y documentación que afecta al precio o a la planificación, sin suponer una asignación fija.
¿Está preparando un pedido? Envíe una solicitud de oferta con su plano y requisitos de inspección. Indique las características importantes para el montaje y la documentación que necesita su equipo de recepción, para poder tratar conjuntamente el mecanizado y la inspección propuestos.
Foto de portada: máquina de medición por coordenadas, de AB Technology (Newark) Ltd, a través de Wikimedia Commons, CC BY-SA 4.0. Redimensionada y convertida a WebP; la fotografía adaptada conserva la misma licencia. Equipo externo ilustrativo, sin afirmar que forme parte de los equipos o capacidades de inspección de Jingchuan.