Pezzi inox 304 o 316L: requisiti del materiale e controlli
Definite pezzi CNC in 304 o 316L: documenti del materiale, tracciabilità, limiti PMI e accettazione dimensionale. Con due checklist per la richiesta.
Scritto da Jingchuan
Per un pezzo inox lavorato, la nota «304 o 316L» lascia irrisolta una decisione d'acquisto. Specificate il materiale approvato, i documenti che devono accompagnarlo e le misure necessarie per l'accettazione. Un rapporto sul materiale, un controllo di identificazione positiva e un rapporto dimensionale rispondono a domande diverse.
Questa guida tratta il passaggio dalla scelta del materiale a una richiesta d'offerta confrontabile per normali componenti industriali. Utilizzatela insieme alla pagina sulla lavorazione CNC dell'acciaio inossidabile per preparare il fascicolo dei disegni.
1. Definire il grado prima di confrontare le offerte
Il 304 è un inox austenitico al cromo-nichel. Il 316L contiene anche molibdeno; il basso tenore di carbonio aiuta a limitare la sensibilizzazione associata alla saldatura. Nessuna delle due designazioni garantisce l'idoneità a ogni ambiente corrosivo. Le gamme Core e Supra del produttore descrivono queste famiglie.
Comunicate al progettista l'esposizione reale: mezzo a contatto, concentrazione, temperatura, prodotti di pulizia, cicli bagnato/asciutto e interstizi. La scelta deve soddisfare anche i requisiti meccanici e produttivi. «Inox», «grado marino» o un aspetto lucido non costituiscono una specifica d'acquisto completa.
| Decisione | Cosa indicare nella richiesta | Cosa risolvere prima dell'ordine |
|---|---|---|
| Grado approvato | Designazione esatta e norma del materiale applicabile, con edizione concordata | Ammissibilità delle alternative; nessuna sostituzione tacita |
| Semilavorato | Barra, piastra o altra forma approvata; stato di fornitura | Coerenza del prodotto proposto con disegno e requisiti del materiale |
| Esposizione in servizio | Mezzi, temperature di esercizio e pulizia, concentrazioni pertinenti | Idoneità del grado e dello stato superficiale all'applicazione |
| Lavorazioni successive | Saldatura o altre operazioni dopo l'asportazione di truciolo | Copertura dell'intero ciclo produttivo nella specifica del materiale |
| Evidenze sul materiale | Tipo di rapporto e risultati richiesti, con identificazione di colata o lotto | Collegamento dei grezzi e del lotto finito alla documentazione |
Una designazione EN e una sigla statunitense nella stessa scheda sono riferimenti utili, ma non stabiliscono da sole un'equivalenza contrattuale per ogni forma di prodotto. Registrate la specifica prevalente e fate approvare gli scostamenti prima di acquistare il materiale.
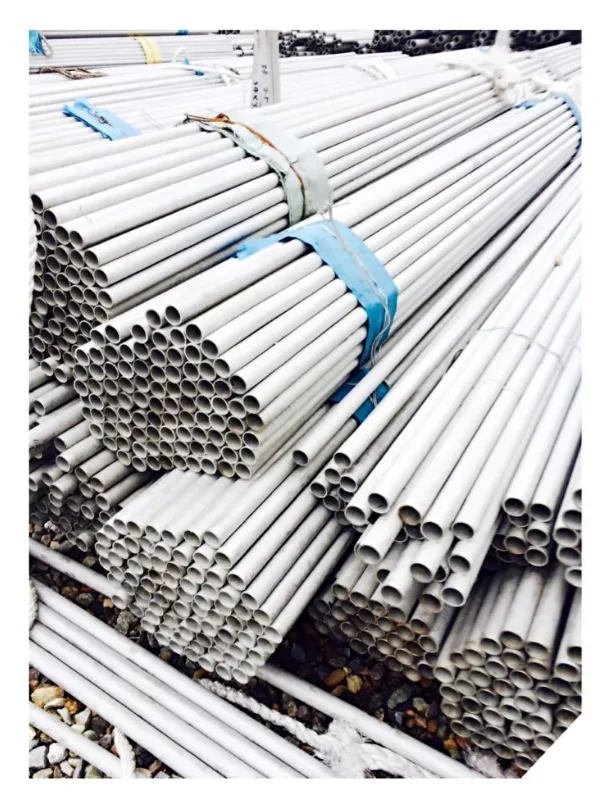
Esempio di forma di prodotto: la fonte descrive questi tubi come acciaio inox 304. Una fotografia non ne verifica la composizione e non li qualifica come semilavorato per il vostro disegno. Libowei111, 304 STAINLESS STEEL PIPE, Wikimedia Commons, CC BY-SA 4.0. Conversione in WebP; l'immagine adattata mantiene la stessa licenza. Illustrazione esterna, non scorte di Jingchuan.
2. Mantenere il collegamento tra documenti e pezzi
Un fascicolo utile consente al ricevente di collegare la specifica ordinata al materiale effettivamente utilizzato. Chiedete quale rapporto sarà fornito, quali risultati contiene e come il numero di colata sarà associato al lotto produttivo. Una dichiarazione del fornitore e un rapporto di prova dell'acciaieria non sono intercambiabili senza verificarne il contenuto.
Concordate l'identificazione durante taglio, stoccaggio, lavorazione e imballaggio. Se la marcatura individuale danneggerebbe una superficie estetica o funzionale, definite una posizione approvata oppure un registro per il contenitore del lotto. Se una consegna comprende più colate, la separazione deve restare visibile nei documenti di imballaggio e controllo. Sono scelte di fornitura da concordare, non affermazioni sul sistema esistente di uno specifico fornitore.
Chiarite la documentazione prima dell'ordine. Un rapporto richiesto in seguito non ricrea un collegamento di tracciabilità mai mantenuto. La checklist generale per richieste d'offerta CNC tratta file, revisioni e quantità da allegare.
3. Precisare cosa deve dimostrare il controllo PMI
L'identificazione positiva del materiale, o PMI, non è un singolo test di portata illimitata. La fluorescenza a raggi X portatile, XRF, può controllare elementi di lega, ma non misura il carbonio. Un risultato XRF che identifica la famiglia 316 non verifica quindi autonomamente il requisito di basso carbonio del 316L. Si veda il confronto dei metodi PMI di Thermo Fisher.
Se occorre verificare indipendentemente il carbonio, concordate un metodo analitico adeguato con il laboratorio o prestatore di prove. Specificate elementi e limiti da controllare, campionamento, formato del rapporto e punti di prova ammessi. Chiedete se preparazione o analisi lasciano segni prima di autorizzare interventi su superfici finite di tenuta o estetiche.
Non richiedete «100% PMI» senza definire se significa ogni pezzo finito, ogni grezzo oppure ogni colata in ingresso. Non confondete inoltre un controllo chimico con la verifica di dimensioni, stato superficiale o proprietà meccaniche. Richiedete separatamente ciascun risultato di accettazione necessario.
4. Separare accettazione del materiale, dimensioni e superficie
Preparate una piccola matrice di accettazione basata sul disegno effettivo. Gli esempi seguenti sono domande da concordare, non un piano di controllo universale né una promessa di prove incluse.
| Domanda di accettazione | Evidenza da concordare | Dettaglio che evita ambiguità |
|---|---|---|
| Il materiale corrisponde al grado approvato? | Rapporto sul materiale ed eventuale analisi indipendente richiesta | Specifica applicabile, collegamento alla colata ed elementi richiesti |
| I pezzi rispettano il disegno? | Risultati dimensionali riferiti a revisione e identificativi delle caratteristiche | Riferimenti di misura, metodo, campionamento e fase di controllo finale |
| Le filettature soddisfano i requisiti? | Registrazione concordata del controllo filetti | Sistema, dimensione, passo, classe di tolleranza e calibro/controllo applicabile |
| La tessitura superficiale è accettabile? | Risultati per le superfici espressamente identificate, se richiesti | Parametro di rugosità, unità, limiti e condizioni di misura |
| Il trattamento prescritto è completo? | Registrazione del trattamento e prova di accettazione concordata | Norma/edizione del processo, prova applicabile e identificazione del lotto |
| La consegna è tracciabile? | Identificazione dell'imballaggio collegata ai documenti concordati | Separazione di colate e lotti produttivi |
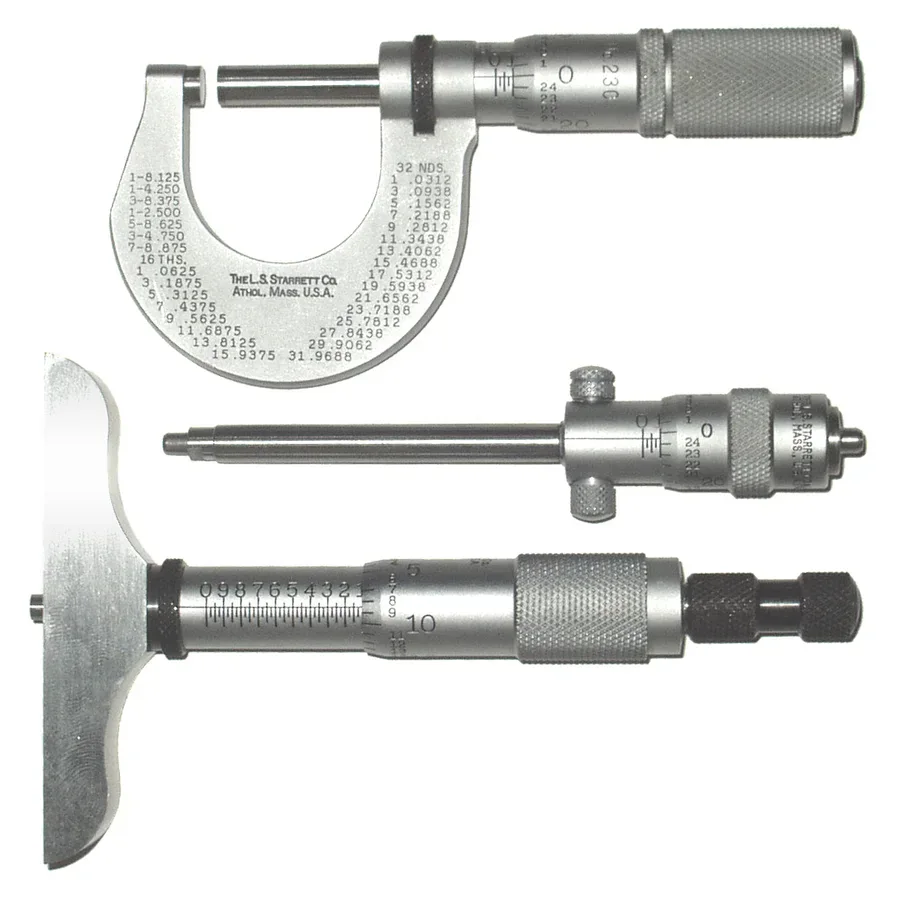
Caratteristiche diverse richiedono metodi di misura adeguati; una fotografia di strumenti non dimostra l'accuratezza di un controllo specifico. Splarka, Micrometers, Wikimedia Commons, opera rilasciata nel pubblico dominio dall'autore. La versione mostrata include le correzioni di sfondo e allineamento di Nagualdesign; qui convertita in WebP. Illustrazione esterna, non elenco degli strumenti Jingchuan.
Se è prescritta la passivazione, concordatene ambito e verifica separatamente dall'accettazione dimensionale. ASTM A967/A967M riguarda trattamenti di passivazione chimica e prove alternative di accettazione. Non presumete che servano tutte le prove elencate o che il documento di trattamento dimostri il rispetto di ogni quota. Indicate le superfici che richiedono verifiche finali di dimensione o tessitura dopo la sequenza di finitura specificata.
5. Usare una condizione chiara per avviare la produzione
Per un normale distanziale tornito, ad esempio, sostituite «316L, certificato richiesto» con designazione e norma complete, stato approvato del semilavorato, contenuti richiesti del rapporto, regola di collegamento colata-lotto e ambito del controllo dimensionale. Aggiungete esplicitamente i requisiti PMI e di trattamento. È una struttura da completare per il vostro progetto, non una scelta di materiale pronta all'uso né un caso cliente.
Prima dell'avvio, verificate la coerenza fra disegno, ordine e offerta. Registrate alternative di materiale, prove omesse o variazioni del campionamento come scostamenti soggetti ad approvazione. Un prezzo inferiore può riflettere un diverso ambito documentale o di controllo, anziché una lavorazione più efficiente.
Preparate le domande con la panoramica su qualità e controlli, poi inviate una richiesta basata sul disegno con revisione, quantità, grado approvato e documenti richiesti. Chiedete che materiale proposto e ambito dei controlli siano confermati nell'offerta.
Contesto e crediti delle immagini
Copertina: Glenn McKechnie, MoriSeikiLathe, Wikimedia Commons, CC BY-SA 3.0. Tornio CNC con zona di lavoro e pannello di comando visibili. Ritaglio e conversione in WebP; l'adattamento mantiene CC BY-SA 3.0. La foto illustra una macchina utensile e non identifica macchinari Jingchuan, un particolare grado del pezzo o un progetto cliente.