Tornitura CNC
Torni con utensili motorizzati e centri di tornitura-fresatura per particolari finiti su un'unica macchina
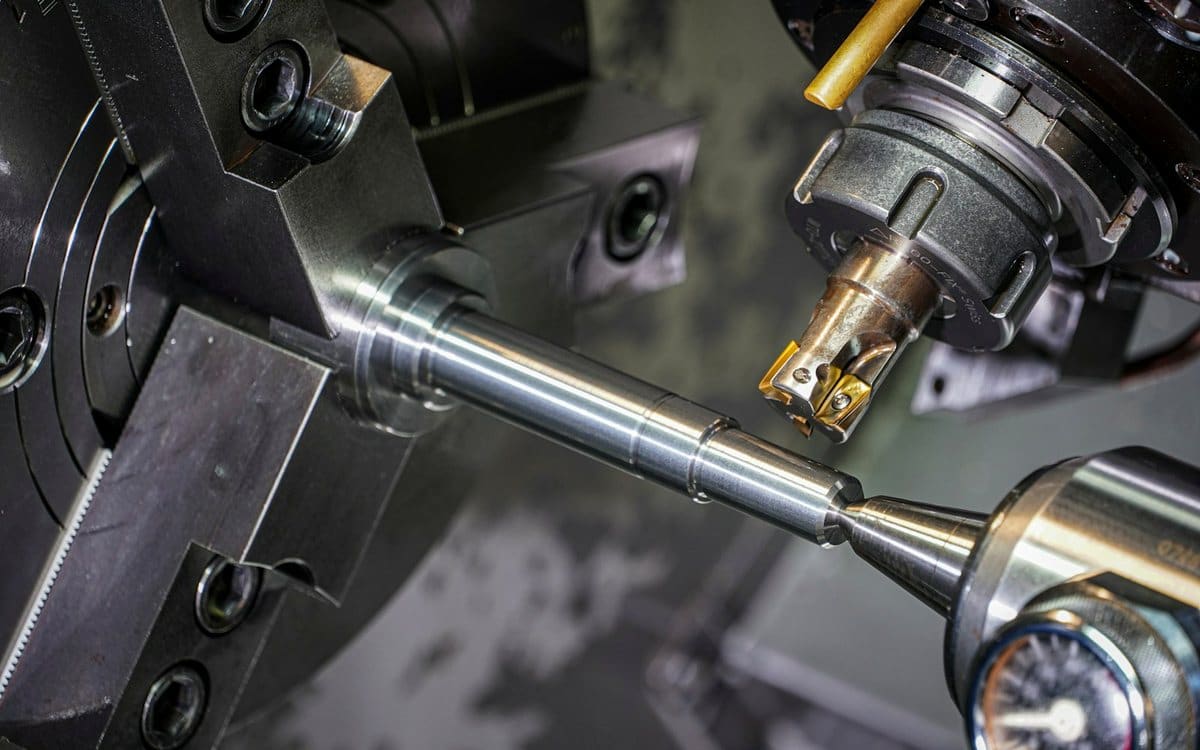
Torni CNC con utensili motorizzati, asse Y e contromandrino producono alberi, boccole, raccordi e flange completi in un solo ciclo: tornitura, fresatura, foratura e filettatura senza riprese.
Un ciclo, pezzo finito
Filettature che tengono
Caricatore di barre, produzione non presidiata
Perché funziona
Un ciclo, pezzo finito
Il contromandrino lavora la faccia posteriore senza un secondo piazzamento, eliminando l'eccentricità e i danni da movimentazione di una ripresa.
Filettature che tengono
Filettature metriche, UNC/UNF, BSP, NPT e trapezoidali verificate con calibri passa/non passa e collaudate in pressione fino a 350 bar su richiesta.
Caricatore di barre, produzione non presidiata
Caricatori automatici di barre e raccoglipezzi consentono turni non presidiati: è così che il costo unitario resta competitivo oltre i 500 pezzi.
Specifiche di processo
| Diametro max di tornitura | 400 mm (15.7 in) |
|---|---|
| Lunghezza max di tornitura | 1200 mm (47 in) |
| Passaggio barra | 4 – 80 mm |
| Tolleranza di diametro | ±0.008 mm |
| Concentricità | 0.01 mm TIR |
| Finitura superficiale standard | Ra 1.6 µm / 63 µin |
Tolleranze più strette di quelle indicate sono realizzabili previa valutazione — segnala le quote critiche sul disegno.
Applicazioni tipiche
- Alberi di trasmissione e mandrini
- Raccordi idraulici e adattatori
- Boccole e sedi cuscinetto
- Raccordi sanitari tri-clamp
- Corpi e sedi valvola
- Prigionieri filettati e giunti
Materiali compatibili
Particolari torniti completi in macchina
Un pezzo finito all’uscita dal tornio non può essere danneggiato, scambiato o posizionato male in una seconda operazione. La nostra cella segue questo principio: utensili motorizzati, asse Y e trasferimento al contromandrino consentono sfacciatura, tornitura, fresatura di piani, foratura trasversale, maschiatura e troncatura in un ciclo.
Le macchine alimentate da barra lavorano diametri da 4 a 80 mm. La lavorazione in autocentrante arriva a 400 mm per flange, coperchi e adattatori di grandi dimensioni.
Concentricità, rotondità e finitura
L’oscillazione totale è contenuta entro 0,01 mm TIR sui pezzi trasferiti tra mandrini e 0,005 mm quando è possibile un unico serraggio con lunetta mobile. Su barra rettificata, la rotondità è generalmente entro 0,005 mm.
La finitura standard è Ra 1,6 µm. Ra 0,8 µm è ordinaria su inox e ottone con inserto di finitura e avanzamento controllato; Ra 0,2 µm o inferiore si ottiene aggiungendo tornitura dura o rettifica cilindrica.
Filettature e sedi di tenuta
Realizziamo filetti metrici, UNC/UNF, BSP, NPT e trapezoidali, e rulliamo i filetti quando conta la resistenza a fatica. Le gole per O-ring seguono ISO 3601 o il vostro disegno, con raggi e finiture necessari a garantire la tenuta.
Controllo delle caratteristiche tornite
I diametri vengono monitorati durante la serie con micrometri e calibri pneumatici tarati; i fori critici con strumenti riferibili a campioni nazionali. Se richiesto dal disegno, forniamo un rapporto dimensionale completo con i valori misurati di ogni caratteristica, non soltanto un’indicazione conforme/non conforme.
Domande frequenti
In quanto tempo ricevo un preventivo?
La maggior parte dei preventivi viene inviata entro 24 ore lavorative. Particolari torniti o fresati semplici vengono spesso quotati in giornata; gruppi, lavorazioni multiprocesso e richieste che comportano un'indagine sul materiale possono richiedere fino a due giorni lavorativi. Se servirà più tempo, vi indichiamo una data invece di lasciarvi in attesa.
Quali file servono per il preventivo?
Un modello 3D in STEP, Parasolid (X_T) o IGES è sufficiente per iniziare. Se il particolare ha tolleranze più strette di ISO 2768-m, tolleranze geometriche, indicazioni di rugosità o filettature, allegate un disegno 2D quotato in PDF o DWG. Indicare quantità, materiale e finitura evita un giro di domande e spesso consente di avere il prezzo in giornata.
Esiste un quantitativo minimo d'ordine?
No. Lavoriamo sia prototipi singoli sia lotti da 20.000 pezzi. Per lavori molto piccoli si applica un importo minimo d'ordine a copertura di attrezzaggio e programmazione, indicato chiaramente nel preventivo: non compaiono costi successivi.
Che cosa determina davvero il prezzo di un particolare lavorato?
Quattro fattori, grosso modo in quest'ordine: numero di piazzamenti, tempo ciclo, costo del materiale e tolleranza più stretta sul disegno. Una tolleranza di ±0,01 mm dove ne basterebbe ±0,1 mm può aggiungere il 30 % al prezzo, e una feature che impone un quarto piazzamento anche di più. I nostri preventivi evidenziano questi fattori, così potete decidere se il requisito vale il costo.
Servizi correlati
Ti serve questo processo per il tuo particolare?
Inviaci il disegno: confermiamo fattibilità, costo e tempi.
- Esaminato da un tecnico di produzione
- NDA disponibile prima dello scambio dei file