Anodizzazione e accoppiamenti precisi: quote da concordare prima di lavorare
Concordate fori, alberi, filetti e mascherature prima di anodizzare. Con calcolo del gioco, checklist degli elementi e domande sul controllo.
Scritto da Jingchuan
Copertina: profilato di alluminio anodizzato, fotografato da Dancili Fresl. Fonte Wikimedia Commons, CC BY-SA 4.0. Ritagliato, ridimensionato e convertito in WebP; l’adattamento conserva la stessa licenza. Entrambe le foto sono esempi esterni, non prodotti Jingchuan o progetti di clienti verificati.
Definire l’accoppiamento finito prima della compensazione
Un foro può superare il controllo dopo la lavorazione e non accogliere più l’albero dopo l’anodizzazione. La domanda utile all’acquisto è quindi: quali dimensioni devono essere conformi dopo l’intera finitura e come verranno controllate? Concordate la risposta prima di approvare le quote di lavorazione.
Per la lavorazione CNC dell’alluminio, identificate ogni interfaccia critica sul disegno: foro di posizionamento, albero, asola di scorrimento, filetto o superficie di riferimento. Indicate quota e tolleranza finali, stato al controllo e se anche il componente accoppiato viene rivestito. Una nota generica «prevedere l’anodizzazione» lascia troppe decisioni all’officina e all’anodizzatore.
La guida all’anodizzazione dura di Danco Medical distingue lo spessore totale del rivestimento dalla crescita esterna. Non trattate uno spessore nominale come correzione di lavorazione per ogni superficie. Richiedete una compensazione concordata per lega, preparazione e sequenza effettive. Mantenete lega e stato completamente specificati.
Considerare entrambi i componenti dell’accoppiamento
Il seguente modello serve a pianificare la geometria, non a prevedere un processo di rivestimento. B0 è il diametro del foro lavorato e S0 quello dell’albero lavorato. gb è lo spostamento radiale netto di ogni superficie del foro verso l’asse dopo l’intera finitura concordata; gs è quello di ogni superficie dell’albero verso l’esterno. Si tratta di spostamenti effettivi della superficie, non degli spessori totali di ossido. Ricavatene gli intervalli applicabili dalla revisione del processo; non presumete un rapporto universale fra spessore e crescita.
Si assumono geometrie circolari, concentriche e spostamenti uniformi su entrambi i lati. Con gioco diametrale C0 = B0 − S0, i valori finiti sono:
| Grandezza | Equazione di pianificazione | Significato |
|---|---|---|
| Foro finito | B1 = B0 − 2gb | Entrambe le pareti avanzano nell’apertura. |
| Albero finito | S1 = S0 + 2gs | Entrambe le superfici avanzano verso l’esterno. |
| Gioco finale | C1 = C0 − 2gb − 2gs | Rivestire entrambi i pezzi consuma gioco su entrambi i componenti. |
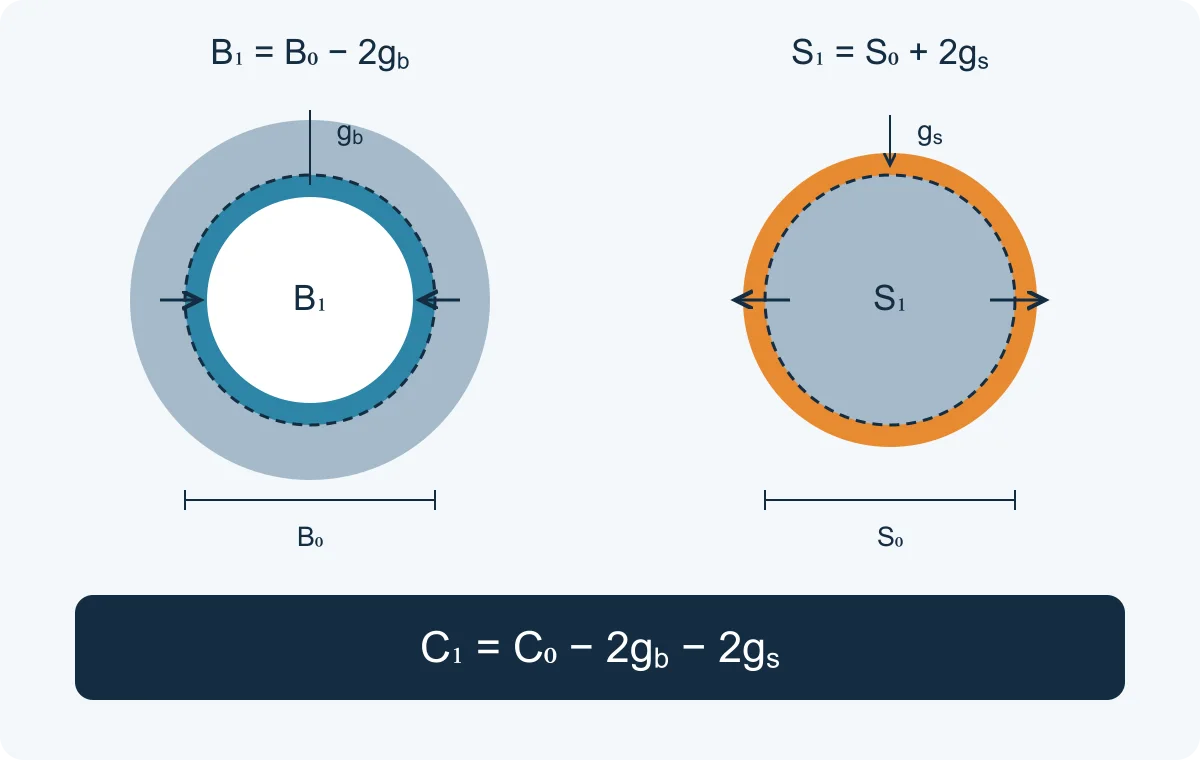
Schema originale, non in scala. I cerchi tratteggiati segnano le superfici iniziali; le fasce colorate mostrano lo spostamento netto, non l’intero strato di ossido. Gli indici 0 e 1 indicano prima e dopo la finitura. I pezzi sono rappresentati separatamente; quote del disegno, errori geometrici e metodo di controllo richiedono comunque verifica.
Numeri solo illustrativi: con C0 = 0.060 mm, gb = 0.008 mm e gs = 0.010 mm, si ottiene C1 = 0.024 mm. Sono dati inventati per il calcolo, non compensazioni consigliate o risultati misurati. Considerare soltanto il foro farebbe prevedere erroneamente un gioco di 0.044 mm.
Verificate anche l’intervallo, non solo il valore nominale. Per intervalli ipotizzati C0 = 0.050–0.070 mm, gb = 0.006–0.010 mm e gs = 0.008–0.012 mm, il calcolo indipendente dei casi estremi dà C1 = 0.006–0.042 mm. Ciò non dimostra l’accettabilità dell’accoppiamento. Confrontate l’intervallo con il requisito di progetto e considerate separatamente forma, allineamento, tessitura superficiale e incertezza di misura. I filetti richiedono una revisione propria; questo modello di diametri lisci non è una regola per dimensionarli.
Concordare il trattamento di ogni elemento critico
Separate i requisiti finali di progetto dalle compensazioni di fabbricazione. Fate concordare il ciclo produttivo fra officina e anodizzatore, quindi registratelo con la stessa revisione del disegno. La tabella è una checklist per il preventivo, non una promessa che qualsiasi mascheratura o rilavorazione sia idonea.
| Elemento | Decisione prima della lavorazione | Evidenza per l’accettazione |
|---|---|---|
| Foro di posizionamento o albero | Rivestito, mascherato o finito mediante un’operazione successiva espressamente approvata? | Quota finale, requisito di forma applicabile e verbale di controllo. |
| Filetto | Designazione finale richiesta, copertura e metodo con calibro. | Verifica concordata dopo la sequenza di finitura specificata. |
| Asola di scorrimento o facce accoppiate | Quali facce opposte cambiano e quale riferimento controlla il risultato? | Larghezza o distanza finale dal riferimento specificato. |
| Zona di contatto o riferimento | Confine protetto esatto e transizione accettabile. | Posizione, copertura ed eventuale verifica funzionale richiesta. |
| Faccia estetica | Vincoli sui contatti di aggancio e riferimento visivo concordato. | Controllo nelle condizioni di osservazione concordate. |
Disegnare il confine delle aree da lasciare scoperte
«Mascherare il foro» può essere ambiguo quando contano anche la faccia adiacente, lo smusso o la lamatura. Indicate l’area protetta in una vista del disegno e definite dove sia accettabile la transizione. Chiedete all’anodizzatore di confermare fattibilità e posizionamento della maschera. Se viene proposta una lavorazione successiva, ottenete prima della produzione l’approvazione della superficie esposta risultante e dei suoi criteri di accettazione.
Esempio di area di contatto fotografato da A Oerter. Fonte Wikimedia Commons, CC BY-SA 4.0. Convertito in WebP; l’adattamento mantiene la stessa licenza. La foto mostra un’area di contatto, non una tolleranza di mascheratura misurata, un foro o un processo approvato per il vostro pezzo.
Controllare separatamente dimensioni e spessore
Concordate chi misura le quote finali, in quale fase, con quale metodo e rispetto a quali limiti di accettazione. Definite anche i punti di misura dello spessore e i relativi documenti. ISO 2360:2017 tratta un metodo di misura dello spessore a correnti indotte applicabile a molti strati di ossido anodico; è una misura diversa dalla verifica di un foro finito o di un accoppiamento assemblato.
Un risultato di spessore non dovrebbe chiudere da solo un requisito dimensionale. Chiedete se il metodo proposto possa raggiungere l’elemento e risolvere la tolleranza specificata. Per accoppiamenti critici, definite la verifica dimensionale o funzionale richiesta, anziché basarvi su una foto o sulla conferma che la finitura è stata completata.
Riportare l’accordo nella richiesta e nei riordini
Testo adattabile, non specifica approvata: «Le quote identificate [riferimenti degli elementi] valgono dopo [sequenza completa di finitura]. Prima della lavorazione il fornitore conferma compensazioni, copertura, confini di mascheratura e metodo di controllo. Alternative o lavorazioni dopo finitura richiedono approvazione scritta. Consegnare i verbali dimensionali e di finitura finali concordati secondo revisione [revisione] del disegno».
Usate la checklist per la richiesta di preventivo CNC per mantenere coerenti disegni e ambito dell’ordine. Conservate il ciclo concordato per i riordini e segnalate modifiche a lega, anodizzatore o processo per la revisione. Inviate disegno e note sugli accoppiamenti critici per un preventivo, includendo la finitura del componente associato e i requisiti di controllo ancora aperti.
