Pièces inox filetées : les détails du plan pour un devis clair
Précisez désignation, longueur utile, profondeur du trou borgne, matière et contrôles avant le devis. Avec deux listes de contrôle pratiques.
Rédigé par Jingchuan
Une indication de filetage peut sembler complète tout en laissant le fournisseur hésiter sur le devis. « M6, profondeur 12 » peut laisser ouverts le pas, la classe de tolérance, la longueur utile et la profondeur de perçage autorisée. Réglez ces points avant de comparer des prix pour un support, une entretoise ou un boîtier d'instrument en inox.
Ce guide propose une liste de contrôle pour transmettre les plans d'usinage CNC de l'inox. Il ne dimensionne pas un assemblage porteur et ne prescrit pas de paramètres de coupe. Le concepteur reste responsable de l'interface avec la pièce associée, de la résistance et des conditions de service.
1. Donner une identité complète à chaque filetage
Précisez filetage intérieur ou extérieur, famille, diamètre nominal, pas ou nombre de filets par pouce, classe de tolérance, quantité et éventuel pas à gauche. Le plan et le modèle CAO doivent porter la même révision. Une représentation symbolique en CAO aide à comprendre, mais la spécification maîtrisée doit lever toute ambiguïté.
Par exemple, M6 × 1–6H désigne un filetage intérieur métrique de diamètre nominal 6 mm, de pas 1 mm et de classe 6H. Sa longueur axiale n'est pas indiquée. Il s'agit d'un exemple de désignation, pas d'un ajustement conseillé pour tous les assemblages. ASME B1.13M traite du profil métrique M ; nommez la norme applicable et son édition au lieu de mélanger plusieurs systèmes.
| Point du plan | Informations à fournir | Question résolue |
|---|---|---|
| Identité du filetage | Famille, diamètre, pas, classe et sens | Quels filetage complémentaire et calibre sont prévus ? |
| Nombre et position | Quantité, références et exigences de position | Quels trous doivent correspondre à l'assemblage ? |
| Filetage utile | Longueur minimale à profil complet et référence de départ | Quelle longueur axiale doit être disponible ? |
| Enveloppe du trou | Débouchant ou borgne ; profondeurs du trou cylindrique et de la pointe | Jusqu'où l'outil peut-il approcher la paroi opposée ? |
| Entrée et sortie | Chanfrein, lamage, sortie ou dégagement autorisés | Où les filets incomplets sont-ils admissibles ? |
| État matière | Nuance, spécification du produit et état de livraison | Quelles hypothèses de matière et de procédé s'appliquent ? |
| Réception finale | État fini, contrôles et documents exigés | Que doit démontrer la pièce livrée ? |
2. Distinguer longueur filetée complète et profondeur du trou
Indiquez séparément la longueur axiale minimale des filets entièrement formés et la profondeur totale du trou borgne. En présence d'un lamage, identifiez la face de référence de chaque profondeur. Distinguez aussi la profondeur cylindrique de la pénétration maximale de la pointe du foret lorsque l'épaisseur de paroi restante importe.
L'entrée d'un taraud comporte des dents dont le profil se développe progressivement. Le guide de sélection de Sandvik Coromant distingue les longueurs d'entrée selon le type de trou. La course programmée du taraud n'est donc pas la longueur de filetage à profil complet.
Demandez au fournisseur de confirmer le dégagement nécessaire à l'outil proposé. N'imposez pas systématiquement « deux pas supplémentaires » à tous les plans. Si la profondeur autorisée est limitée, validez la faisabilité avant de libérer le plan ; une modification ultérieure peut changer le procédé chiffré.
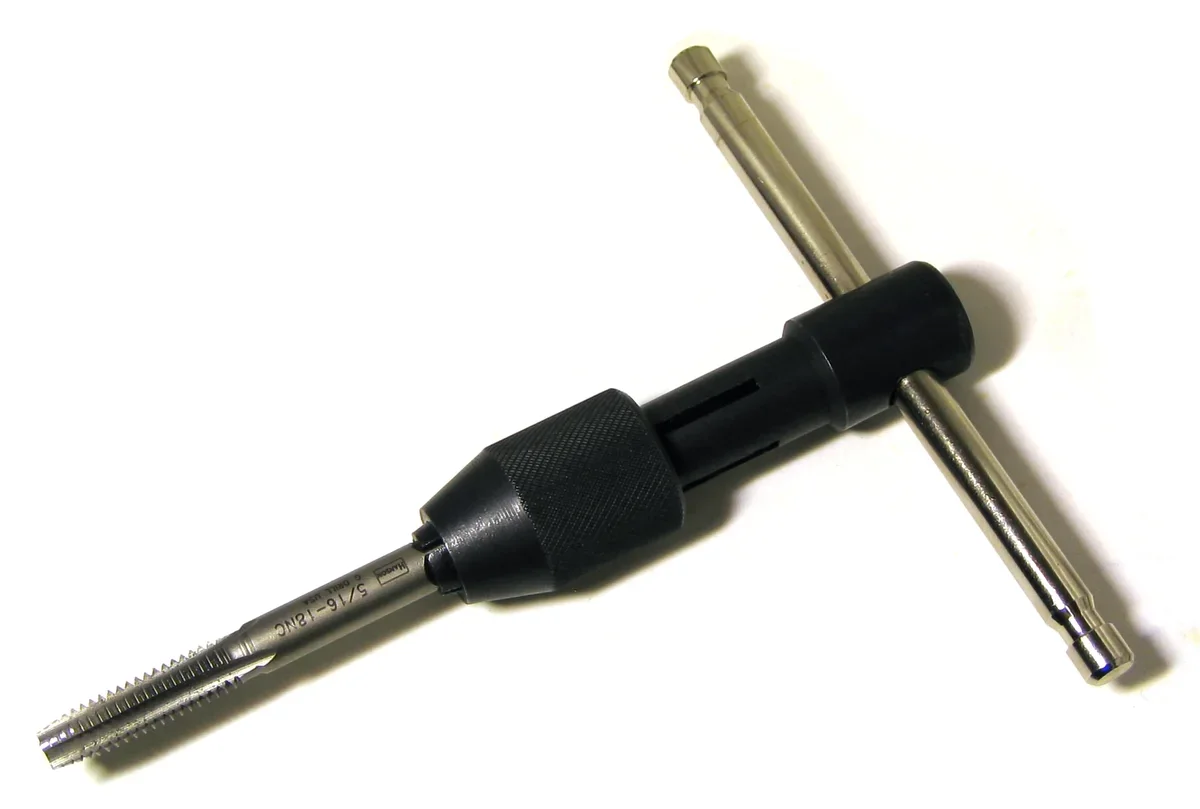
Illustration d'outillage : taraud à main et porte-taraud en T, sans représenter un montage de production ni prouver l'adaptation à une nuance d'inox. Photo : Omegatron / Wikimedia Commons, CC BY-SA 3.0. Redimensionnement et conversion WebP ; adaptation sous la même licence.
3. Préciser la matière et l'état livré
« Inox » ne suffit pas comme instruction matière. Fournissez la nuance retenue, la spécification du produit et l'état de livraison, ainsi que les documents matière demandés. La liste de contrôle 304 et 316L aide à préciser ces éléments. Une photographie ou une appellation usuelle ne constitue pas une preuve de composition.
Séparez un procédé obligatoire d'une simple préférence. Si le taraudage, le fraisage de filets ou une autre méthode fait l'objet d'une restriction contractuelle, indiquez-la et expliquez sa raison fonctionnelle. Sinon, demandez au fournisseur de proposer une méthode conforme au plan. L'aspect d'un filetage modélisé ne définit pas son procédé de fabrication.
Précisez les exigences de finition, nettoyage, passivation, revêtement ou lubrification, et l'état dans lequel la réception doit avoir lieu. Si le filetage est revêtu, convenez du contrôle de l'ajustement fini. Mentionnez la matière de la pièce associée et les contraintes de montage lorsqu'elles influencent la conception. Cette liste ne donne ni couple de serrage universel ni recommandation générale de lubrifiant.
4. Convenir des contrôles avant la fabrication du lot
Le calibre doit correspondre à la spécification réelle. La gamme de calibres filetés Vermont Gage distingue dimensions et classes d'ajustement. Le montage réussi avec une seule vis d'atelier ne remplace pas la méthode de réception convenue.
| Point à contrôler | Accord à consigner | Preuve à demander si nécessaire |
|---|---|---|
| Dimension et classe | Système de calibres et règles d'acceptation applicables | Identification du calibre et état d'étalonnage |
| Longueur à profil complet | Face de référence et méthode de contrôle de profondeur | Résultat mesuré ou contrôle conforme/non conforme convenu |
| Position et entrée | Références du plan, position, chanfrein et exigences sur les arêtes | Contrôles dimensionnels et visuels correspondants |
| État livré | Étape du contrôle, propreté et finition spécifiée | Rapport convenu lié à la révision du plan et au lot |
La profondeur nécessite une référence explicite. Un exemple de mesure de profondeur de Vermont Gage montre qu'un lamage peut masquer le repère d'un tampon fileté. Convenez d'un contrôle lisible à partir de la face prescrite.
Ne recopiez pas un nombre générique de tours admissibles du côté N'ENTRE PAS dans tous les plans de contrôle. Appliquez les règles pertinentes de la norme choisie. Si une valeur numérique est exigée plutôt qu'un résultat de calibre limite, demandez-la explicitement et convenez de la méthode et de l'échantillonnage. N'ajoutez pas après chiffrage une documentation à 100 % qui n'avait pas été prévue dans un contrôle par échantillons.
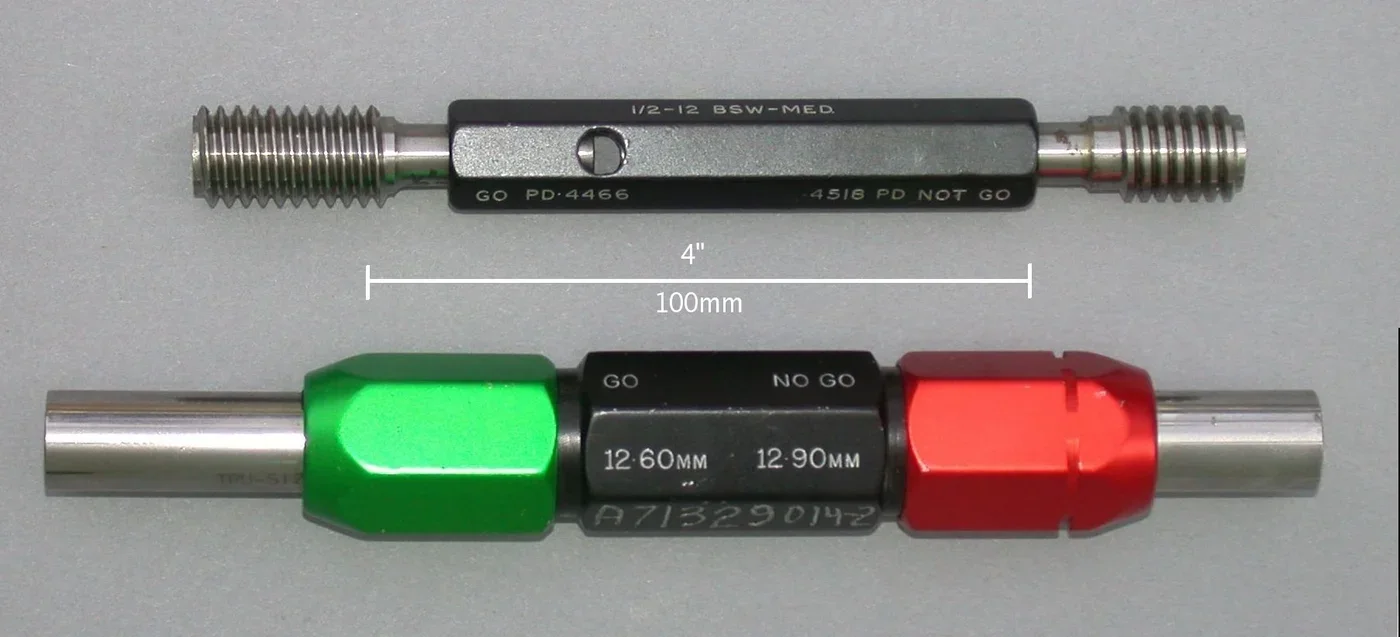
Illustration de contrôle : l'outil supérieur est un calibre fileté BSW ; celui du bas est un tampon lisse. Aucun n'est le calibre M6 de l'exemple. Photo : Glenn McKechnie / Wikimedia Commons, CC BY-SA 3.0. Redimensionnement et conversion WebP ; adaptation sous la même licence.
5. Transmettre une demande de prix précise sur les filetages
Prenons un support d'instrument hypothétique avec deux trous borgnes taraudés. La demande doit identifier les deux trous, leur désignation complète, leur position, la longueur filetée minimale, la référence de profondeur, l'enveloppe maximale de perçage, l'état matière et les contrôles finaux. Les valeurs réelles restent à fournir par le concepteur. Cet exemple est une structure de liste de contrôle, pas un plan libéré ni un cas client.
Joignez le plan de l'interface associée s'il explique un lamage, une face d'étanchéité ou un accès limité. Demandez que les questions ouvertes et les écarts proposés soient séparés de la base chiffrée. Tout changement de pas, de classe, de profondeur ou de finition doit être approuvé et intégré à la révision maîtrisée avant fabrication.
La liste générale pour une demande de prix CNC complète les quantités, les fichiers et le périmètre commercial. Une fois les détails définis, envoyez le plan pour un devis, avec sa révision et les contrôles attendus à la livraison.
6. Portée des sources et crédits photographiques
Les documents fabricants et le descriptif public de la norme soutiennent les points précis cités. Ils ne remplacent ni le plan contractuel, ni la norme achetée, ni une étude technique propre à la pièce. Aucune possession d'équipement, limite d'usinage ou mesure réalisée par l'entreprise n'en est déduite.
Couverture : taraud à goujures hélicoïdales photographié par S.J. de Waard / Wikimedia Commons, CC BY 2.5. Recadrage, redimensionnement et conversion WebP. Les trois photos sont des illustrations externes, pas des équipements, produits ou projets clients de Jingchuan ; elles n'identifient pas l'alliage d'une pièce.