Primo articolo e controllo del lotto negli ordini CNC
Definite approvazione del primo articolo, controlli sul lotto, campionamento e rapporto prima dell’ordine CNC. Con una lista di controllo per gli acquisti.
Scritto da Jingchuan
«Primo articolo approvato» e «lotto accettato» rispondono a due domande d’acquisto diverse. Un pezzo iniziale conforme non dimostra le condizioni di tutti i pezzi spediti. Prima dell’ordine, concordate cosa misurare, su quali pezzi, in quale fase e quali riscontri autorizzeranno il passaggio successivo.
Questa guida propone un accordo pratico di controllo per normali ordini CNC. Non prescrive uno schema di certificazione né un piano di campionamento universale. Per un ordine di lavorazione CNC a basso volume, l’ambito del controllo va inserito nel preventivo e nell’ordine, insieme a disegno e quantità.
1. Distinguere tre decisioni di controllo
Definite per iscritto il termine «primo articolo». Può indicare un pezzo identificato dell’avvio produttivo, verificato rispetto ai requisiti concordati del disegno e poi approvato dall’acquirente prima di produrre la quantità restante. Specificate numero di pezzi, caratteristiche, stato di lavorazione e responsabilità dell’approvazione. Se l’ordine richiede una norma o una procedura del cliente, indicate esplicitamente documento e revisione.
| Fase | Domanda da risolvere | Accordo da registrare |
|---|---|---|
| Esame del primo articolo | Il pezzo presentato rispetta i requisiti iniziali concordati? | Identificativi dei pezzi, caratteristiche, rapporto e autorità di approvazione |
| Controlli durante la produzione | Le caratteristiche selezionate vengono monitorate durante la lavorazione? | Punti di controllo, frequenza e risposta a un esito negativo |
| Accettazione finale del lotto | Il lotto consegnato rispetta i requisiti di accettazione concordati? | Identità del lotto, quantità controllata, regola di accettazione e documenti di consegna |
Non lasciate che l’«approvazione» sia una semplice e-mail senza ambito definito. Indicate se autorizza ulteriore lavorazione, un trattamento di finitura o la spedizione. L’approvazione del primo articolo non dovrebbe eliminare implicitamente i successivi controlli sul lotto né autorizzare uno scostamento dal disegno.
2. Definire il lotto e l’estensione dei controlli
Indicate codice del pezzo, revisione del disegno, quantità ordinata e identificazione del lotto di controllo. Quando pertinente, chiedete come distinguere lavorazioni separate, lotti di materiale o pezzi rilavorati. Una spedizione può comprendere più lotti; il risultato deve restare riconducibile ai pezzi che rappresenta. Collegate l’accordo al pacchetto approvato di disegni e CAD.
«Controllo al 100%» è ambiguo senza specificare sia i pezzi sia le caratteristiche. Misurare un determinato foro su ogni pezzo è diverso dal verificare tutti i requisiti del disegno su un solo pezzo. Registrate le caratteristiche selezionate e, per ciascuna, il numero o l’identità dei pezzi controllati. Non date per scontata la stessa estensione dei controlli in tutto il rapporto.
Il campionamento richiede un metodo di selezione e una regola di accettazione concordati, non soltanto una percentuale. Le indicazioni Minitab sul campionamento di accettazione richiedono una selezione casuale e rappresentativa. Non sostituite il campione concordato con i primi pezzi facili da prelevare. Chiedete di identificare piano e ipotesi: «controllare il 10%» non definisce da solo rischio, numero di accettazione o azione in caso di esito negativo. Qui non viene consigliata una dimensione universale del campione.
3. Concordare come valutare una caratteristica
Per ogni requisito importante, identificate riferimento sul disegno, unità, limiti e fase di controllo. Confermate se il valore si applica prima o dopo la finitura prescritta. Chiedete al fornitore di proporre un metodo idoneo, compreso l’allineamento ai riferimenti del disegno quando necessario, e di confermare lo stato di taratura e l’adeguatezza degli strumenti al compito. Il nome di una macchina non costituisce un piano di misura.
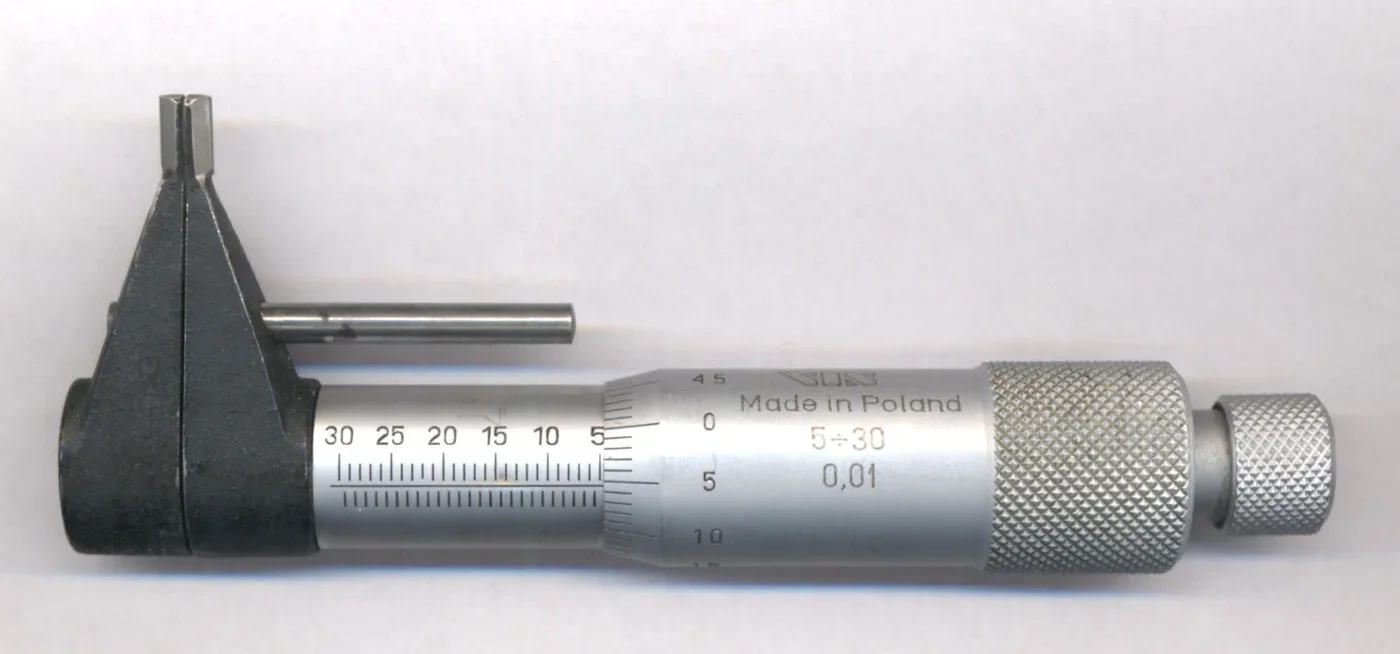
Il micrometro illustra uno strumento per misure interne; la fotografia non dimostra la taratura attuale né l’idoneità per una specifica tolleranza. Foto: Rrudzik, Wikimedia Commons, CC0 1.0. Ridimensionata e convertita in WebP. Attrezzatura esterna a scopo illustrativo, non appartenente a Jingchuan.
Concordate la regola decisionale per la conformità prima che un risultato sia vicino a un limite di tolleranza, incluso come considerare l’incertezza di misura. La risorsa Mitutoyo sulle regole decisionali tratta l’incertezza in queste decisioni. Non risolvete un disaccordo cambiando l’arrotondamento del valore visualizzato dopo la misura. Chiarite invece metodo e regola.
4. Definire un rapporto verificabile
Un rapporto utile collega requisito, pezzo controllato e risultato. Richiedete una proposta di formato prima dell’ordine se il controllo in accettazione necessita di una struttura particolare. La tabella seguente è una lista di controllo per gli acquisti, non un obbligo di richiedere la stessa documentazione per ogni ordine.
| Campo del rapporto | Cosa concordare prima della produzione |
|---|---|
| Identificazione | Ordine, codice pezzo, revisione disegno, lotto e identificativi dei pezzi controllati |
| Requisito | Riferimento della caratteristica, valore nominale o criterio, tolleranza e unità |
| Estensione | Pezzi e caratteristiche verificati, con relativa fase di controllo |
| Risultato | Valori effettivi per i controlli dimensionali concordati; esiti chiari per i controlli per attributi concordati |
| Metodo | Metodo di misura e riferimento degli strumenti necessari a interpretare l’esito |
| Gestione degli esiti | Eccezioni, riferimento all’approvazione, registrazione del nuovo controllo e stato di rilascio |
Evitate un semplice «CONFORME» se avete concordato la consegna dei valori misurati. Al contrario, un controllo visivo o con calibro passa/non passa può richiedere un esito anziché una lettura numerica inventata. Richiedete il riscontro appropriato per ciascun requisito. Un campo vuoto senza spiegazioni non equivale a un esito positivo.
5. Stabilire cosa fare dopo un esito negativo
Nominate chi può approvare la gestione proposta, quali attività devono fermarsi e come identificare e trattenere i pezzi interessati. Concordate se un esito negativo richiede controlli aggiuntivi, selezione, rilavorazione, sostituzione o restituzione per esame. Sono decisioni da definire per l’ordine, non soluzioni predefinite intercambiabili.
I pezzi rilavorati richiedono un ambito di nuovo controllo concordato e registrazioni collegate al lotto originale. Un rapporto aggiornato dovrebbe conservare la cronologia delle modifiche senza nascondere l’esito precedente. Definite anche quali cambiamenti successivi richiedono una nuova approvazione: non presumete che il primo articolo già approvato copra un disegno o un processo modificato.
6. Inserire l’accordo nella richiesta di preventivo
Potete partire da questa frase: «Quotate il controllo secondo il disegno [numero/revisione], identificate i primi articoli e il rapporto proposti, definite il lotto di consegna e l’estensione dei controlli per ogni caratteristica concordata e confermate la regola di accettazione, il punto di attesa dell’approvazione e la risposta a un esito negativo». Completate i campi e chiarite l’ambito proposto prima di emettere l’ordine.
Allegate disegno, modello, quantità, materiale e finiture previsti dalla lista di controllo per una richiesta di preventivo CNC. Includete l’eventuale procedura del cliente invece di citare un «rapporto standard» non definito. Chiedete che il preventivo identifichi le attività di controllo e documentazione che incidono su prezzo o pianificazione, senza presumere un impegno fisso.
State preparando un ordine? Inviate una richiesta di preventivo con disegno e requisiti di controllo. Indicate quali caratteristiche contano per il montaggio e quali riscontri servono al controllo in accettazione, così da discutere insieme l’ambito di lavorazione e ispezione proposto.
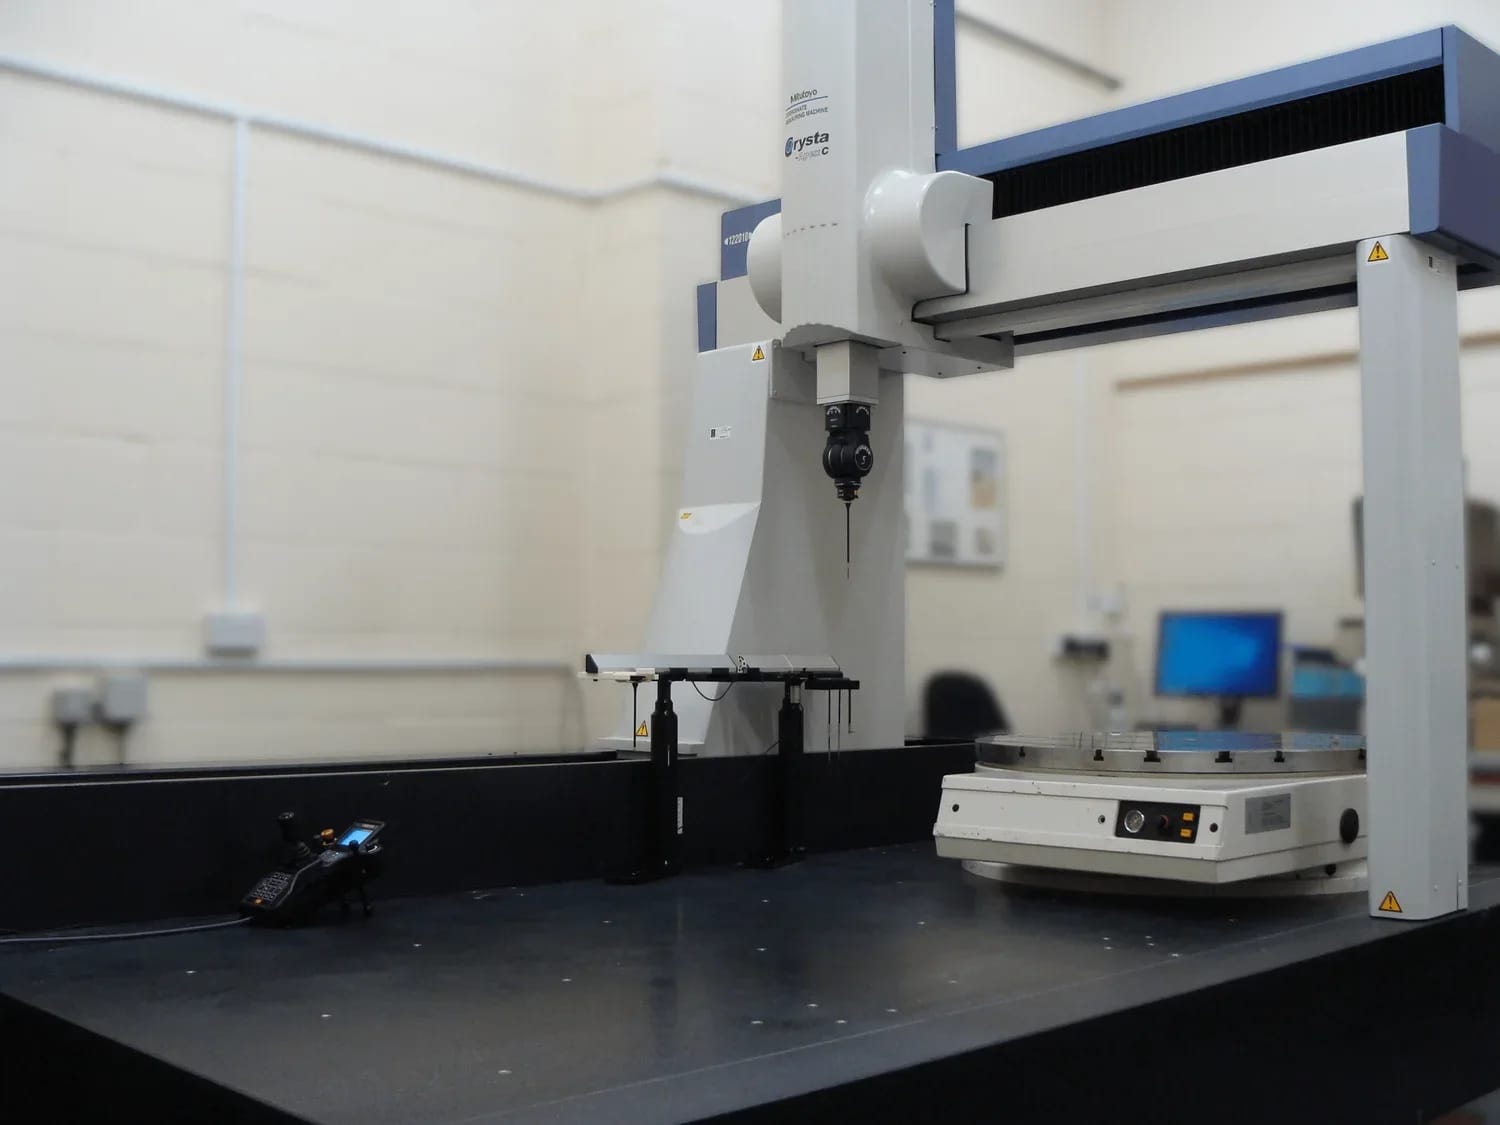
Foto di copertina: macchina di misura a coordinate, di AB Technology (Newark) Ltd, tramite Wikimedia Commons, CC BY-SA 4.0. Ridimensionata e convertita in WebP; la foto adattata mantiene la stessa licenza. Attrezzatura esterna illustrativa, senza affermazioni sulla dotazione o sulle capacità di controllo di Jingchuan.