Attrezzature di controllo: preparare un preventivo
Definite contatti, serraggio, accesso di misura e accettazione prima del preventivo per un’attrezzatura di controllo. Con checklist.
Scritto da Jingchuan
Una richiesta per «un’attrezzatura di controllo» può indicare una piastra lavorata, un insieme di elementi di posizionamento oppure un montaggio completo validato su uno specifico sistema di misura. Sono forniture diverse. Per un piccolo lotto, chiarite il compito di misura e i confini della fornitura prima di chiedere il prezzo dell’hardware.
Questa guida riguarda attrezzature per comuni staffe industriali, alloggiamenti e componenti simili. L’esempio serve alla pianificazione: non è un progetto cliente né un’attrezzatura dal progetto validato.
1. Definire che cosa deve consentire di misurare
Inviate disegno e modello approvati del pezzo, le caratteristiche da controllare e lo stato del componente durante l’ispezione. Precisate se è non finito, rivestito o assemblato. Indicate il metodo: macchina di misura a coordinate, sistema ottico o controllo manuale possono richiedere accessi e fissaggi diversi.
Separate la fabbricazione secondo un disegno approvato da progettazione, assemblaggio, programmazione di misura e validazione. Chiedete che l’offerta identifichi le attività comprese e chi approva il posizionamento. Chi realizza la piastra non dovrebbe ricavare l’intero metodo di misura dal solo modello del pezzo.
2. Mostrare contatti e trattenimento del pezzo
Segnate in uno schizzo gli elementi di posizionamento, gli appoggi e le zone ammesse per il serraggio. Collegateli, quando pertinente, al sistema di riferimenti del disegno. Evidenziate anche le superfici da non toccare o da lasciare accessibili. Un contatto di serraggio non costituisce automaticamente un riferimento di misura.
La guida Carr Lane su posizionamento e serraggio distingue il posizionamento del pezzo dal suo mantenimento contro i localizzatori. Trasformate questa distinzione in requisiti separati:
| Funzione | Informazioni da fornire |
|---|---|
| Posizionamento | Elementi di contatto, orientamento e riferimenti approvati |
| Appoggio | Aree di contatto, stato del pezzo e regolazioni consentite |
| Trattenimento | Punti di serraggio, sequenza operativa e impronte accettabili |
| Accesso di misura | Caratteristiche da raggiungere e spazi da lasciare liberi |
La guida FixtureBuilder di Renishaw, pagine 4–5, raccomanda di serrare sopra un appoggio e registrare le altezze degli appoggi regolabili. Usate queste indicazioni per riesaminare il progetto; concordate disposizione e metodo per il pezzo specifico, senza assegnare una forza o una coppia universali.
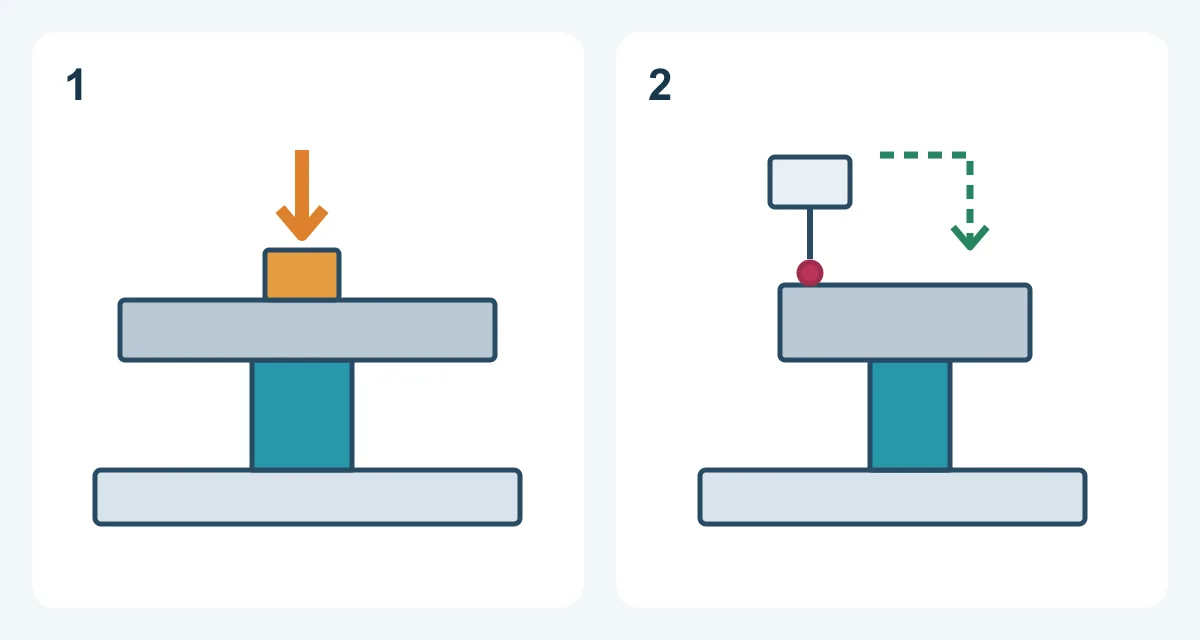
Schema esplicativo originale: 1 mostra un carico di serraggio diretto verso un appoggio; 2 illustra la distinta questione dell’accesso di misura. Le viste parziali non definiscono un posizionamento completo. Non in scala; non sono indicate quote, forze o distanze libere validate.
3. Lasciare spazio per misurare e caricare
Fornite l’interfaccia di fissaggio dell’apparecchiatura e la configurazione pertinente di tastatore, stilo o sistema ottico. Verificate l’accesso a ogni caratteristica con il pezzo serrato, compresi avvicinamento e allontanamento. Controllate anche come l’operatore inserisce e rimuove il pezzo senza modificare una regolazione.
Le indicazioni Renishaw per attrezzature di visione evidenziano visibilità e accessibilità delle caratteristiche critiche. Segnate le zone libere nel modello dell’assieme e indicate chi le verifica rispetto al programma previsto. Una vista libera nel CAD non equivale a un movimento macchina approvato.
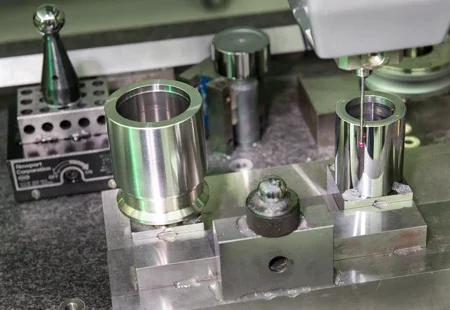
Esempio esterno di misura: pistone e camicia in una CMM del NIST. Foto: NIST, Piston gauge, utilizzata secondo le condizioni di riutilizzo NIST. Riquadro inferiore ritagliato e convertito in WebP il 6 novembre 2026. Non è un’attrezzatura Jingchuan né un caso cliente; non implica approvazione del NIST.
4. Rendere inequivocabile la fornitura dell’hardware
Definite separatamente ogni elemento speciale e ogni componente commerciale. Una sede intercambiabile o un localizzatore di ricambio richiede un proprio identificativo e una revisione. Se materiale o punta di contatto sono ancora da scegliere, chiedete una proposta da approvare prima della fabbricazione. Un’indicazione vaga di contatto «senza segni» non deve diventare una scelta implicita del materiale.
| Elemento della richiesta | Decisione da registrare |
|---|---|
| Pezzi e varianti | Modelli, disegni e revisioni approvati; quantità per ogni attrezzatura |
| Interfaccia di base | Schema fori, filettature, posizionamento e ingombro d’installazione |
| Componenti speciali | Materiale, finitura, quote critiche e contatti sostituibili |
| Componenti acquistati | Codici, quantità e fornitura a carico del cliente o del fornitore |
| Assemblaggio | Responsabilità per montaggio, regolazione, identificazione e controllo |
| Documenti consegnati | Rapporti dei componenti, disegno d’assieme, distinta e istruzioni |
| Accettazione | Pezzi di prova, procedura di ricarico, misure e limiti concordati |
Indicate quali dimensioni valgono dopo la finitura e quali interfacce devono accoppiarsi con apparecchiature esistenti. Richiedete insieme all’offerta l’elenco di esclusioni, ipotesi aperte ed elementi forniti dal cliente.
5. Concordare una prova di accettazione concreta
Distinguete il controllo dei componenti lavorati dalla validazione del montaggio di misura assemblato. Per quest’ultima, concordate una prova con rimozione e riposizionamento di un pezzo rappresentativo, registrando le caratteristiche definite. Stabilite prima pezzo, coinvolgimento degli operatori, ripetizioni, apparecchiatura, condizioni e limiti di accettazione. Non si presuppone un obiettivo universale di ripetibilità.
Letture ripetute senza rimuovere il pezzo non verificano il riposizionamento. Neppure una prova di ricarico dimostra da sola l’incertezza o la capacità dell’intero sistema di misura. Assegnate separatamente la responsabilità di questa valutazione e dell’eventuale taratura. Conservate foto del montaggio, identificativi degli elementi, impostazioni e revisione con la documentazione di accettazione.
6. Separare ambito e ipotesi nella richiesta
Usate la checklist generale per richieste di lavorazione per i documenti d’acquisto e la guida all’ispezione del primo pezzo e del lotto per la distinta questione del controllo dei pezzi prodotti. La richiesta dell’attrezzatura descrive l’hardware e le evidenze necessari a quel lavoro.
Per la lavorazione CNC in piccoli lotti, inviate una richiesta per l’attrezzatura con file, quantità, schizzo dei contatti, interfaccia di fissaggio e proposta di accettazione. Precisate se occorre fabbricare secondo disegno o svolgere ulteriori attività di progettazione e validazione, così da confermare l’ambito offerto.
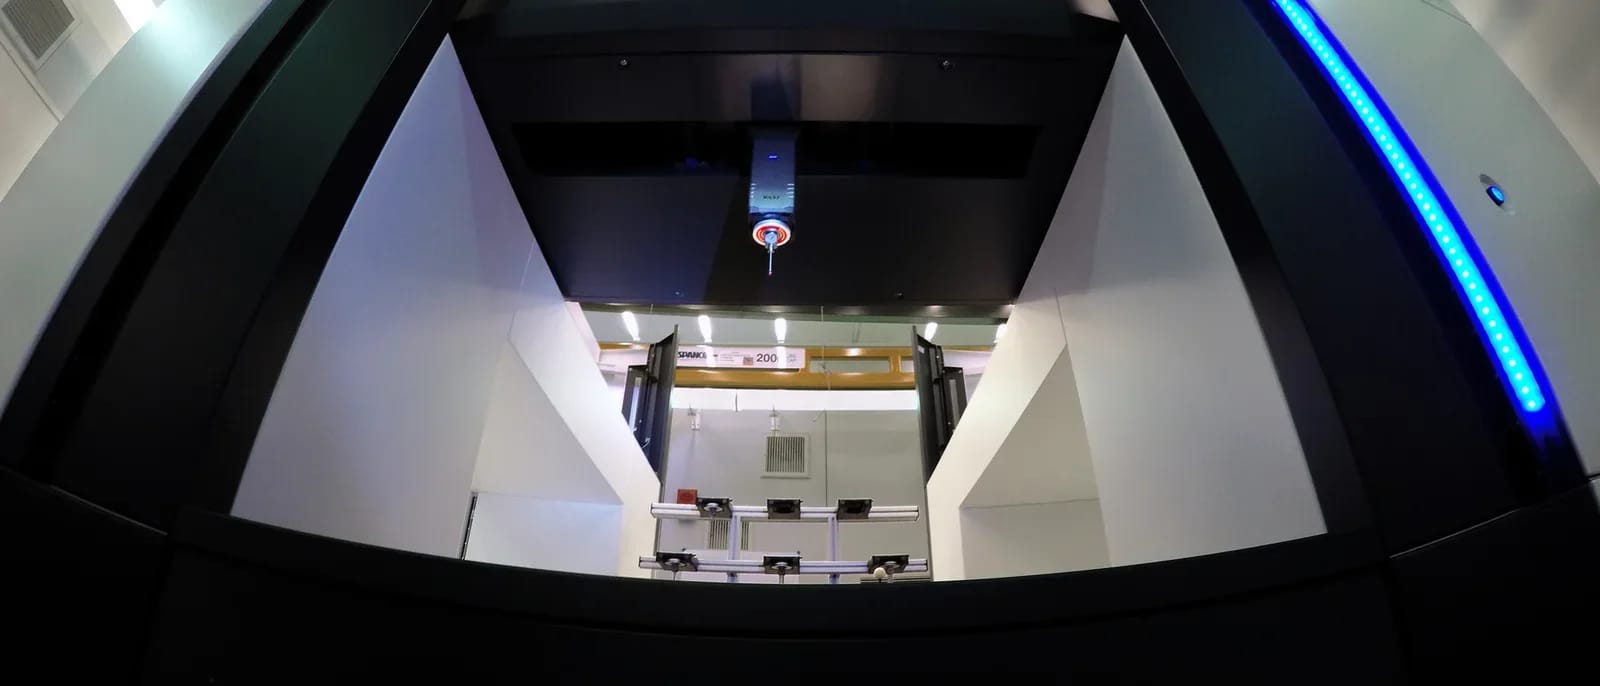
Foto di copertina: NIST, Xenos coordinate measuring machine, utilizzata secondo le condizioni di riutilizzo NIST. Ritagliata, ridimensionata e convertita in WebP il 6 novembre 2026. Apparecchiatura di laboratorio esterna, non Jingchuan; non implica approvazione del NIST.