Edelstahlteile aus 304 oder 316L: Werkstoff- und Prüfanforderungen
304 oder 316L für CNC-Teile festlegen: Werkstoffnachweise, Schmelzenzuordnung, PMI-Grenzen und Maßabnahme. Mit zwei Checklisten für die Anfrage.
Verfasst von Jingchuan
Bei einem zerspanten Edelstahlteil lässt die Zeichnungsangabe „304 oder 316L“ eine Beschaffungsentscheidung offen. Legen Sie den freigegebenen Werkstoff, die zugehörigen Nachweise und die für die Abnahme benötigten Messungen fest. Ein Werkstoffbericht, eine Werkstoffidentifikation und ein Maßprüfbericht beantworten unterschiedliche Fragen.
Dieser Leitfaden behandelt den Übergang von der Werkstoffauswahl zur vergleichbaren Angebotsanfrage für gewöhnliche Industriebauteile. Nutzen Sie ihn zusammen mit der Seite zur CNC-Bearbeitung von Edelstahl, wenn Sie Ihre Zeichnungsunterlagen vorbereiten.
1. Die Werkstoffsorte vor dem Angebotsvergleich festlegen
304 ist ein austenitischer Chrom-Nickel-Stahl. 316L enthält zusätzlich Molybdän; sein niedriger Kohlenstoffgehalt hilft, die mit dem Schweißen verbundene Sensibilisierung zu begrenzen. Keine der Bezeichnungen garantiert die Eignung für jede korrosive Umgebung. Die Herstellerinformationen zu Core und Supra erläutern die Werkstofffamilien.
Nennen Sie der Konstruktion die tatsächliche Beanspruchung: Kontaktmedium, Konzentration, Temperatur, Reinigungsmittel, Nass-Trocken-Wechsel und Spalte. Die Auswahl muss außerdem mechanische und fertigungstechnische Anforderungen erfüllen. „Edelstahl“, „Marinequalität“ oder eine polierte Optik sind keine vollständige Bestellspezifikation.
| Entscheidung | Angabe in der Anfrage | Vor der Bestellung klären |
|---|---|---|
| Freigegebene Sorte | Genaue Bezeichnung und maßgebende Werkstoffnorm mit vereinbarter Ausgabe | Zulässigkeit von Alternativen; kein stillschweigender Austausch |
| Ausgangsmaterial | Stab, Platte oder andere freigegebene Erzeugnisform; Lieferzustand | Übereinstimmung des vorgeschlagenen Materials mit Zeichnung und Anforderungen |
| Einsatzbedingungen | Medien, Betriebs- und Reinigungstemperaturen, relevante Konzentrationen | Eignung von Sorte und Oberflächenzustand für die Anwendung |
| Nachfolgende Fertigung | Schweißen oder weitere Bearbeitung nach dem Zerspanen | Abdeckung des gesamten Fertigungsablaufs durch die Werkstoffspezifikation |
| Werkstoffnachweise | Geforderte Berichtsart und Ergebnisse mit Schmelzen- oder Loskennung | Verbindung der Rohlinge und Fertigteilcharge mit diesen Nachweisen |
Eine EN-Bezeichnung und eine US-Sortenangabe auf demselben Datenblatt sind hilfreiche Referenzen, begründen aber nicht automatisch die vertragliche Gleichwertigkeit für jede Erzeugnisform. Dokumentieren Sie die maßgebende Spezifikation und lassen Sie Abweichungen vor dem Materialkauf freigeben.
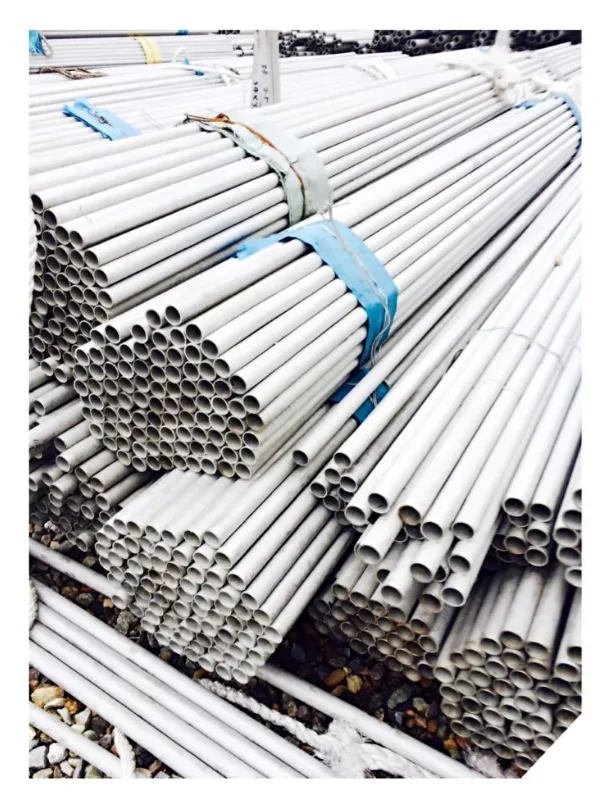
Beispiel einer Erzeugnisform: Die Quelle bezeichnet diese Rohre als Edelstahl 304. Ein Foto kann weder ihre Zusammensetzung bestätigen noch ihre Eignung als Ausgangsmaterial für Ihre Zeichnung nachweisen. Libowei111, 304 STAINLESS STEEL PIPE, Wikimedia Commons, CC BY-SA 4.0. In WebP umgewandelt; die bearbeitete Abbildung behält diese Lizenz. Externes Anschauungsmaterial, kein Lagerbestand von Jingchuan.
2. Werkstoffnachweis und Teile miteinander verknüpfen
Ein brauchbares Dokumentenpaket ermöglicht es dem Empfänger, die bestellte Spezifikation dem tatsächlich eingesetzten Material zuzuordnen. Fragen Sie nach der vorgesehenen Berichtsart, den enthaltenen Ergebnissen und der Zuordnung der Schmelzennummer zur Fertigungscharge. Eine Lieferantenerklärung und ein Prüfbericht des Werkstoffherstellers sind ohne Prüfung ihres Inhalts nicht austauschbar.
Vereinbaren Sie die Kennzeichnung beim Zuschnitt, Lagern, Bearbeiten und Verpacken. Würde eine Einzelteilkennzeichnung eine Sicht- oder Funktionsfläche beschädigen, besprechen Sie eine freigegebene Kennzeichnungsstelle oder eine chargenbezogene Behälterdokumentation. Enthält eine Lieferung mehrere Schmelzen, muss deren Trennung in Verpackungs- und Prüfunterlagen erkennbar bleiben. Dies sind zu vereinbarende Leistungsumfänge, keine Behauptungen über das bestehende System eines bestimmten Lieferanten.
Klären Sie die Dokumentation vor der Bestellung. Ein später angeforderter Bericht kann eine nie gepflegte Rückverfolgbarkeitskette nicht wiederherstellen. Die allgemeine Checkliste für CNC-Angebotsanfragen behandelt ergänzende Dateien, Revisionen und Mengen.
3. Festlegen, was eine PMI-Prüfung bestätigen soll
Die positive Werkstoffidentifikation, kurz PMI, ist kein einzelner Test mit unbegrenztem Aussageumfang. Handgehaltene Röntgenfluoreszenzanalyse, XRF, kann Legierungselemente prüfen, misst jedoch keinen Kohlenstoff. Ein XRF-Ergebnis für die Werkstofffamilie 316 bestätigt daher nicht unabhängig den niedrigen Kohlenstoffgehalt von 316L. Siehe den Vergleich der PMI-Verfahren von Thermo Fisher.
Ist eine unabhängige Kohlenstoffbestimmung erforderlich, vereinbaren Sie mit dem Prüfdienstleister ein geeignetes Analyseverfahren. Legen Sie zu prüfende Elemente und Grenzwerte, Stichprobenumfang, Berichtsformat und zulässige Prüfstellen fest. Fragen Sie vor der Freigabe einer Prüfung auf fertigen Dicht- oder Sichtflächen, ob Vorbereitung oder Prüfung Spuren hinterlassen.
Fordern Sie nicht einfach „100 % PMI“, ohne festzulegen, ob damit jedes Fertigteil, jeder Rohling oder jede eingehende Schmelze gemeint ist. Eine chemische Analyse bestätigt auch keine Maße, Oberflächenbeschaffenheit oder mechanischen Eigenschaften. Vereinbaren Sie jedes benötigte Abnahmeergebnis gesondert.
4. Werkstoff-, Maß- und Oberflächenabnahme trennen
Erstellen Sie anhand der tatsächlichen Zeichnung eine kleine Abnahmematrix. Die folgenden Beispiele sind Fragen zur Abstimmung, weder ein allgemeingültiger Prüfplan noch eine Zusage eingeschlossener Prüfungen.
| Abnahmefrage | Zu vereinbarender Nachweis | Detail zur eindeutigen Festlegung |
|---|---|---|
| Entspricht das Material der freigegebenen Sorte? | Werkstoffbericht und gegebenenfalls unabhängige Analyse | Maßgebende Spezifikation, Schmelzenzuordnung und geforderte Elemente |
| Entsprechen die Teile der Zeichnung? | Messergebnisse mit Zeichnungsrevision und Merkmalsnummern | Bezugsaufbau, Verfahren, Stichprobe und Zeitpunkt der Endprüfung |
| Erfüllen die Gewinde die Vorgabe? | Vereinbarter Gewindeprüfnachweis | Gewindesystem, Größe, Steigung, Toleranzklasse und passende Lehre/Prüfung |
| Ist die Oberflächenstruktur zulässig? | Bei Bedarf Ergebnisse für ausdrücklich bezeichnete Flächen | Rauheitskennwert, Einheit, Grenzwerte und Messbedingungen |
| Wurde die vorgeschriebene Behandlung abgeschlossen? | Behandlungsnachweis und vereinbarte Abnahmeprüfung | Verfahrensnorm/Ausgabe, zutreffender Test und Chargenkennung |
| Ist die Lieferung rückverfolgbar? | Verpackungskennzeichnung mit Bezug zu den vereinbarten Nachweisen | Trennung von Schmelzen und Fertigungschargen |
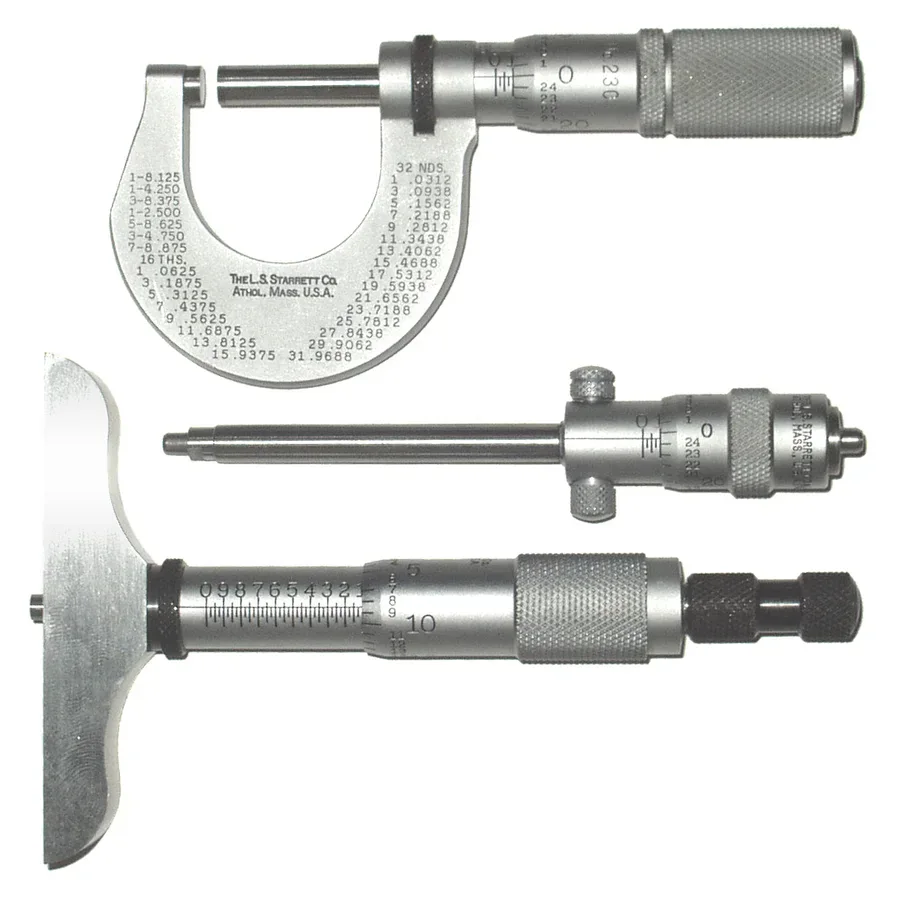
Unterschiedliche Merkmale erfordern geeignete Messverfahren; ein Werkzeugfoto belegt nicht die Genauigkeit einer konkreten Prüfung. Splarka, Micrometers, Wikimedia Commons, vom Urheber als gemeinfrei freigegeben. Die gezeigte Version enthält Hintergrund- und Ausrichtungskorrekturen von Nagualdesign; hier in WebP umgewandelt. Externe Abbildung, keine Geräteliste von Jingchuan.
Ist Passivieren vorgeschrieben, vereinbaren Sie Umfang und Nachweis getrennt von der Maßabnahme. ASTM A967/A967M behandelt chemische Passivierungsverfahren und alternative Abnahmeprüfungen. Gehen Sie weder davon aus, dass jeder aufgeführte Test erforderlich ist, noch dass ein Behandlungsnachweis alle Zeichnungsmaße bestätigt. Benennen Sie die Flächen, deren Maße oder Struktur nach der festgelegten Oberflächenbearbeitung abschließend geprüft werden müssen.
5. Eine eindeutige Freigabebedingung verwenden
Ersetzen Sie beispielsweise bei einer gewöhnlichen gedrehten Distanzhülse „316L, Zeugnis erforderlich“ durch die vollständige Materialbezeichnung mit Norm, den freigegebenen Ausgangszustand, den geforderten Berichtsinhalt, eine Schmelzen-Chargen-Zuordnung und den Umfang der Maßprüfung. Ergänzen Sie PMI- und Behandlungsanforderungen ausdrücklich. Dies ist eine für Ihre Konstruktion auszufüllende Spezifikationsstruktur, keine fertige Materialauswahl und kein Kundenfall.
Prüfen Sie vor der Freigabe die Übereinstimmung von Zeichnung, Bestellung und Lieferantenangebot. Dokumentieren Sie vorgeschlagene Materialalternativen, entfallene Prüfungen oder geänderte Stichproben als genehmigungspflichtige Abweichungen. Ein niedrigerer Angebotspreis kann auf einem anderen Dokumentations- oder Prüfumfang beruhen, statt auf einer effizienteren Bearbeitung.
Bereiten Sie Ihre Fragen mit der Übersicht zu Qualität und Prüfung vor und senden Sie eine zeichnungsbezogene Anfrage mit Revision, Mengen, freigegebener Sorte und benötigten Nachweisen. Lassen Sie den vorgesehenen Werkstoff- und Prüfumfang im Angebot bestätigen.
Bildkontext und Bildnachweise
Titelbild: Glenn McKechnie, MoriSeikiLathe, Wikimedia Commons, CC BY-SA 3.0. CNC-Drehmaschine mit sichtbarem Arbeitsraum und Bedienfeld. Beschnitten und in WebP umgewandelt; die Bearbeitung behält CC BY-SA 3.0. Das Foto veranschaulicht Bearbeitungsmaschinen und zeigt weder nachgewiesene Jingchuan-Ausstattung noch eine bestimmte Werkstücksorte oder ein Kundenprojekt.