CNC-Drehen
Drehmaschinen mit angetriebenen Werkzeugen und Dreh-Fräs-Zentren für komplett fertige Teile
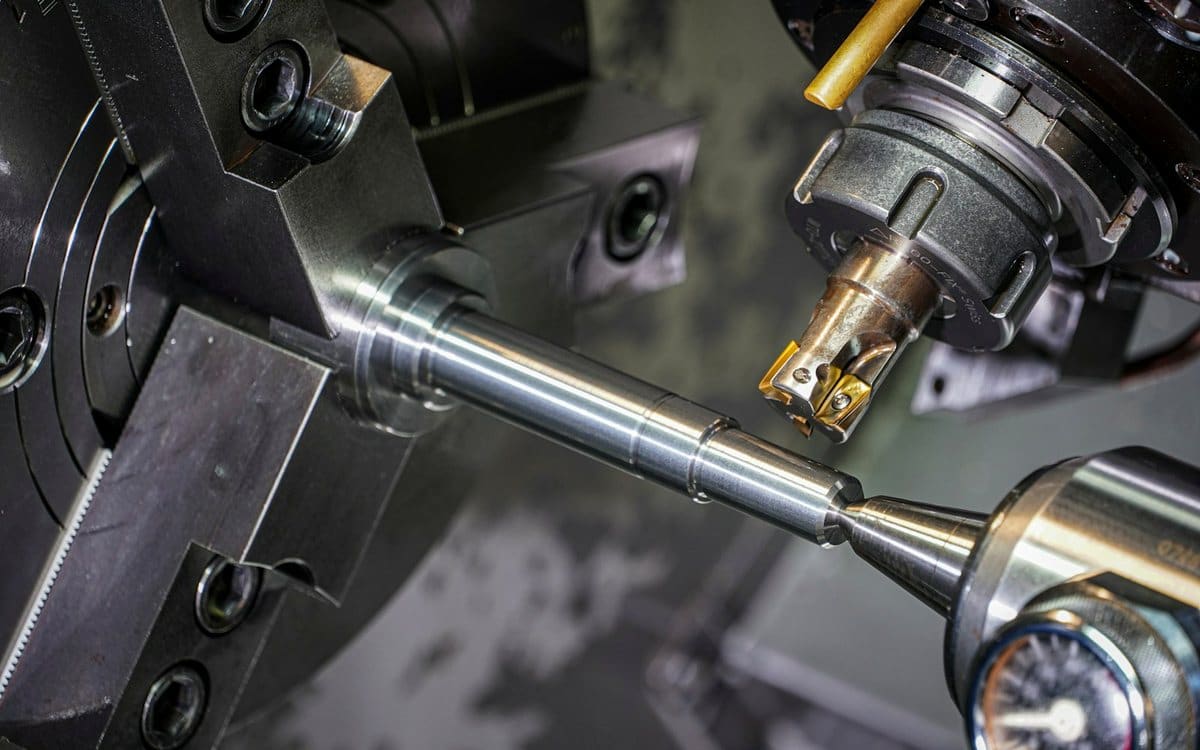
CNC-Drehmaschinen mit angetriebenen Werkzeugen, Y-Achse und Gegenspindel fertigen Wellen, Buchsen, Fittings und Flansche komplett in einem Zyklus — Drehen, Fräsen, Bohren und Gewinden ohne zweite Operation.
Ein Zyklus, fertiges Teil
Gewinde, die dichten
Stangenlader, mannlose Schichten
Warum es funktioniert
Ein Zyklus, fertiges Teil
Die Gegenspindel bearbeitet die Rückseite ohne zweite Aufspannung — ohne den Rundlauffehler und die Handhabungsschäden einer Nacharbeit.
Gewinde, die dichten
Metrische, UNC/UNF-, BSP-, NPT- und Trapezgewinde, geprüft mit Gut-/Ausschusslehren und auf Wunsch bis 350 bar druckgeprüft.
Stangenlader, mannlose Schichten
Automatische Stangenlader und Teilefänger ermöglichen mannlose Schichten — das hält die Stückkosten ab 500 Stück wettbewerbsfähig.
Prozessdaten
| Max. Drehdurchmesser | 400 mm (15.7 in) |
|---|---|
| Max. Drehlänge | 1200 mm (47 in) |
| Stangendurchlass | 4 – 80 mm |
| Durchmessertoleranz | ±0.008 mm |
| Konzentrizität | 0.01 mm TIR |
| Standard-Oberflächengüte | Ra 1.6 µm / 63 µin |
Engere Toleranzen als angegeben sind nach Prüfung machbar — bitte kennzeichnen Sie kritische Maße in Ihrer Zeichnung.
Typische Anwendungen
- Antriebswellen & Spindeln
- Hydraulikfittings & Adapter
- Buchsen & Lagersitze
- Hygienische Tri-Clamp-Fittings
- Ventilkörper & Sitze
- Gewindebolzen & Kupplungen
Geeignete Werkstoffe
Drehteile, vollständig auf der Maschine gefertigt
Ein fertig aus der Drehmaschine kommendes Teil kann bei einer zweiten Operation weder beschädigt noch verwechselt oder falsch positioniert werden. Auf diesem Prinzip basiert unsere Drehfertigung: Angetriebene Werkzeuge, Y-Achse und Gegenspindel ermöglichen Plandrehen, Drehen, Flächenfräsen, Querbohren, Gewindeschneiden und Abstechen in einem Zyklus.
Stangengespeiste Maschinen bearbeiten Durchmesser von 4 bis 80 mm. Im Futter bearbeiten wir Flansche, Endkappen und große Adapter bis 400 mm Durchmesser.
Konzentrizität, Rundheit und Oberfläche
Bei der Bearbeitung zwischen Spindeln halten wir eine Gesamtrundlaufabweichung von 0,01 mm TIR ein, bei einer Aufspannung mit mitlaufender Lünette 0,005 mm. Die Rundheit bei geschliffenem Stangenmaterial liegt typischerweise innerhalb von 0,005 mm.
Die Standard-Drehoberfläche beträgt Ra 1,6 µm. Ra 0,8 µm ist bei Edelstahl und Messing mit Schlichtplatte und kontrolliertem Vorschub üblich; Ra 0,2 µm und weniger erreichen wir mit zusätzlichem Hartdrehen oder Rundschleifen.
Gewinde und Dichtungsgeometrien
Wir schneiden metrische, UNC/UNF-, BSP-, NPT- und Trapezgewinde und rollen Gewinde, wenn die Dauerfestigkeit entscheidend ist. O-Ring-Nuten fertigen wir nach ISO 3601 oder Zeichnung, mit den Radien und Oberflächengüten, die für die Dichtfunktion erforderlich sind.
Prüfung von Drehmerkmalen
Durchmesser überwachen wir während der Serie mit kalibrierten Bügelmessschrauben und pneumatischen Messgeräten; kritische Bohrungen prüfen wir mit auf nationale Normale rückführbaren Innenmessgeräten. Wenn die Zeichnung es fordert, liefern wir einen vollständigen Maßbericht mit Istwerten für jedes Merkmal, nicht lediglich Gut-/Schlecht-Markierungen.
Häufige Fragen
Wie schnell erhalte ich ein Angebot?
Die meisten Angebote liegen innerhalb von 24 Arbeitsstunden vor. Einfache Dreh- oder Frästeile kalkulieren wir oft noch am selben Tag; Baugruppen, mehrstufige Aufträge und Anfragen mit Materialrecherche können bis zu zwei Arbeitstage dauern. Dauert es länger, nennen wir Ihnen einen Termin, statt Sie warten zu lassen.
Welche Unterlagen benötigen Sie für ein Angebot?
Ein 3D-Modell als STEP, Parasolid (X_T) oder IGES genügt für den Start. Trägt das Teil Toleranzen enger als ISO 2768-m, Form- und Lagetoleranzen, Oberflächenangaben oder Gewindespezifikationen, fügen Sie bitte eine bemaßte 2D-Zeichnung als PDF oder DWG bei. Angaben zu Stückzahl, Werkstoff und Oberfläche ersparen eine Rückfragerunde und bringen den Preis meist noch am selben Tag.
Gibt es eine Mindestbestellmenge?
Nein. Wir fertigen Einzelprototypen ebenso wie Lose von 20.000 Stück. Bei sehr kleinen Aufträgen gilt ein Mindestauftragswert für Rüsten und Programmierung, den wir im Angebot klar ausweisen — es tauchen keine späteren Zusatzkosten auf.
Was bestimmt tatsächlich den Preis eines Frästeils?
Vier Faktoren, grob in dieser Reihenfolge: Anzahl der Aufspannungen, Taktzeit, Materialkosten und die engste Toleranz auf der Zeichnung. Eine Toleranz von ±0,01 mm, wo ±0,1 mm funktionieren würde, kann den Preis um 30 % erhöhen; ein Merkmal, das eine vierte Aufspannung erzwingt, sogar mehr. Unsere Angebote weisen diese Treiber aus, damit Sie entscheiden können, ob die Anforderung den Preis wert ist.
Brauchen Sie dieses Verfahren für Ihr Teil?
Senden Sie uns Ihre Zeichnung — wir bestätigen Machbarkeit, Kosten und Lieferzeit.
- Geprüft von einem Fertigungsingenieur
- NDA vor Dateiaustausch möglich