Eloxieren und enge Passungen: Maße vor der Zerspanung vereinbaren
Bohrungen, Wellen, Gewinde und Abdeckgrenzen vor dem Eloxieren abstimmen. Mit Spielrechnung, Merkmalscheckliste und Fragen zur Endprüfung.
Verfasst von Jingchuan
Titelbild: eloxiertes Aluminiumprofil, fotografiert von Dancili Fresl. Quelle: Wikimedia Commons, CC BY-SA 4.0. Beschnitten, skaliert und in WebP umgewandelt; die Bearbeitung behält dieselbe Lizenz. Beide Fotos sind externe Beispiele, keine Jingchuan-Produkte oder bestätigten Kundenprojekte.
Zuerst die fertige Passung festlegen
Eine Bohrung kann nach der Zerspanung maßhaltig sein und nach dem Eloxieren die zugehörige Welle nicht mehr aufnehmen. Für die Beschaffung ist deshalb entscheidend: Welche Maße müssen nach der gesamten Oberflächenbehandlung stimmen, und wie werden sie geprüft? Klären Sie das vor der Freigabe der Bearbeitungsmaße.
Kennzeichnen Sie bei der CNC-Aluminiumbearbeitung jede kritische Schnittstelle auf der Zeichnung: Positionierbohrung, Welle, Führungsnut, Gewinde oder Bezugsfläche. Nennen Sie Fertigmaß und Toleranz, den Zustand bei der Prüfung und ob das Gegenstück ebenfalls beschichtet wird. Der allgemeine Hinweis „Eloxal berücksichtigen“ lässt Werkstatt und Oberflächenbetrieb zu viel Interpretationsspielraum.
Danco Medicals Harteloxal-Leitfaden unterscheidet die gesamte Schichtdicke vom Wachstum nach außen. Übernehmen Sie eine Nennschichtdicke nicht als Bearbeitungszugabe für jede Fläche. Vereinbaren Sie eine Zugabe für die tatsächliche Legierung, Vorbehandlung und Prozessfolge. Halten Sie Legierung und Zustand vollständig fest.
Beide Teile einer Passung berücksichtigen
Das folgende geometrische Planungsmodell sagt keinen Beschichtungsprozess voraus. B0 ist der Bohrungsdurchmesser nach der Zerspanung, S0 der entsprechende Wellendurchmesser. gb bezeichnet die radiale Nettoverschiebung jeder Bohrungsfläche zur Achse nach der vollständig vereinbarten Behandlung, gs diejenige jeder Wellenfläche von der Achse weg. Gemeint sind wirksame Oberflächenverschiebungen, keine gesamten Oxidschichtdicken. Klären Sie deren geltende Bereiche bei der Prozessabstimmung; setzen Sie kein allgemeingültiges Verhältnis zwischen Schichtdicke und Wachstum voraus.
Angenommen werden runde, konzentrische Merkmale und gleichmäßige Verschiebungen auf beiden Seiten. Für das Durchmesserspiel C0 = B0 − S0 ergeben sich:
| Größe | Planungsgleichung | Bedeutung |
|---|---|---|
| Fertige Bohrung | B1 = B0 − 2gb | Beide Bohrungswände bewegen sich in die Öffnung. |
| Fertige Welle | S1 = S0 + 2gs | Beide Wellenflächen bewegen sich nach außen. |
| Fertiges Spiel | C1 = C0 − 2gb − 2gs | Bei Beschichtung beider Teile wird Spiel auf beiden Seiten der Paarung verbraucht. |
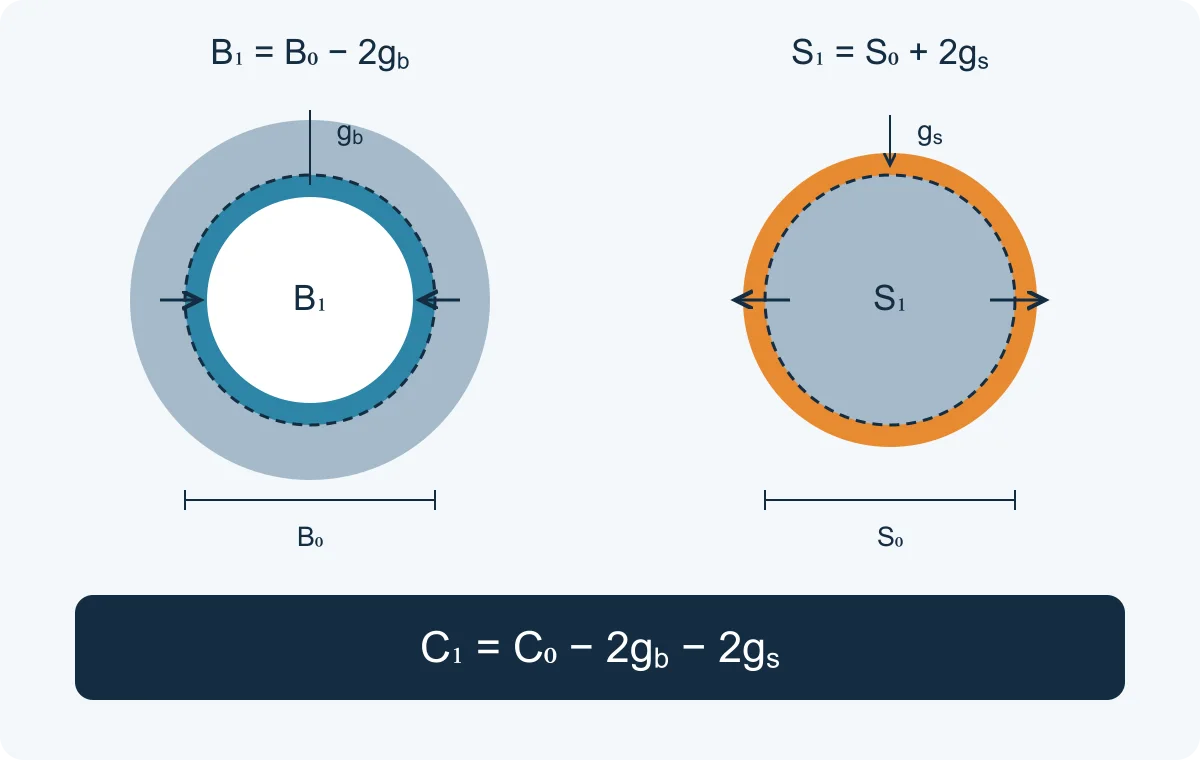
Eigene, nicht maßstäbliche Skizze. Gestrichelte Kreise zeigen die ursprünglichen Flächen; farbige Bänder die Nettoverschiebung, nicht die gesamte Oxidschicht. Die Indizes 0 und 1 stehen für vor und nach der Behandlung. Die Teile sind getrennt dargestellt; Zeichnungsmaße, Geometrieabweichungen und Prüfverfahren müssen weiterhin geprüft werden.
Reines Rechenbeispiel: Mit C0 = 0.060 mm, gb = 0.008 mm und gs = 0.010 mm folgt C1 = 0.024 mm. Diese frei gewählten Eingaben dienen der Rechnung; sie sind weder empfohlene Zugaben noch gemessene Prozessergebnisse. Wer nur die Bohrung berücksichtigt, erhält fälschlich 0.044 mm Spiel.
Prüfen Sie neben dem Nennwert auch den Bereich. Für angenommene Bereiche C0 = 0.050–0.070 mm, gb = 0.006–0.010 mm und gs = 0.008–0.012 mm ergibt die unabhängige Grenzfallrechnung C1 = 0.006–0.042 mm. Damit ist keine zulässige Passung nachgewiesen. Vergleichen Sie den Bereich mit der Konstruktionsanforderung und berücksichtigen Sie Form, Ausrichtung, Oberflächenbeschaffenheit und Messunsicherheit gesondert. Gewinde brauchen eine eigene Prüfung; dieses Durchmessermodell ist keine Regel zur Gewindeauslegung.
Die Behandlung jedes kritischen Merkmals vereinbaren
Trennen Sie die fertigen Konstruktionsanforderungen von Fertigungszugaben. Lassen Sie Zerspaner und Eloxalbetrieb die Prozessfolge abstimmen und derselben Zeichnungsrevision zuordnen. Die folgende Tabelle ist eine Anfragecheckliste, keine Zusage, dass jede Abdeck- oder Nachbearbeitungsoption geeignet ist.
| Merkmal | Entscheidung vor der Zerspanung | Nachweis bei der Abnahme |
|---|---|---|
| Positionierbohrung oder Welle | Beschichten, abdecken oder durch einen ausdrücklich freigegebenen späteren Arbeitsgang fertigstellen? | Fertigmaß, geltende Formanforderung und Prüfprotokoll. |
| Gewinde | Vollständige Gewindebezeichnung im Endzustand, Beschichtungsumfang und Lehrenprüfung. | Vereinbarte Gewindeprüfung nach der festgelegten Prozessfolge. |
| Führungsnut oder Passflächen | Welche gegenüberliegenden Flächen ändern sich, und welcher Bezug bestimmt das Ergebnis? | Fertige Breite oder Abstand vom festgelegten Bezug. |
| Kontakt- oder Bezugsfläche | Genaue Abdeckgrenze und zulässiger Übergangsbereich. | Lage, Beschichtungsumfang und gegebenenfalls Funktionsprüfung. |
| Sichtfläche | Einschränkungen für Gestellkontakte und vereinbarte optische Referenz. | Prüfung unter vereinbarten Betrachtungsbedingungen. |
Unbeschichtete Bereiche eindeutig begrenzen
„Bohrung abdecken“ kann mehrdeutig sein, wenn angrenzende Fläche, Fase oder Senkung ebenfalls relevant sind. Markieren Sie den geschützten Bereich in einer Zeichnungsansicht und legen Sie fest, wo ein Übergang zulässig ist. Lassen Sie den Oberflächenbetrieb Machbarkeit und Positionierung der Abdeckung bestätigen. Bei vorgeschlagener Nachbearbeitung müssen die dadurch freigelegte Oberfläche und deren Abnahmekriterien vor Fertigungsbeginn genehmigt werden.
Kontaktflächenbeispiel, fotografiert von A Oerter. Quelle: Wikimedia Commons, CC BY-SA 4.0. In WebP umgewandelt; die Bearbeitung behält dieselbe Lizenz. Das Foto zeigt eine Kontaktfläche, keine gemessene Abdecktoleranz, keine Bohrung und keinen für Ihr Teil freigegebenen Prozess.
Maße und Schichtdicke getrennt prüfen
Vereinbaren Sie, wer die Fertigmaße wann, mit welchem Verfahren und gegen welche Grenzwerte prüft. Legen Sie außerdem Messstellen und Protokolle für die Schichtdicke fest. ISO 2360:2017 behandelt ein Wirbelstromverfahren zur Schichtdickenmessung, das für viele anodische Oxidschichten geeignet ist; dies ist eine andere Messung als die Prüfung einer fertigen Bohrung oder Passung.
Ein Schichtdickenergebnis allein sollte keine Maßanforderung abschließen. Klären Sie, ob das vorgeschlagene Messverfahren das Merkmal erreicht und die Toleranz auflösen kann. Definieren Sie bei kritischen Passungen die notwendige Maß- oder Funktionsprüfung, statt sich auf ein Foto oder die Bestätigung der abgeschlossenen Oberflächenbehandlung zu verlassen.
Die Vereinbarung in Anfrage und Folgeauftrag übernehmen
Anpassbarer Text, keine freigegebene Spezifikation: „Die Maße [Merkmalsreferenzen] gelten nach [vollständiger Oberflächenprozessfolge]. Der Lieferant bestätigt Zugaben, Beschichtungsumfang, Abdeckgrenzen und Prüfverfahren vor der Zerspanung. Alternativen oder Nachbearbeitung nach der Oberflächenbehandlung bedürfen schriftlicher Freigabe. Vereinbarte Endmaß- und Oberflächenprotokolle zu Zeichnungsrevision [Revision] mitliefern.“
Nutzen Sie die CNC-Anfragecheckliste, um Zeichnungen und Auftragsumfang abzugleichen. Bewahren Sie die vereinbarte Prozessfolge für Folgeaufträge auf und kennzeichnen Sie Änderungen an Legierung, Oberflächenbetrieb oder Prozess zur Prüfung. Senden Sie Zeichnung und Angaben zu kritischen Passungen zur Angebotserstellung, einschließlich der Oberfläche des Gegenstücks und offener Prüfanforderungen.
