Prüfvorrichtungen für Kleinserien richtig anfragen
Positionierung, Spannbereiche, Messzugang und Abnahme vor dem Angebot für eine Prüfvorrichtung klären. Mit Checkliste für die Anfrage.
Verfasst von Jingchuan
Eine Anfrage nach „einer Prüfvorrichtung“ kann eine bearbeitete Grundplatte, einen Satz Positionierelemente oder einen auf einem bestimmten Messsystem erprobten Aufbau meinen. Das sind unterschiedliche Lieferumfänge. Klären Sie bei kleinen Stückzahlen zuerst die Messaufgabe und die Zuständigkeiten, bevor Lieferanten die Bauteile kalkulieren.
Dieser Leitfaden betrifft Vorrichtungen für gewöhnliche industrielle Halterungen, Gehäuse und ähnliche Teile. Das Beispiel dient der Planung; es ist weder ein Kundenprojekt noch ein validierter Vorrichtungsentwurf.
1. Die Messaufgabe festlegen
Senden Sie die freigegebene Teilezeichnung und das Modell, die zu prüfenden Merkmale sowie den Zustand des Teils bei der Prüfung. Ist es noch nicht fertig bearbeitet, beschichtet oder montiert? Nennen Sie das Messverfahren: Koordinatenmessgerät, optisches System oder manuelle Prüfung können unterschiedliche Zugänge und Befestigungen erfordern.
Trennen Sie die Fertigung nach freigegebener Vorrichtungszeichnung von Konstruktion, Montage, Messprogrammierung und Validierung. Im Angebot sollte stehen, welche Tätigkeiten enthalten sind und wer das Positionierkonzept freigibt. Wer die Platte fertigt, sollte das gesamte Messverfahren nicht aus dem Teilemodell ableiten müssen.
2. Kontakte und Werkstückhaltung darstellen
Markieren Sie Positioniermerkmale, Auflagekontakte und zulässige Spannbereiche in einer Skizze. Ordnen Sie sie gegebenenfalls dem Bezugssystem der Zeichnung zu. Kennzeichnen Sie auch Flächen, die unberührt oder für die Messung frei bleiben müssen. Eine Spannstelle ist nicht automatisch ein Messbezug.
Die Hinweise von Carr Lane zum Positionieren und Spannen unterscheiden das Positionieren des Werkstücks vom Halten an seinen Positionierelementen. Daraus ergeben sich getrennte Angaben für die Anfrage:
| Funktion | Benötigte Angaben |
|---|---|
| Positionierung | Kontaktmerkmale, Orientierung und freigegebenes Bezugskonzept |
| Abstützung | Kontaktflächen, Teilezustand und zulässige Verstellungen |
| Halten | Spannstellen, Betätigungsreihenfolge und zulässige Kontaktspuren |
| Messzugang | Erreichbare Merkmale und freizuhaltende Bereiche |
Renishaws FixtureBuilder-Handbuch, Seiten 4–5, empfiehlt das Spannen über einer Auflage und die Dokumentation verstellbarer Auflagehöhen. Nutzen Sie dies als Prüffrage; vereinbaren Sie Kontaktanordnung und Spannverfahren für das konkrete Teil, statt eine allgemeine Kraft oder ein Drehmoment anzunehmen.
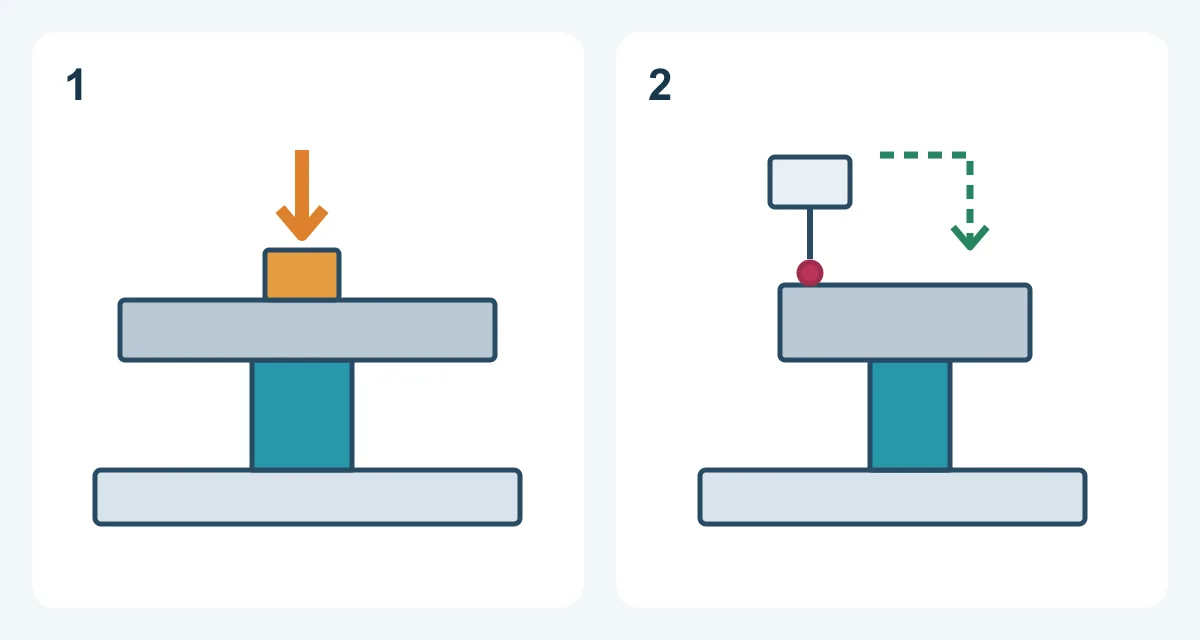
Eigene Erläuterungsskizze: 1 zeigt eine Spannkraft in Richtung einer Auflage; 2 veranschaulicht die gesonderte Frage des Messzugangs. Die Teilansichten bilden kein vollständiges Positionierkonzept. Nicht maßstäblich; keine Maße, Kräfte oder validierten Freiräume angegeben.
3. Raum für Messung und Beladung freihalten
Geben Sie die Befestigungsschnittstelle des Messgeräts und die relevante Taster-, Taststift- oder optische Anordnung an. Prüfen Sie die Erreichbarkeit jedes Merkmals bei gespanntem Teil einschließlich Anfahrt und Rückzug. Berücksichtigen Sie auch, wie das Teil eingelegt und entnommen wird, ohne eine Einstellung zu verändern.
Renishaws Hinweise zu optischen Prüfvorrichtungen betonen Sichtbarkeit und Zugänglichkeit kritischer Merkmale. Markieren Sie dafür Freihaltebereiche im Baugruppenmodell und benennen Sie, wer sie mit dem vorgesehenen Messprogramm abgleicht. Ein freier Blick im CAD ist noch keine freigegebene Maschinenbewegung.
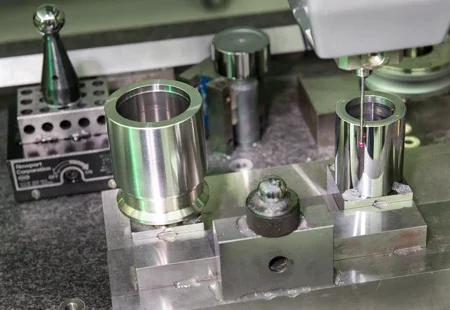
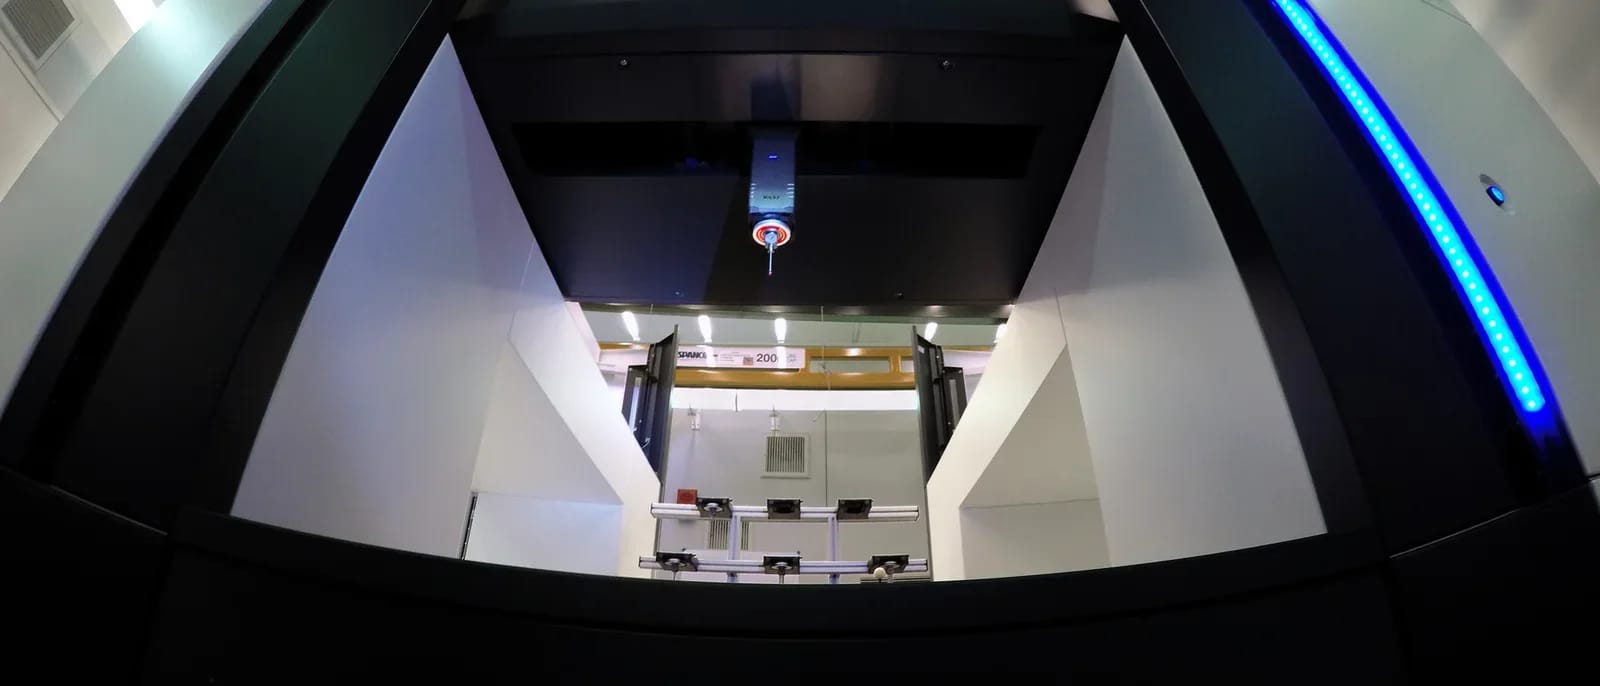
Externes Messbeispiel: Kolben und Hülse in einem NIST-Koordinatenmessgerät. Foto: NIST, Piston gauge, nach den NIST-Nutzungsbedingungen verwendet. Untere Bildhälfte ausgeschnitten und am 6. November 2026 in WebP umgewandelt. Keine Jingchuan-Anlage und kein Kundenfall; keine Empfehlung durch NIST impliziert.
4. Den Hardwareumfang eindeutig beschreiben
Definieren Sie Sonderteile und Kaufteile getrennt. Ein austauschbares Aufnahmenest oder ein Ersatz-Positionierelement benötigt eine eigene Kennung und Revision. Ist die Werkstoff- oder Kontaktspitzenwahl offen, verlangen Sie einen Vorschlag zur Freigabe vor der Fertigung. Eine unbestimmte Forderung nach „spurenfreiem Kontakt“ darf nicht stillschweigend eine Werkstoffwahl ersetzen.
| Bestandteil der Anfrage | Festzuhaltende Entscheidung |
|---|---|
| Teile und Varianten | Freigegebene Modelle, Zeichnungen, Revisionen und Stückzahl je Vorrichtung |
| Grundschnittstelle | Lochbild, Gewinde, Positionierschnittstelle und Einbauraum |
| Sonderteile | Werkstoff, Oberfläche, kritische Maße und austauschbare Kontakte |
| Kaufteile | Artikelnummern, Mengen und Beistellung durch Kunde oder Lieferant |
| Montage | Zuständigkeit für Einbau, Einstellung, Kennzeichnung und Prüfung |
| Unterlagen | Komponentenberichte, Zusammenbauzeichnung, Stückliste und Einrichtanleitung |
| Abnahme | Versuchsteile, erneutes Einlegen, Messmerkmale und vereinbarte Grenzen |
Benennen Sie Maße, die nach der Oberflächenbehandlung gelten, und Schnittstellen zu vorhandenen Geräten. Fordern Sie mit dem Angebot eine Liste der Ausschlüsse, offenen Annahmen und Kundenbeistellungen an.
5. Einen geeigneten Abnahmeversuch vereinbaren
Unterscheiden Sie die Prüfung gefertigter Vorrichtungsteile von der Validierung des montierten Messaufbaus. Vereinbaren Sie hierfür einen Versuch mit Entnahme und erneutem Einlegen eines repräsentativen Teils sowie Aufzeichnung der festgelegten Merkmale. Teil, Bedienerbeteiligung, Wiederholungszahl, Gerät, Bedingungen und Abnahmegrenzen müssen vorher feststehen. Eine allgemeingültige Wiederholgenauigkeit wird hier nicht vorgegeben.
Wiederholte Messungen ohne Entnahme prüfen den erneuten Einlegevorgang nicht. Auch ein Einlegeversuch allein belegt weder die Messunsicherheit noch die Fähigkeit des gesamten Messsystems. Legen Sie die Zuständigkeit für diese Bewertung und eine gegebenenfalls erforderliche Kalibrierung gesondert fest. Bewahren Sie Aufbaufoto, Elementkennungen, Einstellungen und Revision bei der Abnahmedokumentation auf.
6. Lieferumfang und Annahmen in der Anfrage trennen
Nutzen Sie die allgemeine RFQ-Checkliste für Einkaufsunterlagen und den Leitfaden zur Erstteil- und Losprüfung für die gesonderte Prüfung der Produktionsteile. Die Vorrichtungsanfrage beschreibt die dafür benötigte Hardware und Nachweise.
Für die CNC-Kleinserienfertigung senden Sie eine Vorrichtungsanfrage mit Teile- und Vorrichtungsdateien, Menge, Kontaktskizze, Befestigungsschnittstelle und Abnahmevorschlag. Geben Sie an, ob nach Zeichnung gefertigt werden soll oder zusätzliche Konstruktion und Validierung benötigt werden, damit der angebotene Umfang bestätigt werden kann.
Titelbild: NIST, Xenos coordinate measuring machine, nach den NIST-Nutzungsbedingungen verwendet. Am 6. November 2026 zugeschnitten, verkleinert und in WebP umgewandelt. Externe Laboranlage, keine Jingchuan-Anlage; keine Empfehlung durch NIST impliziert.