Piezas inoxidables roscadas: detalles del plano para una oferta clara
Defina rosca, longitud útil, profundidad del agujero ciego, material e inspección antes de cotizar. Incluye dos listas prácticas.
Escrito por Jingchuan
Una indicación de rosca puede parecer completa y aun así dejar dudas al proveedor sobre qué cotizar. «M6, profundidad 12» puede omitir el paso, la clase de tolerancia, la longitud útil y la profundidad de taladrado permitida. Resuelva estos puntos antes de comparar precios para un soporte, separador o carcasa de instrumento de acero inoxidable.
Esta guía es una lista para entregar planos de mecanizado CNC de acero inoxidable. No dimensiona una unión resistente ni prescribe parámetros de corte. El diseñador sigue siendo responsable de la interfaz con la pieza complementaria, la resistencia y las condiciones de servicio.
1. Identifique completamente cada rosca
Indique si es interior o exterior, la familia, el diámetro nominal, el paso o los hilos por pulgada, la clase de tolerancia, la cantidad y cualquier requisito de rosca a izquierdas. Mantenga la misma revisión en el plano y el CAD. Una representación simbólica ayuda, pero la especificación controlada debe resolver cualquier ambigüedad.
Por ejemplo, M6 × 1–6H identifica una rosca métrica interior de 6 mm de diámetro nominal, paso de 1 mm y clase 6H. No define su longitud axial. Es un ejemplo de designación, no un ajuste recomendado para cualquier conjunto. ASME B1.13M trata el perfil métrico M; indique la norma aplicable y su edición, sin mezclar reglas de sistemas diferentes.
| Elemento del plano | Información necesaria | Pregunta que resuelve |
|---|---|---|
| Identidad de la rosca | Familia, diámetro, paso, clase y sentido | ¿Qué rosca complementaria y calibre se requieren? |
| Cantidad y posición | Número, referencias y requisitos de posición | ¿Qué agujeros deben coincidir con el conjunto? |
| Rosca útil | Longitud mínima de perfil completo y referencia inicial | ¿Cuánta rosca axial debe estar disponible? |
| Envolvente del agujero | Pasante o ciego; profundidades del tramo cilíndrico y de la punta | ¿Cuánto puede acercarse la herramienta a la pared opuesta? |
| Entrada y salida | Chaflán, cajeado y salida o desahogo permitidos | ¿Dónde se admiten filetes incompletos? |
| Estado del material | Grado, especificación del producto y estado de suministro | ¿Qué supuestos de material y proceso se aplican? |
| Aceptación final | Estado acabado, controles y registros requeridos | ¿Qué debe demostrar la pieza entregada? |
2. Separe la longitud de rosca completa de la profundidad del agujero
Indique la longitud axial mínima de filetes completamente formados por separado de la profundidad total del agujero ciego. Si existe un cajeado, identifique la cara desde la que se mide cada profundidad. Distinga también la profundidad cilíndrica de la penetración máxima de la punta de la broca cuando importe el espesor de pared restante.
La entrada de un macho tiene dientes cuyo perfil se desarrolla progresivamente. La guía de selección de Sandvik Coromant diferencia las longitudes de entrada según el tipo de agujero. El recorrido programado del macho no equivale a la longitud de rosca de perfil completo.
Pida al proveedor que confirme el espacio necesario para la herramienta propuesta. No añada una regla universal de «dos pasos adicionales» a todos los diseños. Si la profundidad disponible es limitada, resuelva la viabilidad antes de liberar el plano; cambiarla después de cotizar puede modificar el proceso propuesto.
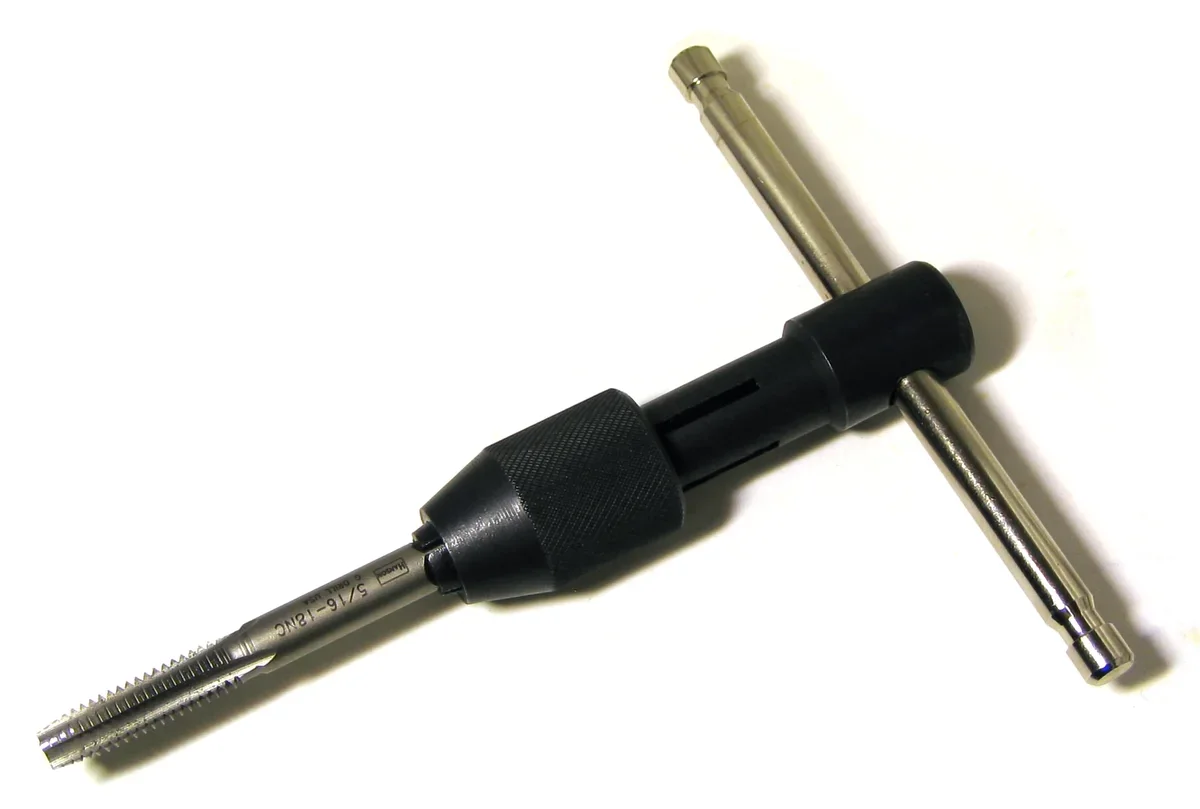
Ejemplo de herramienta: macho manual y portamachos en T; no representa una preparación de producción ni demuestra su idoneidad para un grado concreto de inoxidable. Foto: Omegatron / Wikimedia Commons, CC BY-SA 3.0. Redimensionada y convertida a WebP; adaptación bajo la misma licencia.
3. Defina el material y el estado de entrega
«Inoxidable» no es una instrucción suficiente. Especifique el grado elegido, la especificación del producto y el estado de suministro, junto con los documentos de material exigidos. La lista de material e inspección para 304 y 316L ayuda a concretar estos datos. Una fotografía o un nombre habitual de aleación no demuestra su composición.
Distinga un proceso obligatorio de uno preferido. Si el roscado con macho, el fresado de roscas u otro método está restringido contractualmente, indíquelo y explique la razón funcional. En caso contrario, solicite una propuesta que cumpla el plano. El aspecto de una rosca modelada no determina cómo debe fabricarse.
Especifique requisitos de acabado, limpieza, pasivación, recubrimiento o lubricación, y el estado en el que se efectuará la aceptación. Si la rosca lleva recubrimiento, acuerde cómo verificar el ajuste final. Incluya el material de la pieza complementaria y las restricciones de montaje cuando afecten al diseño. Esta lista no ofrece un par de apriete universal ni una recomendación general de lubricante.
4. Acuerde la inspección antes de fabricar el lote
El calibre debe corresponder a la especificación real. La gama de calibres de rosca de Vermont Gage distingue tamaños y clases de ajuste. Que una pieza admita un único tornillo del taller no sustituye el método de aceptación acordado.
| Elemento de aceptación | Acuerdo que debe registrarse | Evidencia que solicitar si se necesita |
|---|---|---|
| Tamaño y clase | Sistema de calibres y reglas de aceptación aplicables | Identificación del calibre y estado de calibración |
| Longitud de perfil completo | Cara de referencia y método para comprobar profundidad | Resultado medido o comprobación pasa/no pasa acordada |
| Posición y entrada | Referencias del plano, ubicación, chaflán y requisitos de bordes | Controles dimensionales y visuales correspondientes |
| Estado entregado | Etapa de inspección, limpieza y acabado especificado | Informe acordado vinculado a la revisión del plano y al lote |
La profundidad necesita una referencia clara. Un ejemplo de medición de Vermont Gage muestra cómo un cajeado puede ocultar la marca de profundidad de un calibre roscado. Acuerde una comprobación legible referida a la cara especificada.
No copie un número genérico de vueltas permitidas del extremo NO PASA en todos los planes. Use las reglas aplicables de la norma elegida. Si se necesitan valores numéricos en vez de un resultado de calibre límite, solicítelos expresamente y acuerde método y muestreo. Evite imponer después del presupuesto un registro del 100 % que no se incluyó en una inspección por muestras.
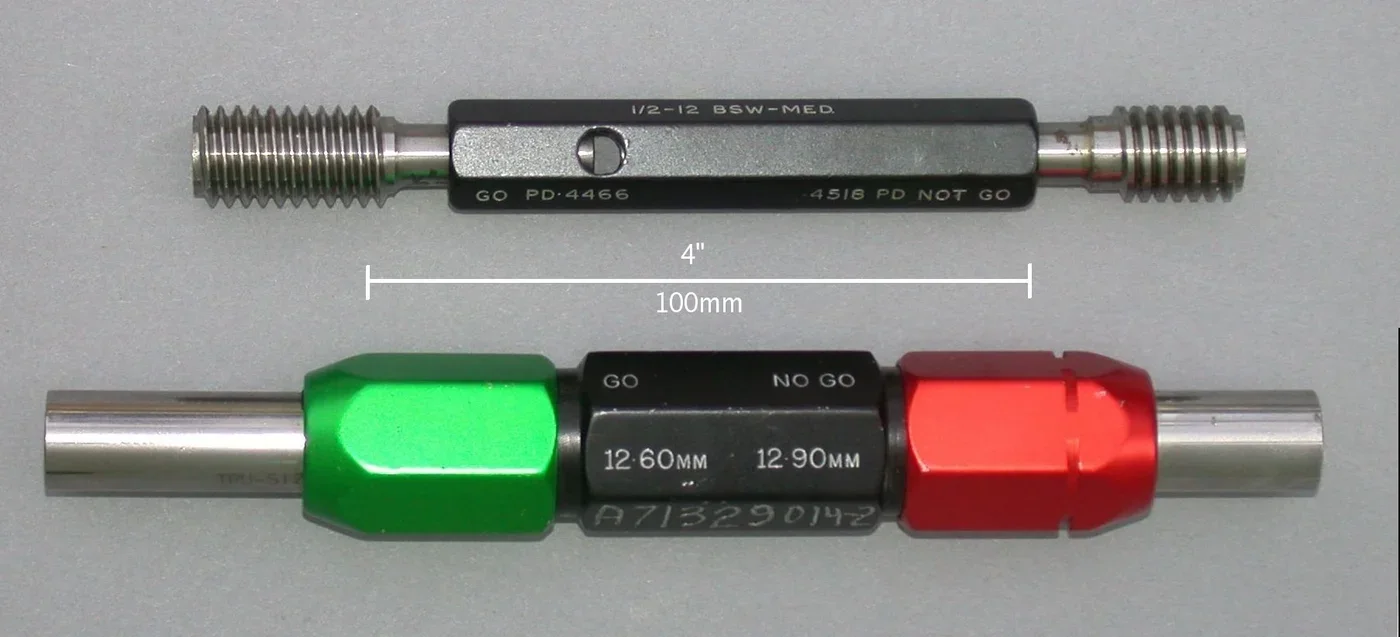
Ejemplo de inspección: el útil superior es un calibre de rosca BSW; el inferior es un tampón liso. Ninguno es el calibre M6 del ejemplo. Foto: Glenn McKechnie / Wikimedia Commons, CC BY-SA 3.0. Redimensionada y convertida a WebP; adaptación bajo la misma licencia.
5. Entregue una solicitud de oferta específica para las roscas
Considere un soporte de instrumento hipotético con dos agujeros ciegos roscados. La solicitud debe identificar ambos agujeros, la designación completa, las posiciones, la longitud mínima de rosca, la referencia de profundidad, la envolvente máxima de taladrado, el estado del material y los controles finales. El diseñador debe aportar los valores reales. Es una estructura de lista de comprobación, no un diseño liberado ni un caso de cliente.
Adjunte el plano de la interfaz complementaria si aclara un cajeado, una superficie de sellado o un acceso restringido. Pida al proveedor que separe las preguntas pendientes y las desviaciones propuestas de la base cotizada. Cualquier cambio de paso, clase, profundidad o acabado requiere aprobación y actualización de la revisión controlada antes de fabricar.
La lista general para solicitar una cotización CNC completa cantidades, archivos y alcance comercial. Cuando estén definidos los detalles, envíe el plano para recibir una oferta, con la revisión y las comprobaciones esperadas en la entrega.
6. Alcance de las fuentes y créditos fotográficos
Las guías de fabricantes y el alcance público de la norma respaldan los puntos concretos citados. No sustituyen el plano contractual, la norma adquirida ni una revisión técnica de la pieza. No se deduce de ellos propiedad de equipos, límites de mecanizado ni resultados de inspección de la empresa.
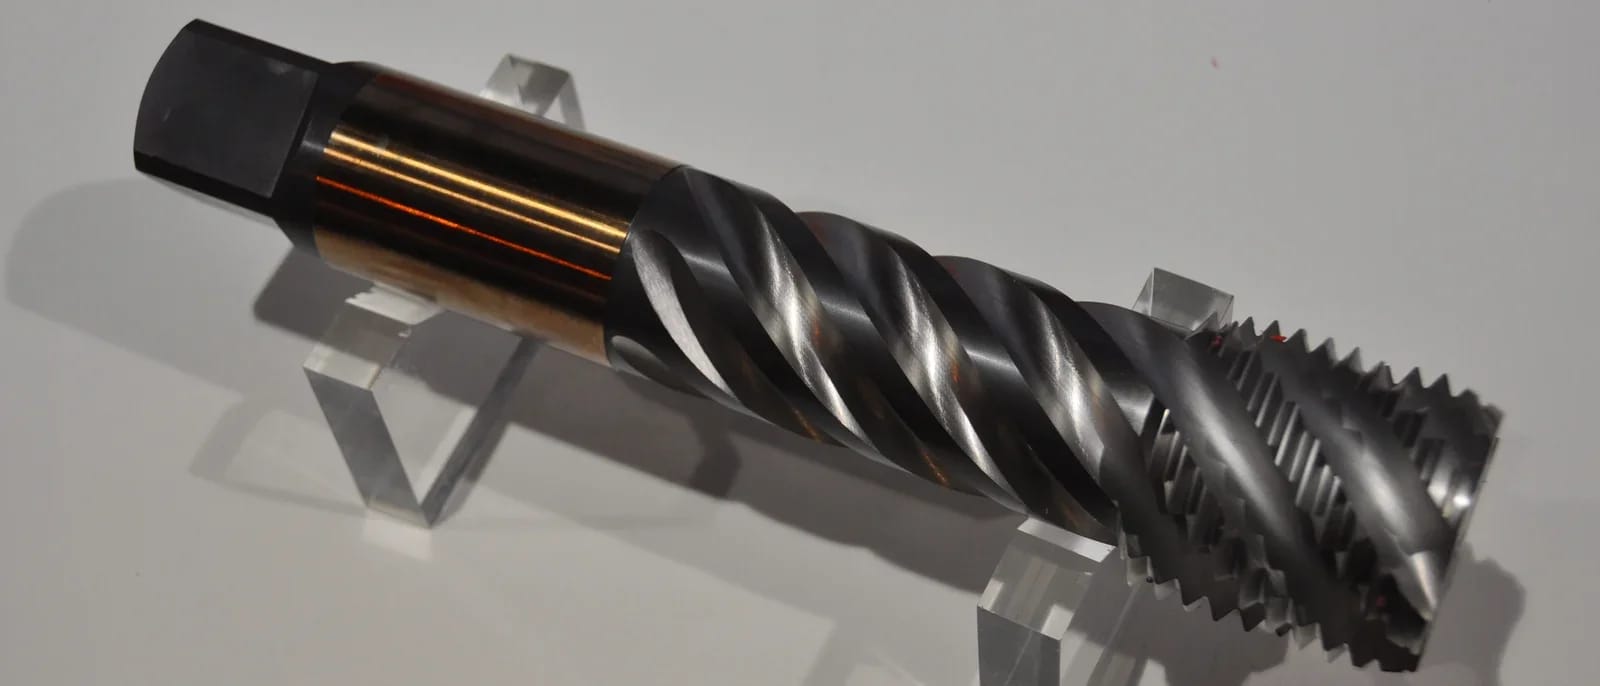
Portada: macho de canales helicoidales fotografiado por S.J. de Waard / Wikimedia Commons, CC BY 2.5. Recortada, redimensionada y convertida a WebP. Las tres fotografías son ilustraciones externas, no equipos, productos o proyectos de clientes de Jingchuan; no identifican la aleación de una pieza.