Pezzi inox filettati: dettagli del disegno per un preventivo chiaro
Definite filettatura, lunghezza utile, profondità del foro cieco, materiale e controlli prima del preventivo. Con due checklist pratiche.
Scritto da Jingchuan
Un'indicazione di filettatura può sembrare completa e lasciare comunque dubbi su cosa quotare. «M6, profondità 12» può non chiarire passo, classe di tolleranza, lunghezza utile e profondità di foratura consentita. Risolvete questi punti prima di confrontare i prezzi di una staffa, un distanziale o un contenitore per strumenti in acciaio inox.
Questa guida è una checklist per consegnare i disegni di lavorazione CNC dell'acciaio inox. Non dimensiona un collegamento portante e non prescrive parametri di taglio. Il progettista resta responsabile dell'interfaccia con il componente accoppiato, della resistenza e delle condizioni di esercizio.
1. Identificare completamente ogni filettatura
Indicate filettatura interna o esterna, famiglia, diametro nominale, passo o filetti per pollice, classe di tolleranza, quantità ed eventuale senso sinistrorso. Disegno e modello CAD devono avere la stessa revisione. Una rappresentazione simbolica aiuta, ma la specifica controllata deve eliminare le ambiguità.
Per esempio, M6 × 1–6H identifica una filettatura metrica interna con diametro nominale di 6 mm, passo di 1 mm e classe 6H. Non ne definisce la lunghezza assiale. È un esempio di designazione, non un accoppiamento consigliato per ogni assieme. ASME B1.13M riguarda il profilo metrico M: indicate la norma applicabile e l'edizione, senza mescolare regole di sistemi diversi.
| Voce del disegno | Informazioni da fornire | Domanda risolta |
|---|---|---|
| Identità della filettatura | Famiglia, diametro, passo, classe e senso | Quali filettatura accoppiata e calibro sono previsti? |
| Numero e posizione | Quantità, riferimenti e requisiti di posizione | Quali fori devono corrispondere all'assieme? |
| Filettatura utile | Lunghezza minima a profilo completo e riferimento iniziale | Quanta filettatura assiale deve essere disponibile? |
| Ingombro del foro | Passante o cieco; profondità cilindrica e della punta | Quanto può avvicinarsi l'utensile alla parete opposta? |
| Entrata e uscita | Smusso, lamatura e uscita o scarico consentiti | Dove sono ammessi filetti incompleti? |
| Stato del materiale | Grado, specifica del prodotto e stato di fornitura | Quali ipotesi di materiale e processo valgono? |
| Accettazione finale | Stato finito, controlli e documenti richiesti | Cosa deve dimostrare il pezzo consegnato? |
2. Separare lunghezza filettata completa e profondità del foro
Indicate la lunghezza assiale minima dei filetti completamente formati separatamente dalla profondità totale del foro cieco. In presenza di una lamatura, definite la faccia da cui misurare ogni profondità. Distinguete inoltre la profondità cilindrica dalla penetrazione massima della punta del trapano quando conta lo spessore di parete residuo.
L'imbocco di un maschio presenta denti con profilo progressivamente sviluppato. La guida alla scelta di Sandvik Coromant distingue le lunghezze d'imbocco secondo il tipo di foro. La corsa programmata del maschio non coincide quindi con la lunghezza a profilo completo.
Chiedete al fornitore di confermare lo spazio necessario per l'utensile proposto. Non inserite una regola universale di «due passi aggiuntivi» in ogni progetto. Se la profondità ammessa è limitata, verificate la fattibilità prima di rilasciare il disegno: una modifica successiva può cambiare il processo preventivato.
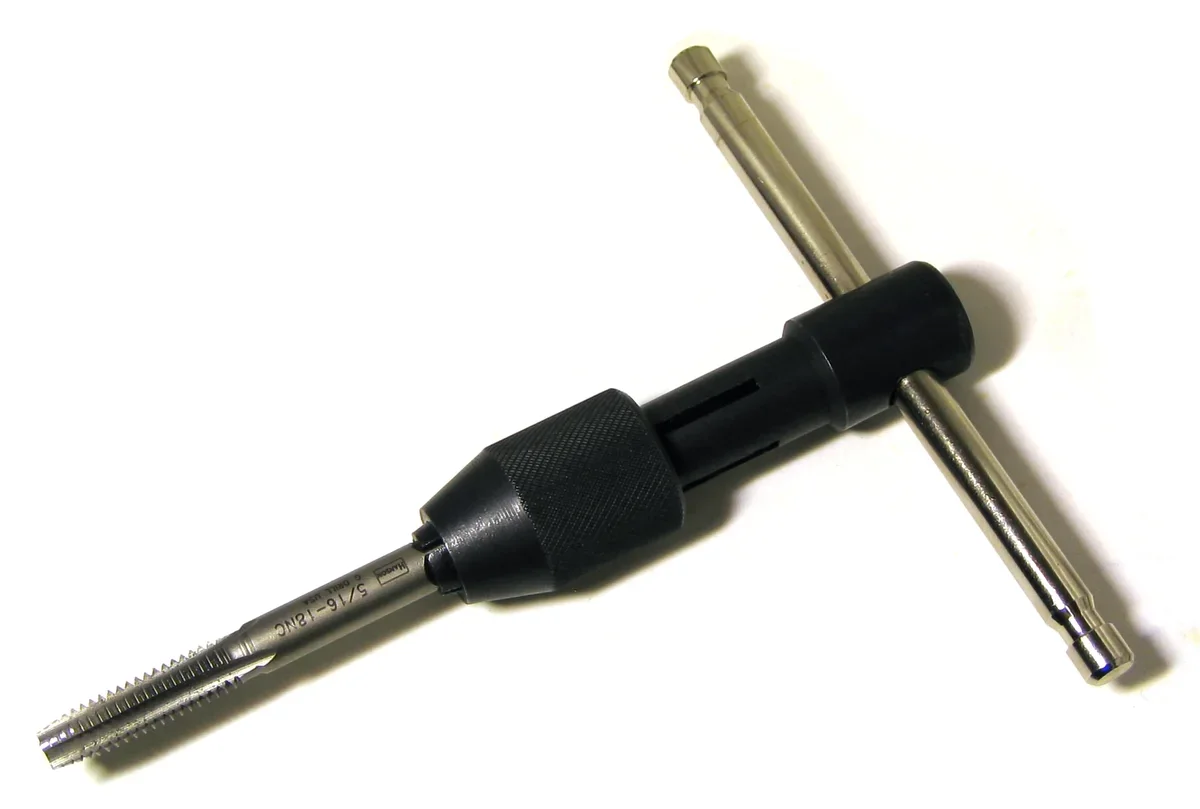
Esempio di utensile: maschio manuale e giramaschi a T, non un'attrezzatura di produzione né una prova di idoneità per un determinato inox. Foto: Omegatron / Wikimedia Commons, CC BY-SA 3.0. Ridimensionata e convertita in WebP; elaborazione con la stessa licenza.
3. Specificare materiale e stato di consegna
«Inox» non è un'istruzione sufficiente. Fornite grado scelto, specifica del prodotto e stato di fornitura, insieme ai documenti del materiale richiesti. La checklist per materiale e controlli di 304 e 316L aiuta a precisare questi dati. Una fotografia o un nome comune di lega non ne dimostra la composizione.
Distinguete un processo obbligatorio da uno preferito. Se maschiatura, fresatura dei filetti o altri metodi sono soggetti a restrizioni contrattuali, dichiaratele e spiegatene il motivo funzionale. Altrimenti chiedete al fornitore di proporre un metodo conforme al disegno. L'aspetto della filettatura nel modello non determina il processo produttivo.
Definite eventuali requisiti di finitura, pulizia, passivazione, rivestimento o lubrificazione e lo stato in cui avviene l'accettazione. Se è previsto un rivestimento sulla filettatura, concordate come verificare l'accoppiamento finito. Includete il materiale del componente accoppiato e i vincoli di montaggio quando influiscono sul progetto. Questa checklist non fornisce una coppia di serraggio universale né una raccomandazione generale sul lubrificante.
4. Concordare l'ispezione prima di produrre il lotto
Il calibro deve corrispondere alla specifica effettiva. La gamma di calibri filettati Vermont Gage distingue dimensioni e classi di accoppiamento. Il corretto avvitamento di una sola vite disponibile in officina non sostituisce il metodo di accettazione concordato.
| Elemento da accettare | Accordo da registrare | Evidenza da richiedere se necessaria |
|---|---|---|
| Dimensione e classe | Sistema di calibri e regole di accettazione applicabili | Identificazione del calibro e stato di taratura |
| Lunghezza a profilo completo | Faccia di riferimento e metodo di verifica della profondità | Valore registrato o controllo passa/non passa concordato |
| Posizione ed entrata | Riferimenti del disegno, posizione, smusso e requisiti dei bordi | Controlli dimensionali e visivi pertinenti |
| Stato consegnato | Fase di controllo, pulizia e finitura specificata | Rapporto concordato associato a revisione e lotto |
La profondità richiede un riferimento chiaro. Un esempio di misura di Vermont Gage mostra come una lamatura possa nascondere il segno di profondità di un tampone filettato. Concordate una verifica leggibile riferita alla faccia prescritta.
Non riportate un numero generico di giri ammessi del lato NON PASSA in ogni piano di controllo. Applicate le regole pertinenti della norma scelta. Se occorre un valore numerico anziché un esito da calibro limite, richiedetelo esplicitamente e concordate metodo e campionamento. Evitate di imporre dopo il preventivo una registrazione al 100 % non prevista in un controllo a campione.
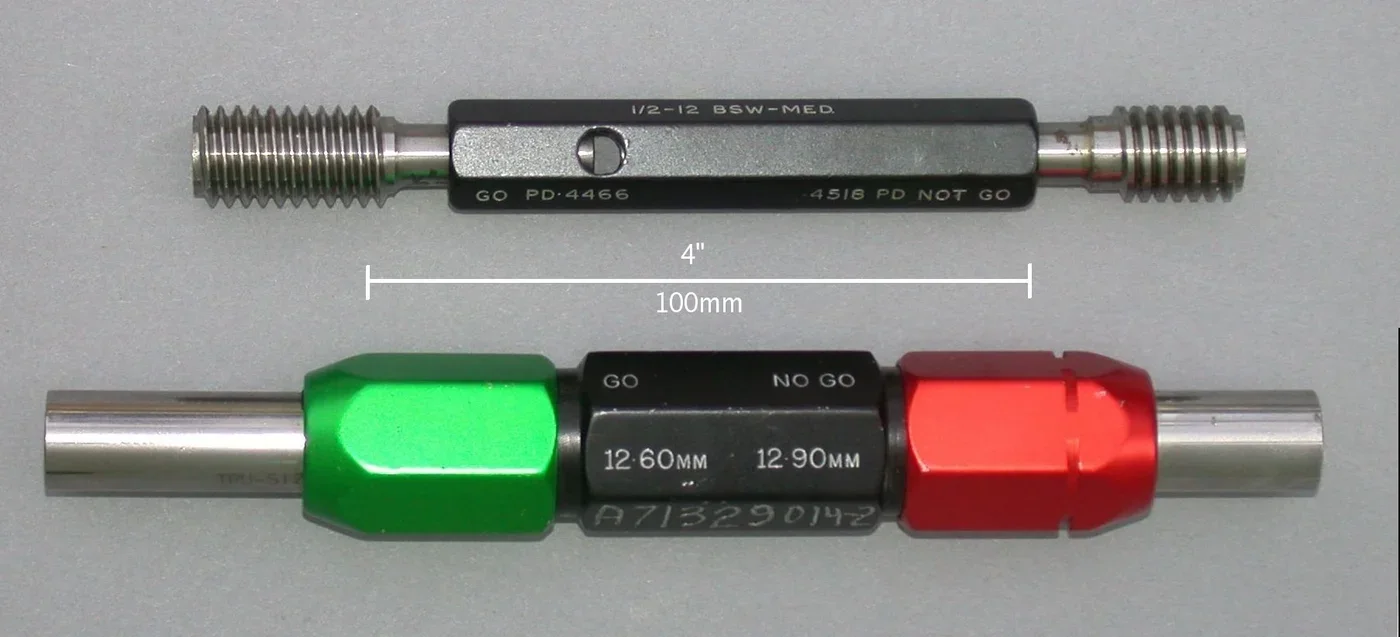
Esempio di controllo: in alto un calibro filettato BSW, in basso un tampone liscio. Nessuno dei due è il calibro M6 dell'esempio. Foto: Glenn McKechnie / Wikimedia Commons, CC BY-SA 3.0. Ridimensionata e convertita in WebP; elaborazione con la stessa licenza.
5. Preparare una richiesta di offerta specifica per le filettature
Considerate un'ipotetica staffa per strumenti con due fori ciechi filettati. La richiesta deve identificare i fori, la designazione completa, le posizioni, la lunghezza minima filettata, il riferimento di profondità, l'ingombro massimo di foratura, lo stato del materiale e i controlli finali. I valori reali spettano al progettista. L'esempio è una struttura di checklist, non un progetto rilasciato né un caso cliente.
Allegate il disegno dell'interfaccia accoppiata se chiarisce una lamatura, una superficie di tenuta o un accesso limitato. Chiedete al fornitore di distinguere domande aperte e deroghe proposte dalla base dell'offerta. Modifiche a passo, classe, profondità o finitura devono essere approvate e riportate nella revisione controllata prima della produzione.
La checklist generale per richieste CNC completa quantità, file e ambito commerciale. Quando i dettagli sono definiti, inviate il disegno per un preventivo, includendo revisione e controlli attesi alla consegna.
6. Ambito delle fonti e crediti fotografici
Le guide dei produttori e l'ambito pubblico della norma sostengono i singoli punti citati. Non sostituiscono il disegno contrattuale, la norma acquistata o una valutazione tecnica del componente. Non ne vengono dedotti proprietà di macchinari, limiti di lavorazione o risultati d'ispezione aziendali.
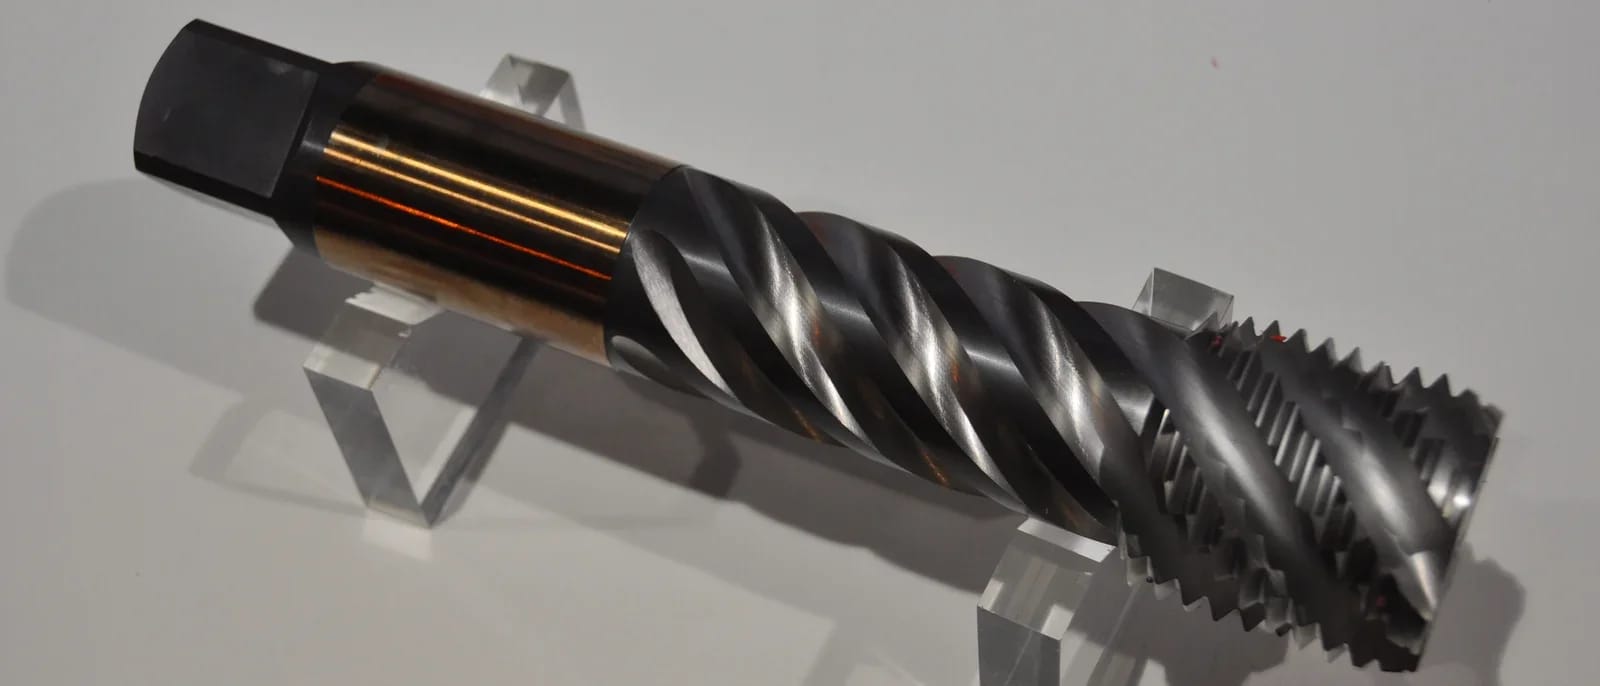
Copertina: maschio a scanalature elicoidali fotografato da S.J. de Waard / Wikimedia Commons, CC BY 2.5. Ritagliata, ridimensionata e convertita in WebP. Le tre fotografie sono illustrazioni esterne, non attrezzature, prodotti o progetti di clienti Jingchuan; non identificano la lega di un pezzo.