Edelstahlteile mit Gewinde: Zeichnungsangaben für klare Angebote
Gewindebezeichnung, nutzbare Länge, Sacklochtiefe, Werkstoffzustand und Prüfung vor dem Angebot klären. Mit zwei praktischen Checklisten.
Verfasst von Jingchuan
Eine Gewindeangabe kann vollständig wirken und dennoch wichtige Fragen für das Angebot offenlassen. „M6, 12 tief“ lässt möglicherweise Steigung, Toleranzklasse, nutzbare Gewindelänge und zulässige Bohrtiefe ungeklärt. Klären Sie diese Punkte, bevor Sie Preise für einen Edelstahlhalter, eine Distanzhülse oder ein Instrumentengehäuse vergleichen.
Dieser Leitfaden ist eine Checkliste zur Zeichnungsübergabe für die CNC-Bearbeitung von Edelstahl. Er legt weder eine tragende Verbindung noch Schnittdaten fest. Für Gegenstück, Festigkeit und Einsatzbedingungen bleibt die Konstruktion verantwortlich.
1. Jedes Gewinde eindeutig bezeichnen
Geben Sie Innen- oder Außengewinde, Gewindesystem, Nenndurchmesser, Steigung beziehungsweise Gänge pro Zoll, Toleranzklasse, Anzahl und gegebenenfalls Linksgewinde an. Zeichnung und CAD-Modell müssen denselben Revisionsstand haben. Eine symbolische Gewindedarstellung im CAD hilft, ersetzt aber keine eindeutige freigegebene Spezifikation.
M6 × 1–6H bezeichnet beispielsweise ein metrisches Innengewinde mit 6 mm Nenndurchmesser, 1 mm Steigung und Toleranzklasse 6H. Seine axiale Länge ist damit nicht festgelegt. Dies ist ein Bezeichnungsbeispiel, keine allgemeine Passungsempfehlung. ASME B1.13M behandelt das metrische M-Profil. Nennen Sie die anzuwendende Norm samt Ausgabe, statt Regeln verschiedener Systeme zu vermischen.
| Zeichnungspunkt | Erforderliche Angaben | Geklärte Frage |
|---|---|---|
| Gewindebezeichnung | System, Durchmesser, Steigung, Klasse und Drehsinn | Welches Gegenstück und welche Lehre sind vorgesehen? |
| Anzahl und Lage | Anzahl, Bezüge und Lageanforderungen | Welche Bohrungen müssen zur Baugruppe passen? |
| Nutzbares Gewinde | Mindestlänge des vollständigen Profils und Ausgangsbezug | Welche axiale Gewindelänge muss verfügbar sein? |
| Bohrungsraum | Durchgangs- oder Sackloch; zulässige Bohrungs- und Spitzentiefe | Wie weit darf das Werkzeug an die Gegenwand heranreichen? |
| Ein- und Auslauf | Fase, Senkung und zulässiger Auslauf oder Freistich | Wo sind unvollständige Gewindegänge zulässig? |
| Werkstoffzustand | Sorte, Produktspezifikation und Lieferzustand | Welche Material- und Prozessannahmen gelten? |
| Endabnahme | Endzustand, Prüfungen und geforderte Nachweise | Was muss das gelieferte Teil nachweisen? |
2. Vollständige Gewindelänge und Bohrtiefe trennen
Geben Sie die axiale Mindestlänge vollständig ausgebildeter Gewindegänge unabhängig von der gesamten Sacklochtiefe an. Bei einer Senkung muss erkennbar sein, von welcher Fläche die jeweilige Tiefe gemessen wird. Unterscheiden Sie außerdem zylindrische Bohrtiefe und tiefsten Punkt der Bohrerspitze, wenn die verbleibende Wandstärke relevant ist.
Im Anschnitt eines Gewindebohrers nimmt die Profilausbildung schrittweise zu. Die Auswahlhilfe von Sandvik Coromant unterscheidet Anschnittlängen nach Bohrungstyp. Deshalb entspricht der programmierte Werkzeugweg nicht automatisch der vollständigen Gewindelänge.
Lassen Sie den Lieferanten den Freiraum für das vorgeschlagene Werkzeug bestätigen. Tragen Sie nicht pauschal „zwei zusätzliche Steigungen“ in jede Konstruktion ein. Ist die zulässige Bohrtiefe knapp, klären Sie die Machbarkeit vor der Zeichnungsfreigabe. Eine spätere Tiefenänderung kann das angebotene Verfahren verändern.
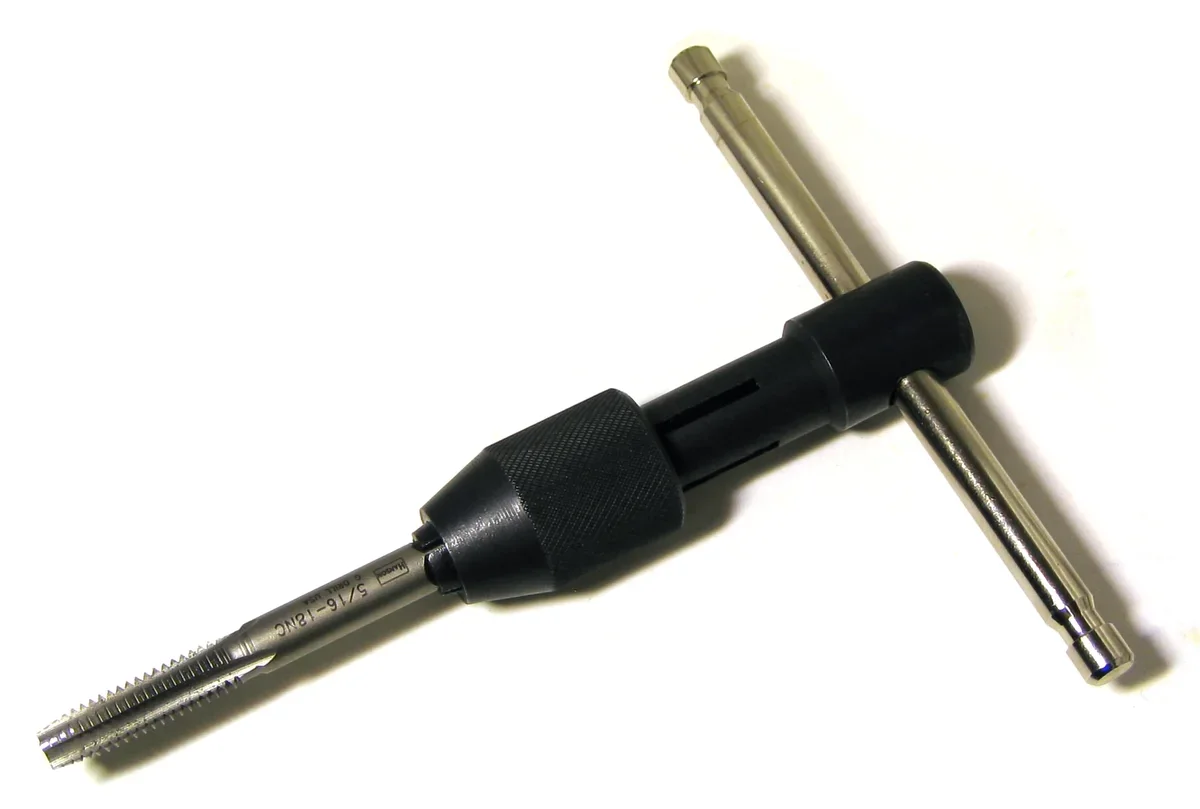
Werkzeugbeispiel: Handgewindebohrer und T-Halter, kein Produktionsaufbau und kein Eignungsnachweis für eine bestimmte Edelstahlsorte. Foto: Omegatron / Wikimedia Commons, CC BY-SA 3.0. Verkleinert und in WebP umgewandelt; Bearbeitung unter derselben Lizenz.
3. Werkstoff und Lieferzustand festlegen
„Edelstahl“ allein ist keine ausreichende Werkstoffvorgabe. Nennen Sie die gewählte Sorte, Produktspezifikation und den Lieferzustand sowie erforderliche Werkstoffnachweise. Die Checkliste zu 304, 316L und Prüfanforderungen hilft dabei. Ein Foto oder eine umgangssprachliche Legierungsbezeichnung belegt keine Zusammensetzung.
Unterscheiden Sie vorgeschriebene und bevorzugte Verfahren. Wenn Gewindebohren, Gewindefräsen oder ein anderes Verfahren vertraglich eingeschränkt ist, nennen Sie diese Einschränkung und den funktionalen Grund. Andernfalls kann der Lieferant ein zeichnungsgerechtes Verfahren vorschlagen. Aus der Darstellung eines modellierten Gewindes lässt sich kein Herstellverfahren ableiten.
Legen Sie Anforderungen an Nachbearbeitung, Reinigung, Passivierung, Beschichtung oder Schmierung fest und benennen Sie den Abnahmezustand. Ist eine Gewindebeschichtung vorgesehen, vereinbaren Sie die Prüfung der fertigen Passung. Nehmen Sie Werkstoff des Gegenstücks und Montagebeschränkungen auf, soweit sie die Konstruktion beeinflussen. Diese Checkliste gibt kein allgemeines Anziehdrehmoment und keinen universellen Schmierstoff vor.
4. Die Prüfung vor der Fertigung vereinbaren
Die Lehre muss zur tatsächlichen Gewindespezifikation passen. Das Gewindelehrenprogramm von Vermont Gage unterscheidet Gewindegrößen und Passungsklassen. Dass sich eine einzelne Werkstattschraube einschrauben lässt, ersetzt nicht das vereinbarte Abnahmeverfahren.
| Prüfpunkt | Festzuhaltende Vereinbarung | Bei Bedarf anzufordernder Nachweis |
|---|---|---|
| Gewindegröße und Klasse | Lehrensystem und zutreffende Annahmeregeln | Lehrenkennzeichnung und Kalibrierstatus |
| Vollständige Gewindelänge | Bezugsfläche und Tiefenprüfverfahren | Messwert oder vereinbarte Gut-/Ausschussprüfung |
| Lage und Eintritt | Zeichnungsbezüge, Position, Fase und Kantenanforderungen | Entsprechende Maß- und Sichtprüfungen |
| Lieferzustand | Prüfschritt, Sauberkeit und vorgeschriebene Oberfläche | Vereinbarter Bericht mit Zeichnungsrevision und Charge |
Die Tiefe benötigt einen eigenen eindeutigen Bezug. Ein Tiefenprüfbeispiel von Vermont Gage zeigt, wie eine Senkung die Tiefenmarkierung einer Gewindelehre verdecken kann. Vereinbaren Sie eine ablesbare Prüfung von der festgelegten Fläche aus.
Übernehmen Sie keine pauschal zulässige Umdrehungszahl für die Ausschussseite in jeden Prüfplan. Maßgeblich sind die zutreffenden Regeln der gewählten Norm. Werden Zahlenwerte statt eines Grenzlehrenergebnisses benötigt, sind Verfahren und Stichprobe ausdrücklich zu vereinbaren. Eine zunächst nicht vereinbarte 100-%-Dokumentation sollte nicht nachträglich einer kalkulierten Stichprobenprüfung hinzugefügt werden.
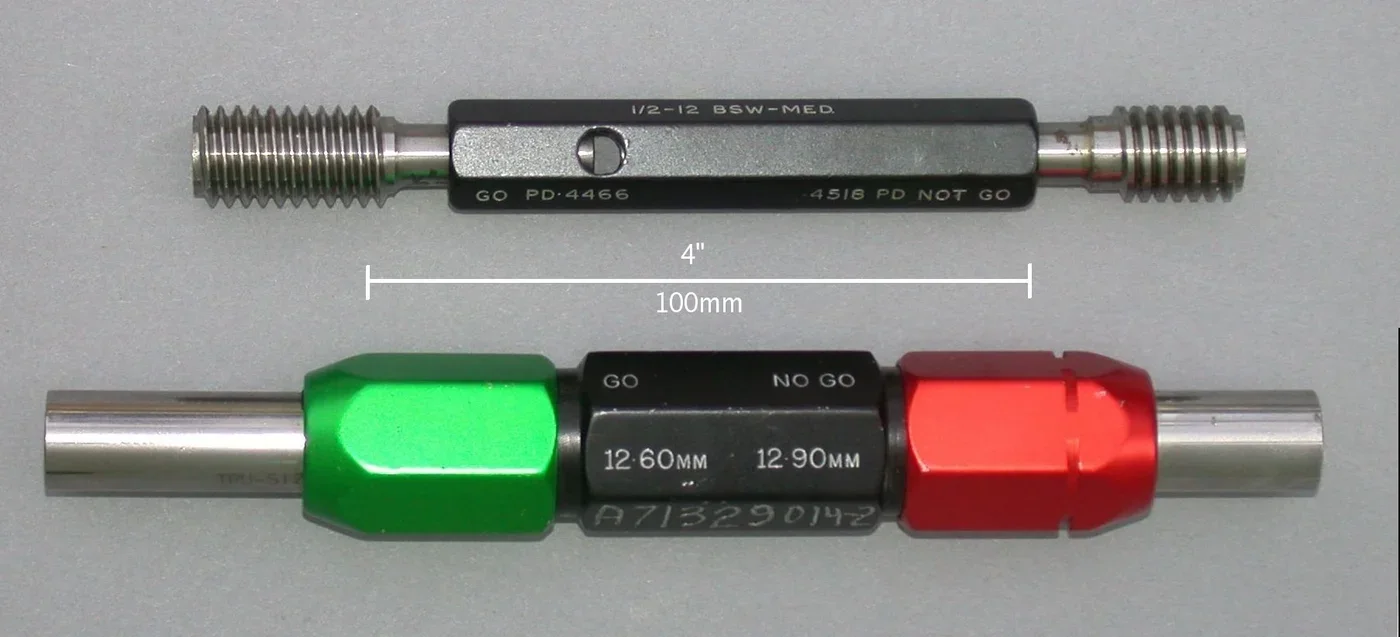
Prüfmittelbeispiel: Oben ist eine BSW-Gewindelehre, unten ein glatter Lehrdorn zu sehen. Keiner davon ist die M6-Lehre des Beispiels. Foto: Glenn McKechnie / Wikimedia Commons, CC BY-SA 3.0. Verkleinert und in WebP umgewandelt; Bearbeitung unter derselben Lizenz.
5. Gewindespezifische Angebotsunterlagen übergeben
Betrachten Sie einen hypothetischen Instrumentenhalter mit zwei Gewindesacklöchern. Die Anfrage sollte beide Bohrungen, vollständige Gewindebezeichnung, Lage, Mindestgewindelänge, Tiefenbezug, maximalen Bohrungsraum, Werkstoffzustand und Endprüfungen benennen. Die tatsächlichen Werte muss die Konstruktion festlegen. Das Beispiel ist eine Checklistenstruktur, keine freigegebene Teilezeichnung und kein Kundenfall.
Fügen Sie die Zeichnung der Gegenstelle hinzu, wenn sie eine Senkung, Dichtfläche oder eingeschränkte Zugänglichkeit erklärt. Lassen Sie offene Fragen und vorgeschlagene Abweichungen getrennt von der Angebotsgrundlage aufführen. Änderungen an Steigung, Gewindeklasse, Tiefe oder Endbearbeitung müssen vor der Fertigung genehmigt und im freigegebenen Revisionsstand dokumentiert sein.
Die allgemeine CNC-Anfragecheckliste ergänzt Mengen, Dateien und kaufmännischen Umfang. Sind die Gewindedetails geklärt, können Sie die Zeichnung zur Angebotserstellung senden, einschließlich Revision und erwarteter Lieferprüfungen.
6. Geltungsbereich der Quellen und Bildnachweise
Die verlinkten Herstellerhinweise und der öffentlich zugängliche Normenüberblick stützen die genannten Einzelpunkte. Sie ersetzen weder die verbindliche Zeichnung noch die erworbene Norm oder eine bauteilspezifische technische Prüfung. Daraus werden keine betriebseigenen Maschinen, Bearbeitungsgrenzen oder Prüfergebnisse abgeleitet.
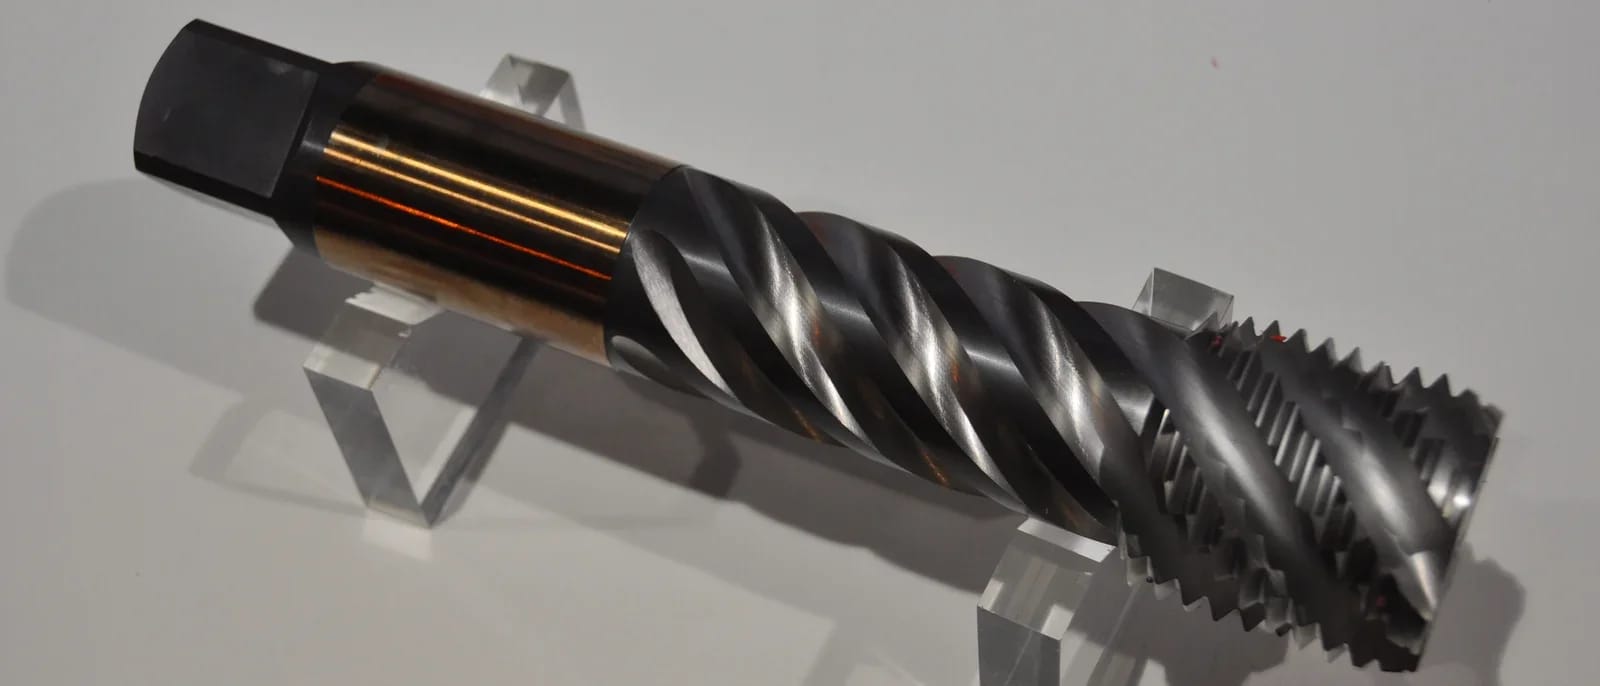
Titelbild: spiralgenuteter Gewindebohrer, fotografiert von S.J. de Waard / Wikimedia Commons, CC BY 2.5. Beschnitten, verkleinert und in WebP umgewandelt. Alle drei Fotos sind externe Beispiele und zeigen keine als Jingchuan-Eigentum ausgewiesenen Maschinen, Produkte oder Kundenprojekte. Sie belegen keinen Werkstückwerkstoff.